
钣金加工零件的成本主要来自三个方面:原材料成本、冲压模具成本和人力资本成本。
其中,原材料和冲压模具成本占主要比例,钣金制造加工厂需要从这两个方面着手降低成本。
1. 钣金零件的外观
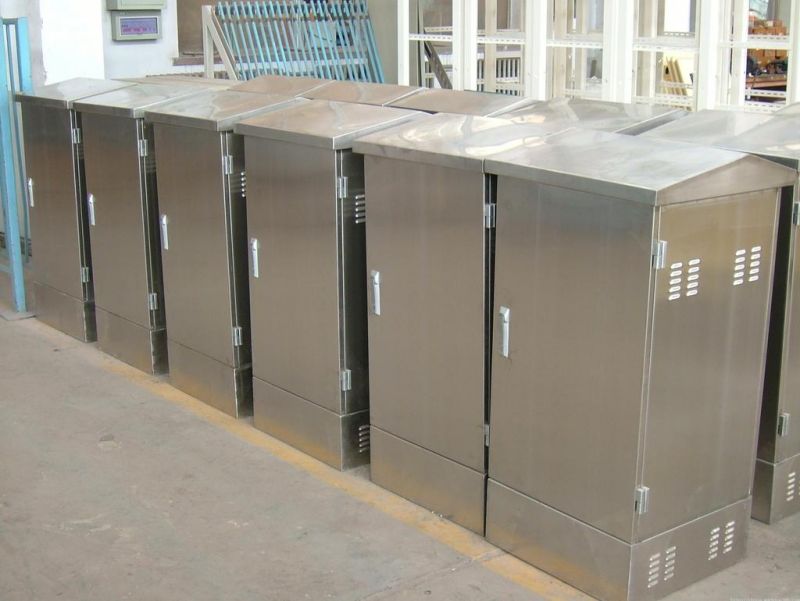
形状金属薄板零件的形状应便于布局,最大限度地减少浪费,并提高原材料利用率。有效的钣金形状设计可以提高钣金布局过程中原材料的利用率,减少浪费,从而降低钣金原材料成本。对钣金外观设计进行一些小的改进,可以显著提高原材料的利用率,从而节省零件成本。
2. 减小金属板材尺寸
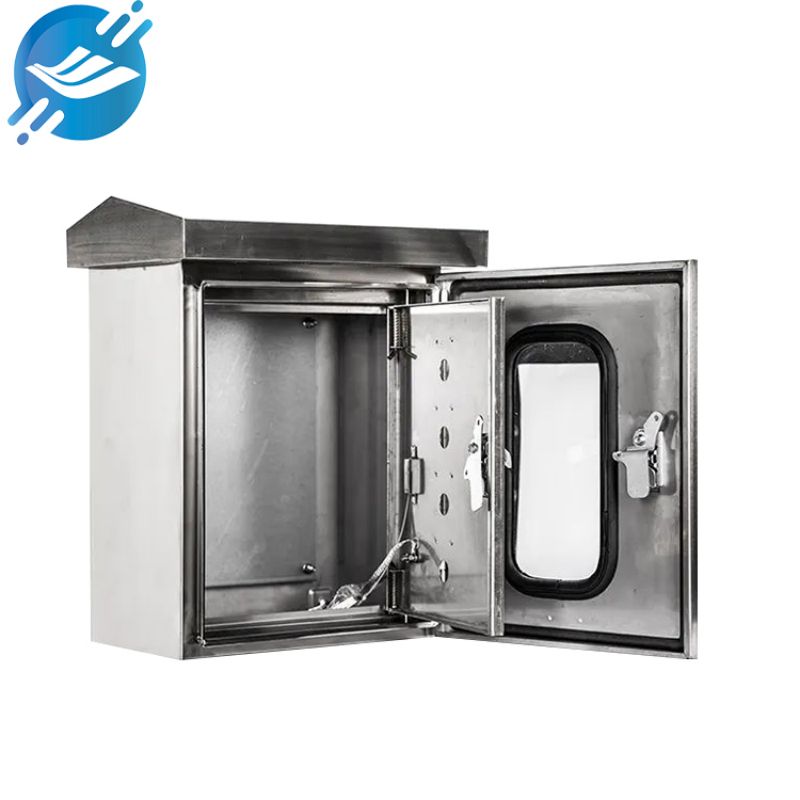
金属薄板尺寸是决定钣金冲压模具成本的重要因素之一。钣金尺寸越大,所需的冲压模具规格就越高,模具成本也就越高。当冲压模具包含多套冲压工艺模具时,这一点就显得尤为明显。
1)避免钣金件上出现细长形状。细长的钣金件不仅硬度低,而且在钣金布局过程中会消耗大量原材料。同时,细长的形状还会导致冲压模具规格增大,增加模具成本。
2)防止钣金成品呈现“十”字形。成品呈现“十”字形的钣金在排版过程中会消耗更多原材料,同时还会增加冲压模具的规格,从而增加模具成本。
3. 尽量简化钣金外观设计。
复杂的钣金外观设计需要复杂的凹模和型腔,这会增加模具的生产和加工成本。钣金外观设计应尽可能简单。
4. 减少冲压模具工序的数量
冲压模具主要分为两大类:工程模具和连续模具。钣金工程模具通常包含多套工艺模具,例如主模、钣金折弯模、成型模和去毛刺模。模具工艺越多,钣金模具的工序就越多,冲压模具的成本也就越高。连续模的情况也是如此。模具成本与模具工艺数量呈正相关。因此,为了降低冲压模具的成本,应尽量减少模具工艺数量。
a. 有效界定钣金折弯的粘合边缘。不合理的钣金折弯粘合边缘容易导致钣金折弯过程减慢。
b. 设计产品时必须尽量减少不必要的钣金弯曲。
c. 设计产品时必须尽量减少折叠和铺展。
d. 此外,去毛刺通常需要单独的去毛刺工艺模具。
5. 有效选择零部件的安装方法:
锁具 ≤ 铆钉 ≤ 自铆接 ≤ 焊接 ≤ 普通螺钉 ≤ 手拧螺钉
6. 合理安排钣金结构,以减少零件总数。
虽然冲压制造工艺不允许钣金零件具有复杂的结构,但在钣金零件能够完成的范围内,钣金零件的结构应该合理安排,钣金零件的周边零件应该合并,以减少零件总数,从而降低产品成本。
发布时间:2023年10月24日


