
鈑金加工零件的成本主要來自三個面向:原料成本、沖壓模具成本和人力資本成本。
其中,原料和沖壓模具成本佔主要比例,鈑金製造加工廠需要從這兩個方面著手降低成本。
1. 鈑金零件的外觀
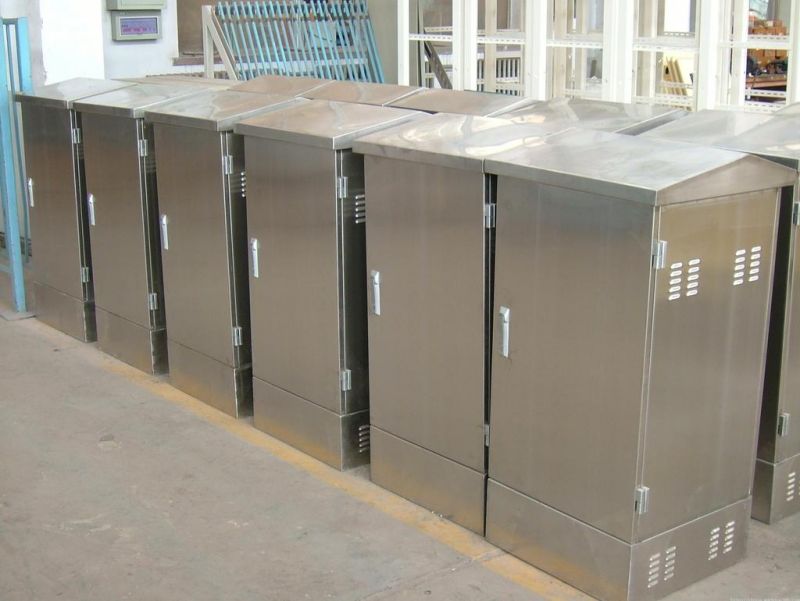
形狀金屬薄板零件的形狀應便於佈局,最大限度地減少浪費,並提高原材料利用率。有效的鈑金形狀設計可以提高鈑金佈局過程中原料的利用率,減少浪費,進而降低鈑金原料成本。鈑金外觀設計進行一些小的改進,可以顯著提高原料的利用率,從而節省零件成本。
2. 減小金屬板材尺寸
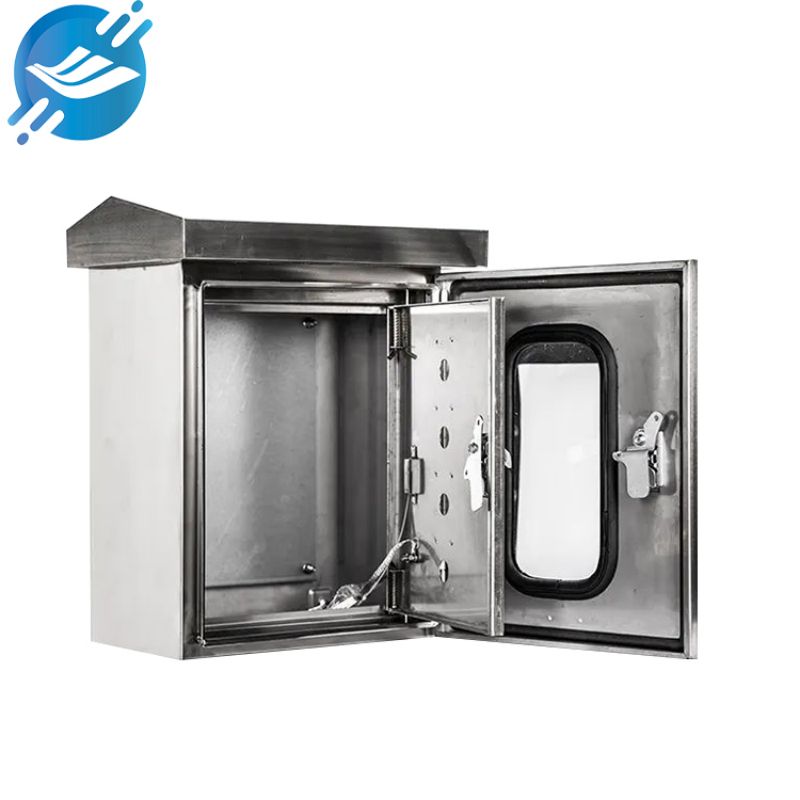
金屬薄板尺寸是決定鈑金沖壓模具成本的重要因素之一。鈑金尺寸越大,所需的沖壓模具規格就越高,模具成本就越高。當沖壓模具包含多套沖壓製程模具時,這一點就顯得特別明顯。
1)避免鈑金件上出現細長形狀。細長的鈑金零件不僅硬度低,而且在鈑金佈局過程中會消耗大量原料。同時,細長的形狀也會導致沖壓模具規格增大,增加模具成本。
2)防止鈑金成品呈現「十」字形。成品呈現「十」字形的鈑金在排版過程中會消耗更多原料,同時也會增加沖壓模具的規格,進而增加模具成本。
3. 盡量簡化鈑金外觀設計。
複雜的鈑金外觀設計需要複雜的凹模和型腔,這會增加模具的生產和加工成本。鈑金外觀設計應盡可能簡單。
4. 減少沖壓模具工序的數量
沖壓模具主要分為兩大類:工程模具和連續模具。鈑金工程模具通常包含多套製程模具,例如主模、鈑金折彎模、成型模和去毛邊模。模具製程越多,鈑金模具的工序就越多,沖壓模具的成本就越高。連續模的情況也是如此。模具成本與模具製程數量呈正相關。因此,為了降低沖壓模具的成本,應盡量減少模具製程數量。
a. 有效界定鈑金折彎的黏合邊緣。不合理的鈑金折彎黏合邊緣容易導致鈑金折彎過程減慢。
b. 設計產品時必須盡量減少不必要的鈑金彎曲。
c. 設計產品時必須盡量減少折疊和鋪展。
d. 此外,去毛邊通常需要單獨的去毛邊製程模具。
5. 有效選擇零件的安裝方法:
鎖具 ≤ 鉚釘 ≤ 自鉚接 ≤ 焊接 ≤ 普通螺絲 ≤ 手部螺絲
6. 合理安排鈑金結構,以減少零件總數。
雖然沖壓製造流程不允許鈑金零件具有複雜的結構,但在鈑金零件能夠完成的範圍內,鈑金零件的結構應該合理安排,鈑金零件的周邊零件應該合併,以減少零件總數,從而降低產品成本。
發佈時間:2023年10月24日


