

Die Kosten für die Bearbeitung von Blechteilen setzen sich hauptsächlich aus drei Aspekten zusammen: Rohmaterialien, Stanzwerkzeuge und Personalkosten.
Den größten Anteil daran haben die Kosten für Rohmaterialien und Stanzwerkzeuge. Blechherstellungs- und -verarbeitungsbetriebe müssen daher bei diesen beiden Aspekten ansetzen, um die Kosten zu senken.
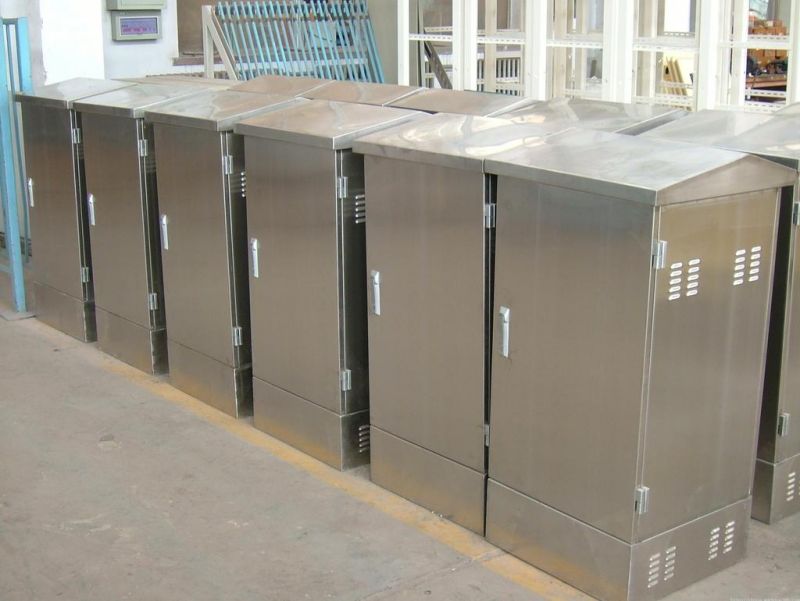
1. Wie die Blechteile aussehen
Die Form vonBlechDie Bauteile sollten so gestaltet sein, dass sie die Anordnung erleichtern, Abfall minimieren und die Rohmaterialausnutzung verbessern. Eine effektive Blechformgestaltung fördert eine hohe Rohmaterialausnutzung und reduziert Abfall bei der Blechbearbeitung, wodurch die Rohmaterialkosten gesenkt werden. Kleine Optimierungen des Blechdesigns können die Rohmaterialausnutzung deutlich steigern und somit die Bauteilkosten senken.
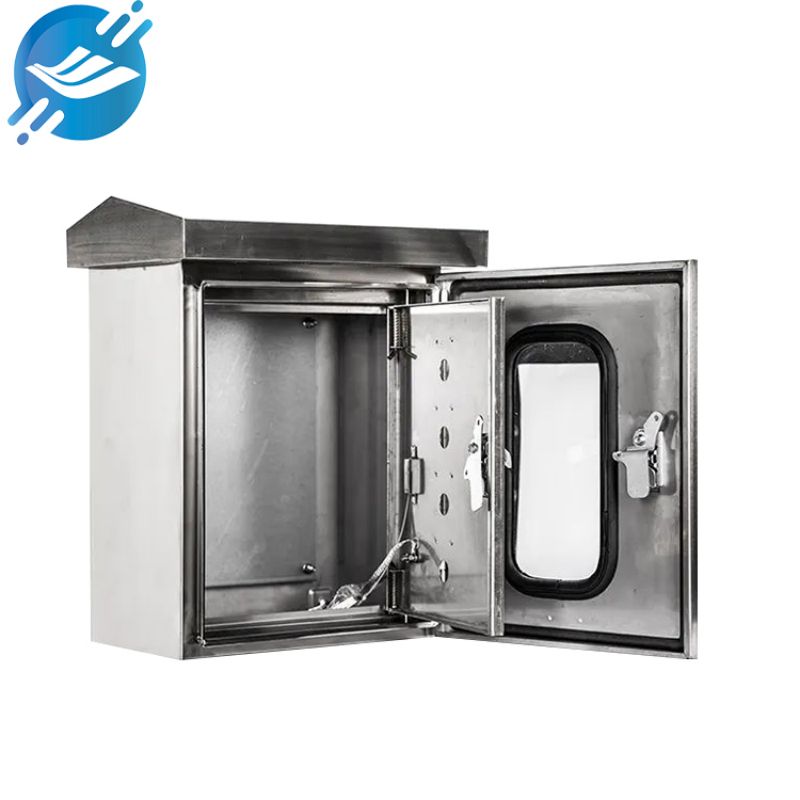
2. Blechgröße reduzieren
BlechDie Größe ist einer der wichtigsten Faktoren, die die Kosten von Stanzformen für Bleche bestimmen. Je größer das Blech, desto umfangreicher die Spezifikationen der Stanzform und desto höher die Formkosten. Dies wird besonders deutlich, wenn die Stanzform mehrere Sätze von Stanzwerkzeugen umfasst.
1) Vermeiden Sie lange und schmale Blechprofile. Solche Profile weisen nicht nur eine geringe Bauteilhärte auf, sondern erfordern auch einen hohen Materialverbrauch bei der Blechbearbeitung. Zudem bedingen sie größere Anforderungen an die Stanzwerkzeuge und erhöhen somit die Werkzeugkosten.
2) Vermeiden Sie, dass das Blech nach der Bearbeitung eine „zehnerförmige“ Form aufweist. Bleche mit einer solchen Form benötigen beim Zuschnitt mehr Rohmaterial. Gleichzeitig erhöhen sich die Anforderungen an die Stanzform und damit die Formkosten.
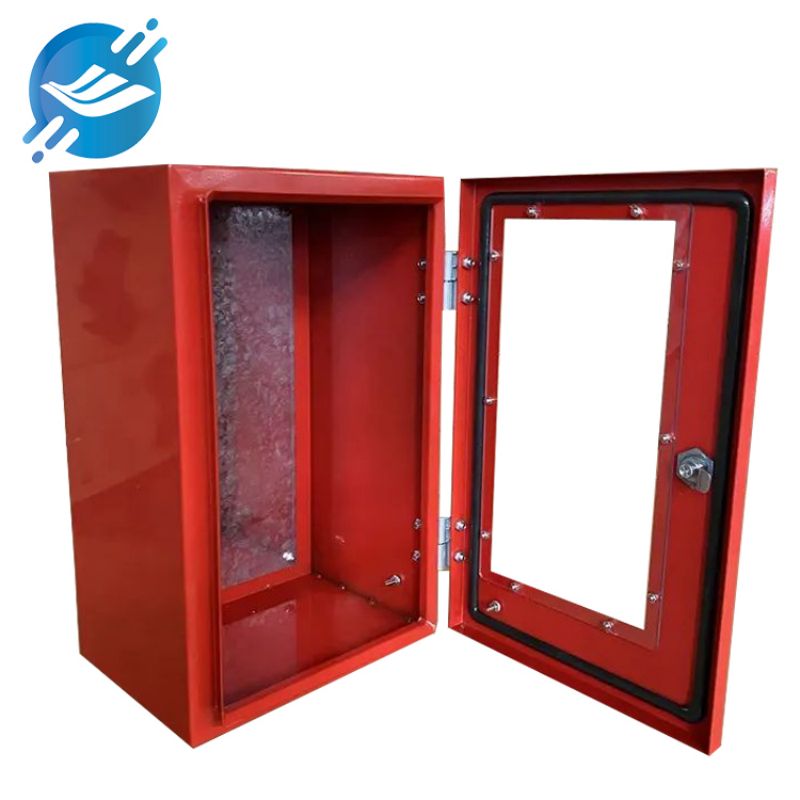
3. Gestalten Sie das Blechdesign so einfach wie möglich.
Komplexe Blechformdesigns erfordern aufwendige konkave Formen und Kavitäten, was die Kosten für Formenherstellung und Bearbeitung erhöht. Das Blechformdesign sollte daher so einfach wie möglich sein.
4. Reduzierung der Anzahl der Stanzwerkzeugprozesse
Es gibt zwei Haupttypen von Stanzformen: Konstruktionsformen und kontinuierliche Formen.Ein BlechprojektEine Form besteht in der Regel aus mehreren Prozessformen, wie z. B. Hauptformen, Blechbiegeformen, Umformformen und Entgratformen. Je mehr Prozessschritte die Form durchläuft, desto aufwendiger ist die Blechbearbeitung und desto höher sind die Kosten der Stanzform. Dasselbe gilt für kontinuierliche Fertigungsverfahren. Die Formkosten korrelieren positiv mit der Anzahl der Prozessschritte. Um die Kosten von Stanzformen zu senken, sollte daher die Anzahl der Prozessschritte minimiert werden.
a. Die Klebekante beim Blechbiegen muss präzise definiert werden. Unzureichende Klebekanten können den Blechbiegeprozess erheblich verlangsamen.
b. Bei der Produktgestaltung muss unnötiges Biegen von Blechen minimiert werden.
c. Bei der Produktgestaltung müssen Falt- und Pflastereffekte minimiert werden.
d. Darüber hinaus ist zum Entgraten im Allgemeinen ein separates Entgratungswerkzeug erforderlich.
5. Die Installationsmethode der Teile effektiv auswählen:
Verschlüsse ≤ Nieten ≤ selbstnietende Verbindungen ≤ Schweißverbindungen ≤ gewöhnliche Schrauben ≤ handfest angezogene Schrauben
6. Die Blechkonstruktion ist so anzuordnen, dass die Gesamtzahl der Teile reduziert wird.
Obwohl das Stanzverfahren keine komplexen Strukturen bei Blechteilen zulässt, sollte im Rahmen dessen, was mit Blechteilen möglich ist, die Struktur der Blechteile sinnvoll angeordnet und die Randteile der Blechteile zusammengefasst werden, um die Gesamtzahl der Teile und damit die Produktkosten zu reduzieren.
Veröffentlichungsdatum: 24. Oktober 2023


