
板金加工部品のコストは、主に原材料費、プレス金型費、人件費の3つの要素から構成されます。
中でも、原材料費とプレス金型費が大部分を占めており、板金製造・加工工場はコスト削減のためにまずこの2つの側面から着手する必要がある。
1. 板金部品の外観
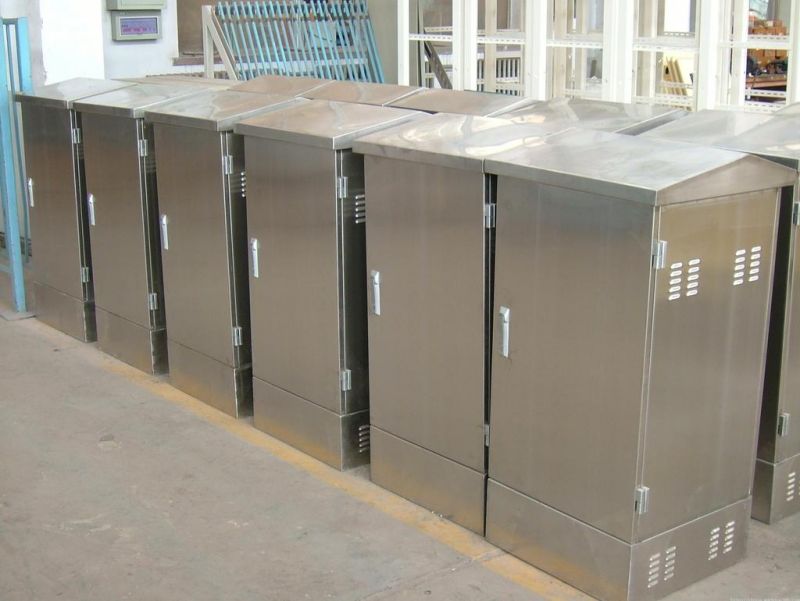
形状板金部品は、レイアウトを容易にし、無駄を最小限に抑え、原材料の利用効率を向上させるものでなければなりません。効果的な板金形状設計は、板金レイアウト時の原材料利用効率を高め、無駄を減らすことで、板金原材料コストを削減します。板金の外観設計におけるちょっとした修正のコツは、原材料の利用率を大幅に向上させ、部品コストの節約につながります。
2. 板金のサイズを小さくする
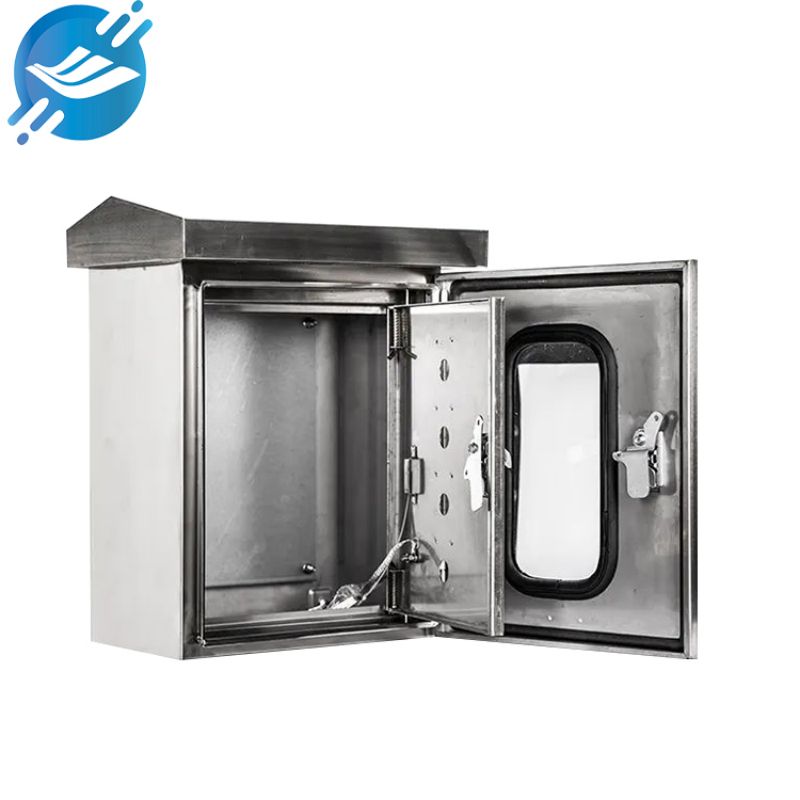
板金サイズは、板金プレス金型のコストを決定する重要な要素の一つです。板金のサイズが大きくなるほど、プレス金型の仕様も大きくなり、金型コストも高くなります。プレス金型が複数のプレス加工用金型セットを含む場合、この傾向はより顕著になります。
1) 板金に細長い形状を持たせることは避けてください。細長く形状の板金は、部品の硬度が低いだけでなく、板金加工時に大量の原材料を消費します。同時に、細長く形状の板金は、プレス金型の仕様を複雑化させ、金型コストの増加につながります。
2) 完成後に板金が「10」の形にならないようにする。完成後に「10」の形をした板金は、レイアウト時に多くの原材料を消費する。同時に、プレス金型の仕様が大きくなり、金型のコストも増加する。
3. 板金の外観デザインはできるだけシンプルにする
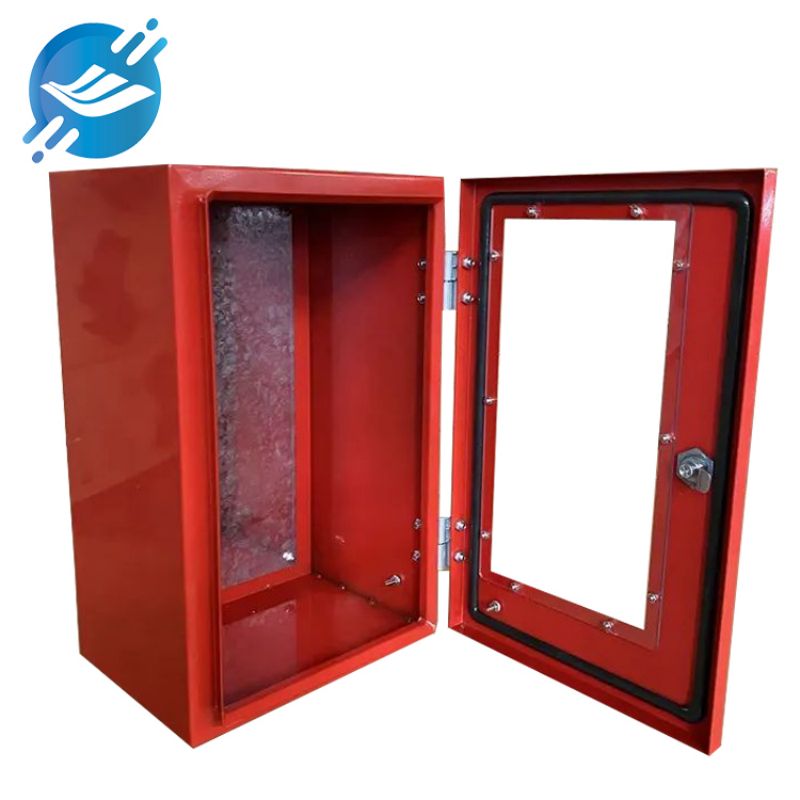
複雑な板金加工デザインには、複雑な凹型金型とキャビティが必要となり、金型製作および加工コストが増加します。板金加工デザインは、できる限りシンプルであるべきです。
4. プレス金型の工程数を削減する
プレス金型には、エンジニアリング金型と連続金型の2つの主要な種類があります。板金プロジェクト金型は、主金型、板金曲げ金型、成形金型、バリ取り金型など、複数の工程金型で構成されることが多い。金型工程の数が多いほど、板金金型の工程数が増え、プレス金型のコストも高くなる。連続生産方式の場合も同様である。金型コストは金型工程数に比例する。したがって、プレス金型のコストを削減するには、金型工程数を最小限に抑える必要がある。
a. 板金曲げ加工における接着端を適切に定義する。不適切な接着端は、板金曲げ加工の工程を遅らせる原因となる。
b. 製品設計においては、板金の余分な曲げ加工を最小限に抑える必要がある。
c. 製品の設計においては、折り畳みや敷き詰めを最小限に抑える必要がある。
d. さらに、バリ取りには通常、別途バリ取り用の金型が必要です。
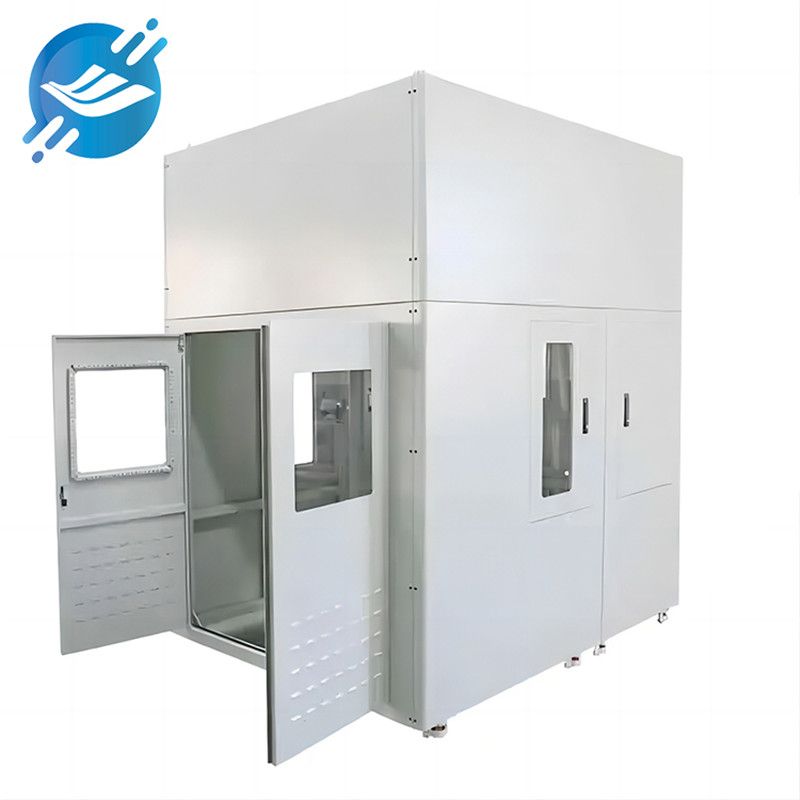
5. 部品の取り付け方法を効果的に選択する:
錠前 ≤ リベット ≤ セルフリベット ≤ 溶接 ≤ 普通のネジ ≤ 手で締めるネジ
6. 板金構造を合理的に配置して部品の総数を削減する
プレス加工による製造工程では、板金部品に複雑な構造を持たせることはできないが、板金部品が完成できる範囲内で、板金部品の構造を合理的に配置し、周辺部品を組み合わせることで部品総数を減らし、ひいては製品コストを削減すべきである。
投稿日時:2023年10月24日


