

Le châssis en tôle est un châssis fabriqué à partir de feuilles de métal (généralement de moins de 6 mm) refroidies et mises en forme par un procédé complet de transformation à froid. Les techniques de transformation comprennent le cisaillement, le poinçonnage, la découpe, le compoundage, le pliage, le soudage, le rivetage, l'assemblage, le formage (comme pour les carrosseries automobiles), etc. Sa caractéristique principale est l'épaisseur constante des pièces. Avec la généralisation de l'utilisation de la tôle, la conception des pièces en tôle est devenue un élément essentiel du développement industriel des produits.
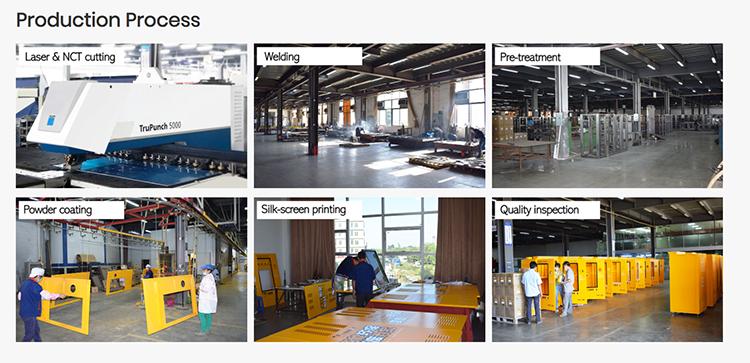
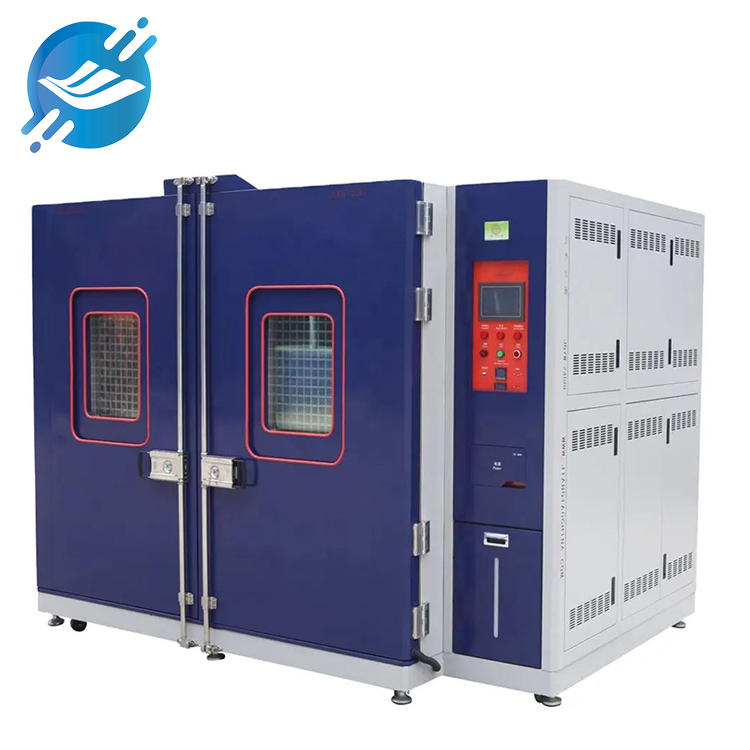
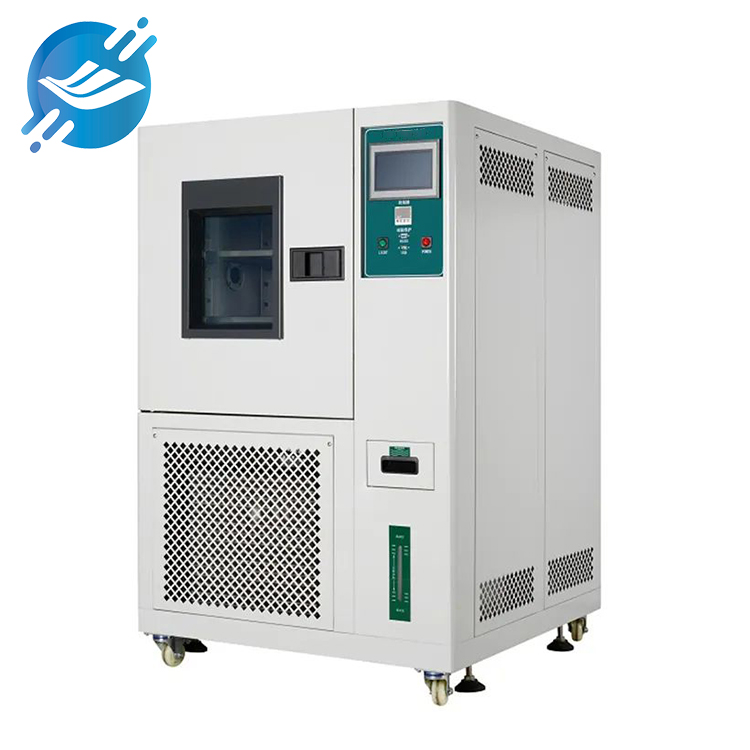
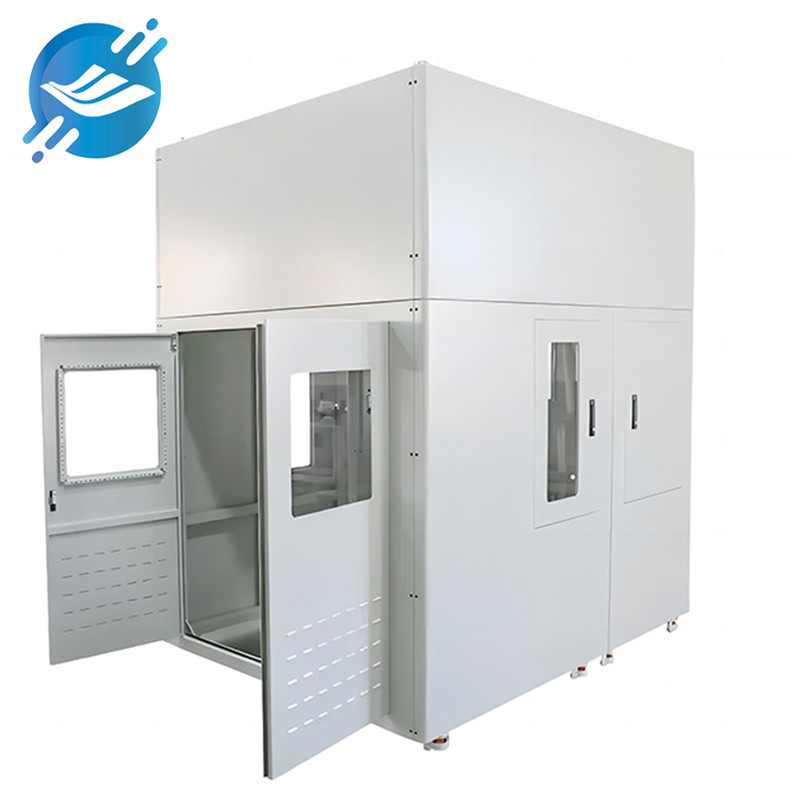
Le châssis en tôle est un composant structurel courant des équipements électroniques, utilisé pour protéger les composants électroniques internes et les lignes de connexion. La fabrication d'un châssis en tôle nécessite l'utilisation d'équipements et d'outils professionnels. Voici quelques exemples de châssis en tôle couramment utilisés.équipements et outils de traitement.
1. Machine de poinçonnage CNC :
poinçonneuse CNCLa poinçonneuse CNC est l'un des équipements les plus couramment utilisés dans le traitement de la tôle. Elle permet d'effectuer avec précision le poinçonnage, la découpe et d'autres opérations sur la tôle selon des plans préprogrammés. Les poinçonneuses CNC se caractérisent par une efficacité et une précision élevées, et sont adaptées à la production en série.
2. Machine de découpe laser :
La machine de découpe laser utilise un faisceau laser à haute énergie pour découper la tôle, permettant ainsi de réaliser des formes complexes et des découpes de haute précision. Elle présente l'avantage d'une vitesse élevée, d'une zone affectée thermiquement réduite et d'une grande précision, et convient à la découpe de divers matériaux.
3. Machine à cintrer :
Une cintreuse est un appareil qui permet de cintrer des tôles. Elle peut transformer des tôles plates en pièces cintrées de formes et d'angles variés. On distingue deux types de cintreuses : les cintreuses manuelles et les cintreuses à commande numérique (CNC). Le choix de l'équipement dépend des besoins de production.
Lorsqu'un matériau se plie, les couches extérieures des angles arrondis s'étirent tandis que les couches intérieures se compriment. À épaisseur constante, plus le rayon de congé intérieur est petit, plus les contraintes de traction et de compression sont importantes. Si la contrainte de traction du congé extérieur dépasse la limite d'élasticité du matériau, des fissures et des ruptures apparaissent. Par conséquent, lors de la conception de pièces courbes, il convient d'éviter les rayons de congé de pliage trop petits.
4. Matériel de soudage :
Le soudage est nécessaire lors du traitement dechâssis en tôleLes équipements de soudage couramment utilisés comprennent les machines à souder à l'arc, les machines à souder sous protection gazeuse, les machines à souder au laser, etc. Le choix de l'équipement de soudage doit être déterminé en fonction des propriétés des matériaux, des exigences de soudage et des caractéristiques du procédé.
Les principales méthodes de soudage comprennent le soudage à l'arc, le soudage électroslag, le soudage au gaz, le soudage plasma, le soudage par fusion, le soudage par pression et le brasage. Le soudage des produits en tôle comprend principalement le soudage à l'arc et le soudage au gaz.
Le soudage à l'arc présente l'avantage d'être flexible, maniable et très polyvalent. Il permet de souder dans toutes les positions. L'équipement utilisé est simple, durable et peu coûteux en entretien. Cependant, il exige une main-d'œuvre importante et la qualité du soudage est parfois inconstante, car elle dépend du niveau de l'opérateur. Il convient au soudage de l'acier au carbone, des aciers faiblement alliés, de l'acier inoxydable et des alliages non ferreux tels que le cuivre et l'aluminium, sur des épaisseurs supérieures à 3 mm. La température et les propriétés de la flamme de soudage sont réglables. La zone affectée thermiquement (ZAT) est plus étendue qu'avec un arc électrique, ce qui réduit la concentration de chaleur et la productivité. Ce procédé est adapté aux parois minces et au soudage de structures et de petites pièces, ainsi qu'aux aciers soudables, à la fonte, à l'aluminium, au cuivre et ses alliages, aux carbures, etc.
5. Équipement de traitement de surface :
Après l'usinage du châssis en tôle, un traitement de surface est nécessaire pour améliorer sa résistance à la corrosion et son aspect esthétique. Parmi les équipements de traitement de surface couramment utilisés, on trouve les sableuses, les grenailleuses et les cabines de peinture. Le choix de l'équipement doit être déterminé en fonction des exigences du produit et des caractéristiques du procédé.
6. Outils de mesure :
Des mesures dimensionnelles précises sont indispensables lors de l'usinage de châssis en tôle. Parmi les outils de mesure couramment utilisés figurent les pieds à coulisse, les micromètres, les comparateurs de hauteur, etc. Le choix de ces outils doit être déterminé en fonction des exigences de précision d'usinage et de la plage de mesure.
7. Moules :
Divers moules sont nécessaires lors de la transformation de châssis en tôle, tels que des matrices de poinçonnage, de pliage, d'étirage, etc. Le choix du moule doit être déterminé en fonction de la forme et de la taille du produit.
La transformation des châssis en tôle nécessite l'utilisation de divers équipements et outils. Le choix des équipements et outils appropriés en fonction des différentes exigences de transformation permet d'améliorer l'efficacité du processus et la qualité du produit. Parallèlement, les opérateurs doivent posséder certaines connaissances et compétences en matière de transformation de la tôle afin de garantir la sécurité et le bon déroulement du processus.
Date de publication : 11 janvier 2024


