

Metal lövhə şassisi, metal lövhələrin (ümumiyyətlə 6 mm-dən aşağı) soyudulması və formalaşdırılması üçün hərtərəfli soyuq emal prosesindən istifadə edən bir şassidir. Emal üsullarına kəsmə, deşmə, kəsmə, birləşdirmə, qatlama, qaynaq, perçinləmə, birləşdirmə, formalaşdırma (məsələn, avtomobil gövdəsi) və s. daxildir. Onun fərqli xüsusiyyəti eyni hissənin qalınlığının ardıcıl olmasıdır. Metal lövhənin tətbiqi getdikcə daha geniş yayıldıqca, metal lövhə hissələrinin dizaynı məhsulların sənaye inkişafının çox vacib bir hissəsinə çevrilmişdir.
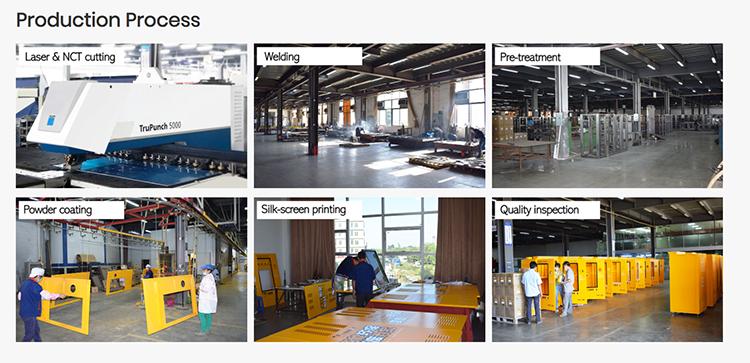
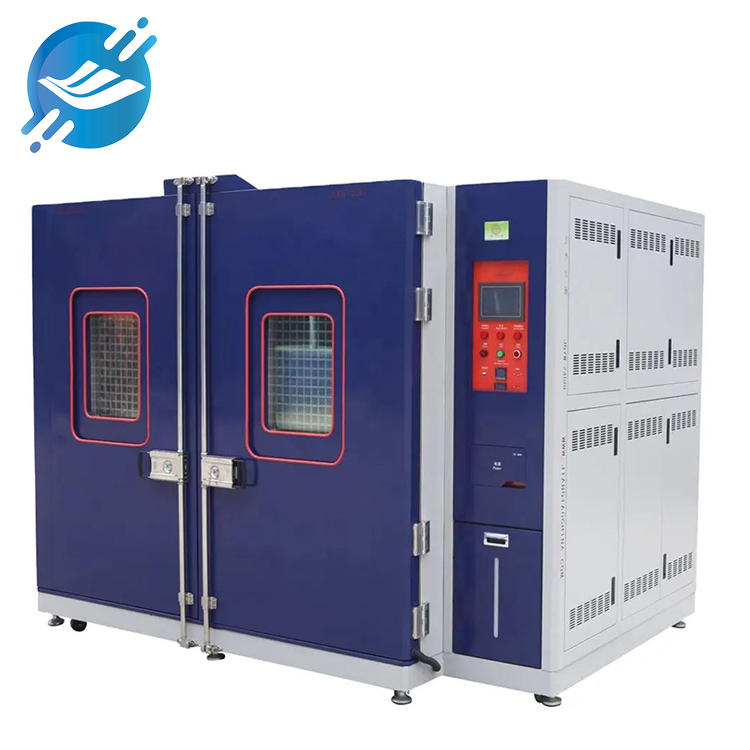
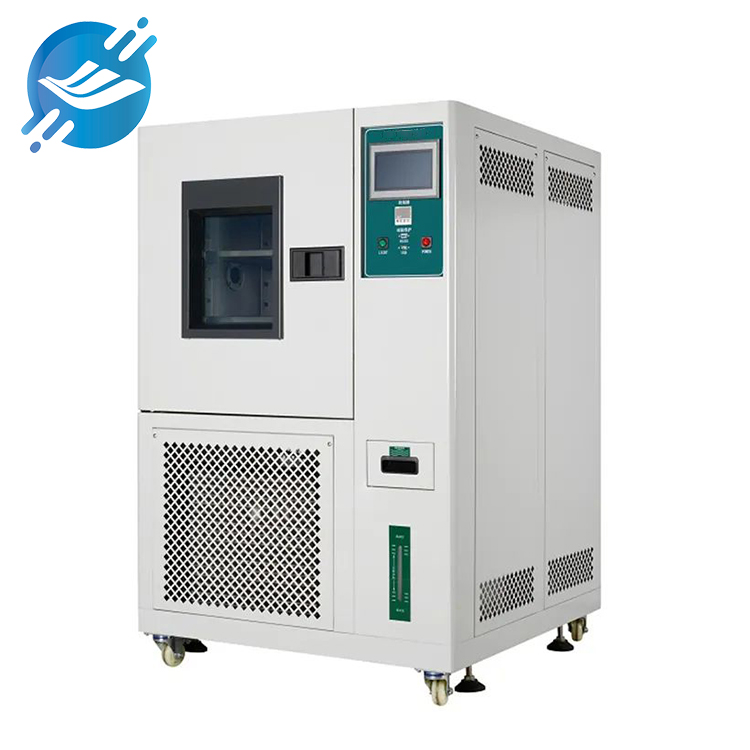
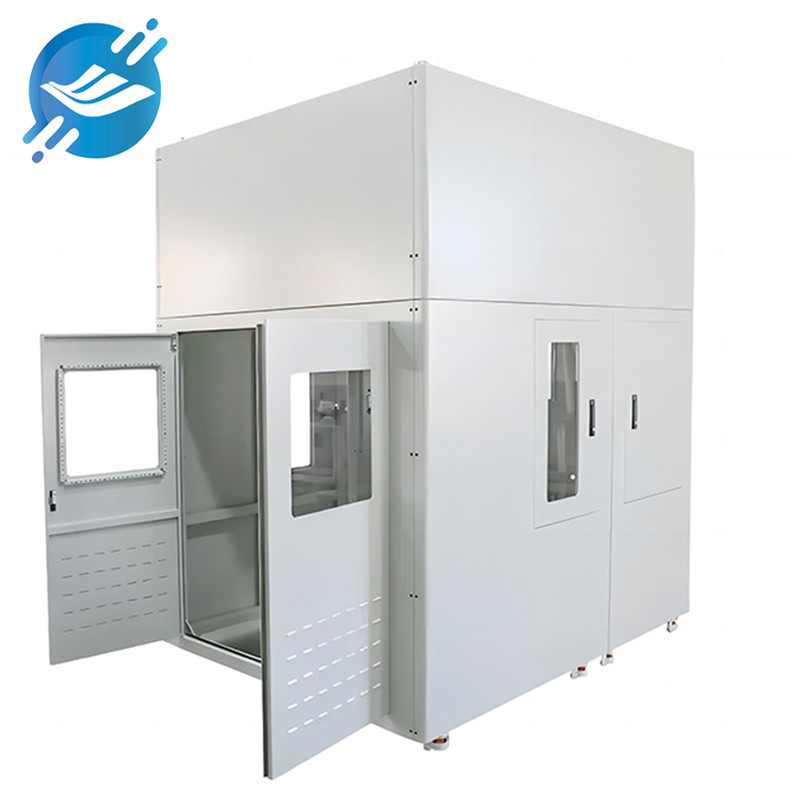
Metal lövhə şassisi elektron avadanlıqlarda geniş yayılmış struktur komponentidir və daxili elektron komponentləri və birləşdirici xətləri qorumaq üçün istifadə olunur. Metal lövhə şassisinin emalı peşəkar avadanlıq və alətlərin istifadəsini tələb edir. Budur, geniş istifadə olunan metal lövhə şassilərindən bəziləri.emal avadanlığı və alətləri.
1.CNC yumruq maşını:
CNC deşmə maşınımetal təbəqə emalında ən çox istifadə edilən avadanlıqlardan biridir. Əvvəlcədən proqramlaşdırılmış təsvirlərə uyğun olaraq metal təbəqə üzərində dəqiq deşmə, kəsmə və digər əməliyyatlar yerinə yetirə bilir. CNC deşmə maşınları yüksək səmərəlilik və yüksək dəqiqlik xüsusiyyətlərinə malikdir və kütləvi istehsal üçün uyğundur.
2.Lazer kəsmə maşını:
Lazer kəsmə maşını təbəqə metalı kəsmək üçün yüksək enerjili lazer şüasından istifadə edir ki, bu da mürəkkəb formalara və yüksək dəqiqlikli kəsmə tələblərinə nail olmağa imkan verir. Lazer kəsmə maşınları sürətli sürət, kiçik istilik təsir zonası və yüksək dəqiqlik üstünlüklərinə malikdir və müxtəlif materialları kəsmək üçün uyğundur.
3. Əyilmə maşını:
Əymə maşını metal lövhələri əyən bir cihazdır. Düz metal lövhələri müxtəlif bucaq və formalı əyilmiş hissələrə emal edə bilər. Əymə maşınları əl ilə əymə maşınlarına və CNC əymə maşınlarına bölünə bilər. Emal ehtiyaclarına uyğun olaraq uyğun avadanlıq seçin.
Material əyildikdə, yuvarlaq künclərdəki xarici təbəqələr dartılır və daxili təbəqələr sıxılır. Materialın qalınlığı sabit olduqda, daxili r nə qədər kiçik olarsa, materialın gərginliyi və sıxılması bir o qədər şiddətlidir; xarici filetosun dartılma gərginliyi materialın son möhkəmliyini aşdıqda çatlar və qırılmalar baş verəcək. Buna görə də, əyri hissənin strukturu Dizaynında həddindən artıq kiçik əyilmə fileto radiuslarından qaçınmaq lazımdır.
4. Qaynaq avadanlığı:
Emal zamanı qaynaq tələb olunurmetal şassiTez-tez istifadə olunan qaynaq avadanlığına qövs qaynaq maşınları, qazla qorunan qaynaq maşınları, lazer qaynaq maşınları və s. daxildir. Qaynaq avadanlığının seçimi material xüsusiyyətlərinə, qaynaq tələblərinə və proses xüsusiyyətlərinə əsasən müəyyən edilməlidir.
Qaynaq üsullarına əsasən qövs qaynağı, elektroşlak qaynağı, qaz qaynağı, plazma qövs qaynağı, əridilmiş qaynaq, təzyiqli qaynaq və lehimləmə daxildir. Lövhə metal məmulatlarının qaynağı əsasən qövs qaynağı və qaz qaynağını əhatə edir.
Qövs qaynağı elastiklik, manevr qabiliyyəti, geniş tətbiq olunma üstünlüklərinə malikdir və bütün mövqelərdə qaynaq üçün istifadə edilə bilər; istifadə olunan avadanlıq sadə, davamlıdır və aşağı texniki xidmət xərclərinə malikdir. Bununla belə, əmək intensivliyi yüksəkdir və keyfiyyət kifayət qədər sabit deyil ki, bu da operatorun səviyyəsindən asılıdır. Karbon polad, aşağı ərintili polad, paslanmayan polad və 3 mm-dən yuxarı mis və alüminium kimi qeyri-dəmir ərintilərini qaynaq etmək üçün uyğundur. Qaz qaynağı alovunun temperaturu və xüsusiyyətləri tənzimlənə bilər. Qövs qaynağının istilik mənbəyi istilik təsir zonasından daha genişdir. İstilik qövs qədər konsentrasiyalı deyil. Məhsuldarlıq aşağıdır. Nazik divarlar üçün uyğundur. Konstruksiyaların və kiçik hissələrin, qaynaq edilə bilən poladın, çuqun, alüminiumun, mis və onun ərintilərinin, karbidin və s. qaynağı.
5.Səth təmizləmə avadanlığı:
Metal lövhələr emal edildikdən sonra, məhsulun korroziyaya davamlılığını və estetikasını yaxşılaşdırmaq üçün səth emalı tələb olunur. Tez-tez istifadə olunan səth emalı avadanlıqlarına qumlama maşınları, partlatma maşınları, sprey boya kabinələri və s. daxildir. Səth emalı avadanlıqlarının seçimi məhsul tələblərinə və proses xüsusiyyətlərinə əsasən müəyyən edilməlidir.
6. Ölçmə alətləri:
Metal lövhələrin emalı zamanı dəqiq ölçülü ölçmələr tələb olunur. Tez-tez istifadə olunan ölçmə alətlərinə vernier kaliperləri, mikrometrlər, hündürlük ölçənləri və s. daxildir. Ölçmə alətlərinin seçimi emal dəqiqliyi tələblərinə və ölçmə diapazonuna əsasən müəyyən edilməlidir.
7. Kalıplar:
Metal təbəqə şassilərinin emalı zamanı müxtəlif qəliblər, məsələn, deşmə qəlibləri, əyilmə qəlibləri, dartma qəlibləri və s. tələb olunur. Qəlib seçimi məhsulun formasına və ölçüsünə əsasən müəyyən edilməlidir.
Metal lövhələrin emalı müxtəlif avadanlıq və alətlərin istifadəsini tələb edir. Müxtəlif emal tələblərinə uyğun olaraq müvafiq avadanlıq və alətlərin seçilməsi emal səmərəliliyini və məhsul keyfiyyətini artıra bilər. Eyni zamanda, operatorlar emal prosesinin təhlükəsizliyini və hamarlığını təmin etmək üçün metal lövhələrin emalı sahəsində müəyyən bilik və bacarıqlara sahib olmalıdırlar.
Yazı vaxtı: 11 Yanvar 2024


