

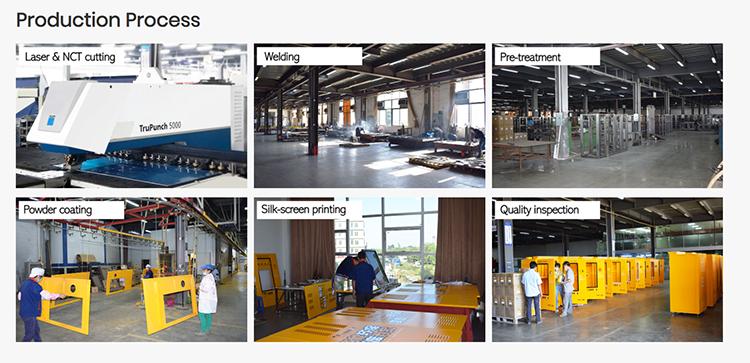
鈑金底盤是指採用綜合冷加工工藝,將厚度通常小於6mm的金屬板材冷卻成型而成的底盤。加工流程包括剪切、沖壓、切割、複合、折彎、焊接、鉚接、拼接、成型(例如汽車車身)等。其顯著特徵是同一部件的厚度一致。隨著鈑金應用的日益普及,鈑金零件的設計已成為產品工業開發中至關重要的環節。
2.雷射切割機:
雷射切割機利用高能量雷射光束切割金屬板材,可實現複雜形狀和高精度切割。雷射切割機具有速度快、熱影響區小、精度高等優點,適用於切割各種材料。
3.折彎機:
折彎機是一種用於彎曲金屬薄板的設備。它可以將扁平的金屬薄板加工成各種角度和形狀的彎曲零件。折彎機可分為手動折彎機和數控折彎機。應根據加工需求選擇合適的設備。
當材料彎曲時,圓角處的外部材料層受到拉伸,內部材料層受到壓縮。在材料厚度恆定的情況下,內部圓角半徑r越小,材料的拉伸和壓縮程度越大;當外部圓角處的拉應力超過材料的極限強度時,就會產生裂縫和斷裂。因此,在設計曲面零件結構時,應避免使用過小的彎曲圓角半徑。
4.焊接設備:
在加工過程中需要進行焊接。鈑金底盤常用的焊接設備包括電弧焊接機、氣體保護焊接機、雷射焊接機等。焊接設備的選擇應根據材料性能、焊接要求和工藝特性來決定。
焊接方法主要包括電弧焊、電渣焊、氣焊、等離子弧焊、熔焊、壓焊和釬焊。薄板產品焊接主要包括電弧焊接和氣焊。
電弧焊具有彈性強、操作方便、適用範圍廣等優點,可進行全方位焊接;所用設備簡單耐用,維護成本低。但其勞動強度高,焊接品質穩定性較差,且受操作人員水準影響較大。電弧焊適用於焊接厚度3mm以上的碳鋼、低合金鋼、不銹鋼以及銅、鋁等有色合金。氣焊火焰的溫度和特性可調。電弧焊的熱源範圍比熱影響區寬,熱度不如電弧焊集中,生產效率較低。電弧焊接適用於薄壁結構件和小零件、可焊鋼、鑄鐵、鋁、銅及其合金、硬質合金等的焊接。
5.表面處理設備:
鈑金底盤加工完成後,需要進行表面處理以提高產品的耐腐蝕性和美觀性。常用的表面處理設備包括噴砂機、噴丸機、噴漆房等。表面處理設備的選用應依產品需求及製程特性而定。
6.測量工具:
在鈑金底盤加工過程中,需要進行精確的尺寸測量。常用的測量工具包括遊標卡尺、千分尺、高度規等。測量工具的選擇應根據加工精度要求和測量範圍來決定。
7.模具:
鈑金底盤加工過程中需要各種模具,例如沖壓模、折彎模、拉伸模等。模具的選擇應根據產品的形狀和尺寸來決定。
鈑金底盤加工需要使用多種設備和工具。根據不同的加工要求選擇合適的設備和工具,可以提高加工效率和產品品質。同時,操作人員也需要具備一定的鈑金加工知識與技能,以確保加工過程的安全性和順利性。
發佈時間:2024年1月11日


