

Металл шасси - металл пластиналарны (гадәттә 6 мм дан кимрәк) суыту һәм формалаштыру өчен комплекслы салкын эшкәртү процессын кулланучы шасси. Эшкәртү ысулларына кисү, тишү, кисү, кушылма ясау, бөкләү, эретеп ябыштыру, перчекләү, тоташтыру, формалаштыру (мәсәлән, автомобиль кузовы) һ.б. керә. Аның үзенчәлеге шунда ки, бер үк детальнең калынлыгы бер үк. Металл пластиналарын куллану киң таралган саен, металл пластина детальләрен эшләү продуктларны сәнәгатьтә эшләүнең бик мөһим өлешенә әйләнде.
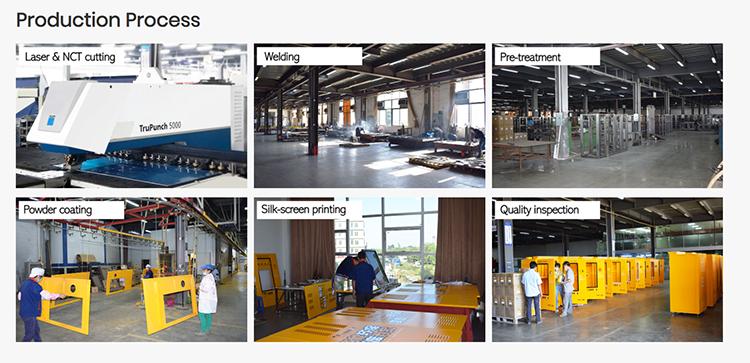
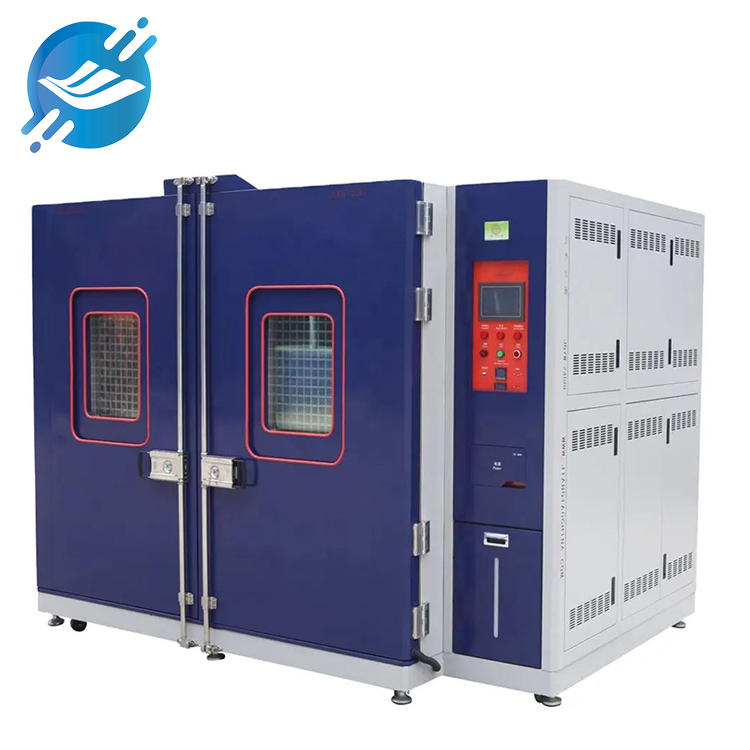
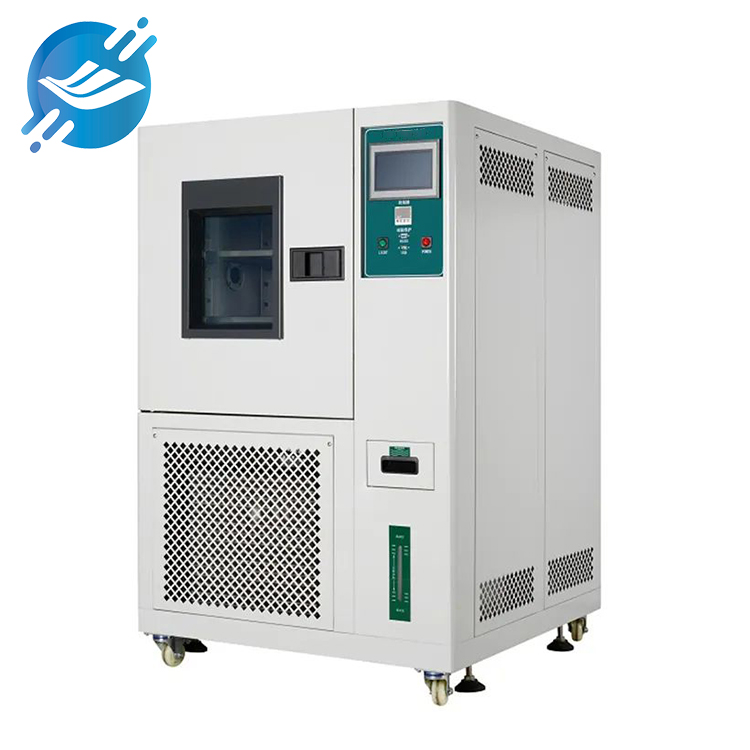
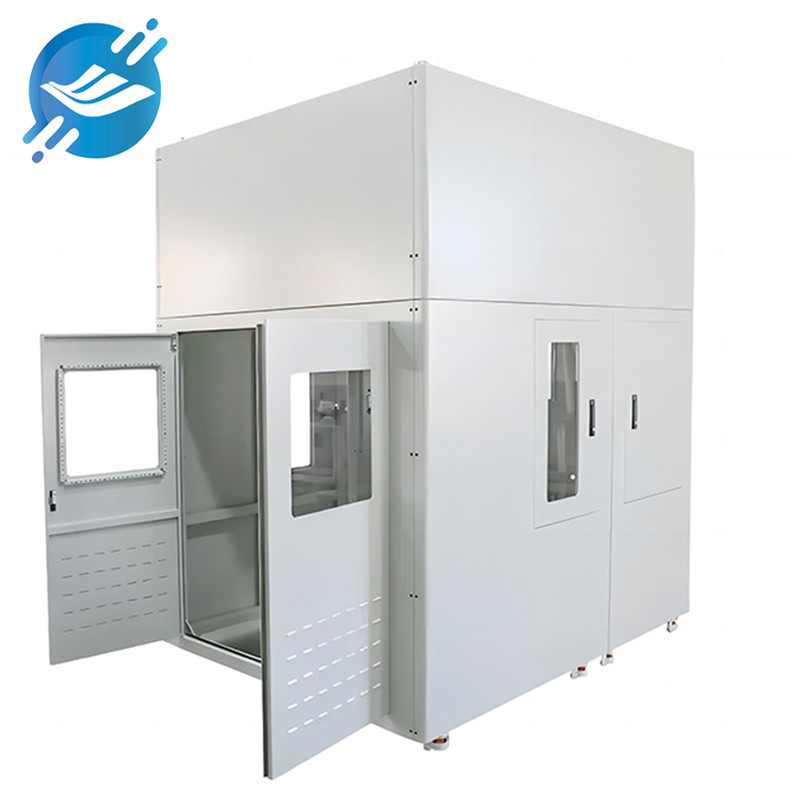
Металл шасси электрон җиһазларда еш очрый торган структура компоненты булып тора, ул эчке электрон компонентларны һәм тоташтыру линияләрен саклау өчен кулланыла. Металл шасси эшкәртү өчен профессиональ җиһазлар һәм кораллар куллану кирәк. Менә кайбер еш кулланыла торган металл шассилар.эшкәртү җиһазлары һәм кораллары.
1.CNC перфоратор машинасы:
CNC перфоратор машинасыметалл пластиналарын эшкәртүдә иң еш кулланыла торган җиһазларның берсе. Ул алдан программалаштырылган рәсемнәргә туры китереп, металл пластиналарында төгәл тишү, кисү һәм башка операцияләрне башкара ала. CNC тишү машиналары югары нәтиҗәлелек һәм югары төгәллек үзенчәлекләренә ия, һәм күпләп җитештерү өчен яраклы.
2. Лазер кисү машинасы:
Лазер кисү машинасы югары энергияле лазер нурын кулланып, металл табакларын кисә, катлаулы формаларга һәм югары төгәллекле кисү таләпләренә ирешә ала. Лазер кисү машиналары тиз тизлек, кечкенә җылылык тәэсире зонасы һәм югары төгәллек кебек өстенлекләргә ия, һәм төрле материалларны кисү өчен яраклы.
3. Бөкләү машинасы:
Бөкләү машинасы - металл табакларын бөкләүче җайланма. Ул яссы металл табакларын төрле почмак һәм формадагы бөкләнгән өлешләргә эшкәртә ала. Бөкләү машиналарын кул белән бөкләү машиналары һәм CNC бөкләү машиналарына бүлеп була. Эшкәртү ихтыяҗларына карап, тиешле җиһазларны сайлагыз.
Материал бөкләнгәндә, түгәрәкләнгән почмаклардагы тышкы катламнар сузыла, ә эчке катламнар кысыла. Материалның калынлыгы даими булганда, эчке r ни кадәр кечерәк булса, материалның тартылуы һәм кысылуы шулкадәр көчлерәк була; тышкы филеның тарту көчәнеше материалның чик ныклыгыннан артып киткәндә, ярыклар һәм сынулар барлыкка килә. Шуңа күрә, кәкре детальнең структурасын проектлауда, филе радиусларының артык кечкенә бөгелүеннән сакланырга кирәк.
4. Эретеп ябыштыру җиһазлары:
Эшкәртү вакытында эретеп ябыштыру кирәкметалл шассиЕш кулланыла торган эретеп ябыштыру җиһазларына дугалы эретеп ябыштыру машиналары, газ белән сакланган эретеп ябыштыру машиналары, лазер белән эретеп ябыштыру машиналары һ.б. керә. Эретеп ябыштыру җиһазларын сайлау материал үзлекләренә, эретеп ябыштыру таләпләренә һәм процесс үзенчәлекләренә нигезләнеп билгеләнергә тиеш.
Эретеп ябыштыру ысулларына, нигездә, дуга белән эретеп ябыштыру, электрошлак белән эретеп ябыштыру, газ белән эретеп ябыштыру, плазма белән дуга белән эретеп ябыштыру, эретеп ябыштыру, басым белән эретеп ябыштыру һәм паялау керә. Металл әйберләрне эретеп ябыштыру, нигездә, дуга белән эретеп ябыштыру һәм газ белән эретеп ябыштыруны үз эченә ала.
Дуга белән эретеп ябыштыруның сыгылмалылык, маневрлылык, киң куллану өстенлекләре бар, һәм ул барлык позицияләрдә дә эретеп ябыштыру өчен кулланылырга мөмкин; кулланылган җиһазлар гади, нык һәм хезмәт күрсәтү чыгымнары түбән. Ләкин хезмәт күләме югары һәм сыйфат җитәрлек дәрәҗәдә тотрыклы түгел, бу оператор дәрәҗәсенә бәйле. Ул углеродлы корычны, түбән легальләштерелгән корычны, дат басмас корычны һәм 3 мм дан югарырак бакыр һәм алюминий кебек төсле булмаган эретеп ябыштыру өчен яраклы. Газ белән эретеп ябыштыру ялкынының температурасын һәм үзлекләрен көйләргә мөмкин. Дуга белән эретеп ябыштыруның җылылык чыганагы җылылык тәэсир итүче зонадан киңрәк. Җылылык дуга кебек концентрацияләнмәгән. Продуктивлык түбән. Ул нечкә стеналар өчен яраклы. Корылмаларны һәм кечкенә детальләрне, эретеп ябыштырыла торган корычны, чуенны, алюминийны, бакыр һәм аның эретмәләрен, карбидны һ.б. эретеп ябыштыру.
5. Өслек эшкәртү җиһазлары:
Металл шасси эшкәртелгәннән соң, продуктның коррозиягә чыдамлыгын һәм эстетикасын яхшырту өчен өслек эшкәртү кирәк. Еш кулланыла торган өслек эшкәртү җиһазларына ком белән эшкәртү машиналары, дробование белән эшкәртү машиналары, сиптергеч буяу кабиналары һ.б. керә. Өслек эшкәртү җиһазларын сайлау продукт таләпләренә һәм процесс үзенчәлекләренә нигезләнеп билгеләнергә тиеш.
6. Үлчәү кораллары:
Металл шассиларны эшкәртү вакытында төгәл үлчәмнәр кирәк. Еш кулланыла торган үлчәү коралларына верниер суппортлар, микрометрлар, биеклек үлчәгечләре һ.б. керә. Үлчәү коралларын сайлау эшкәртү төгәллеге таләпләренә һәм үлчәү диапазонына нигезләнеп билгеләнергә тиеш.
7. Формалар:
Металл шассиларны эшкәртү вакытында төрле калыплар кирәк, мәсәлән, штамплау, бөкләү, сузу өчен калыплар һ.б. Калып сайлау продуктның формасына һәм зурлыгына нигезләнеп билгеләнергә тиеш.
Металл шасси эшкәртү өчен төрле җиһазлар һәм кораллар куллану кирәк. Төрле эшкәртү таләпләренә туры китереп, тиешле җиһазлар һәм кораллар сайлау эшкәртү нәтиҗәлелеген һәм продукт сыйфатын яхшыртырга мөмкин. Шул ук вакытта, эшкәртү процессының куркынычсызлыгын һәм шомалыгын тәэмин итү өчен операторларга металл пластина эшкәртүдә билгеле бер белем һәм күнекмәләр булырга тиеш.
Бастырылган вакыты: 2024 елның 11 гыйнвары


