

板金シャーシとは、金属板(一般的に厚さ6mm以下)を総合的な冷間加工プロセスで冷却・成形したシャーシのことです。加工技術には、せん断、打ち抜き、切断、複合加工、折り曲げ、溶接、リベット留め、接合、成形(自動車ボディなど)などが含まれます。その特徴は、同一部品の厚みが均一であることです。板金の利用がますます広がるにつれ、板金部品の設計は製品の産業開発において非常に重要な部分となっています。
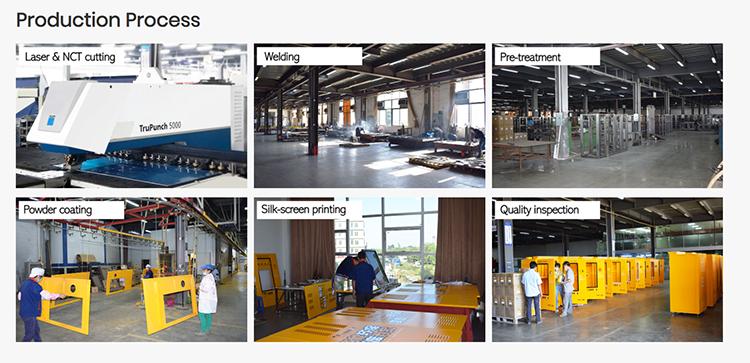
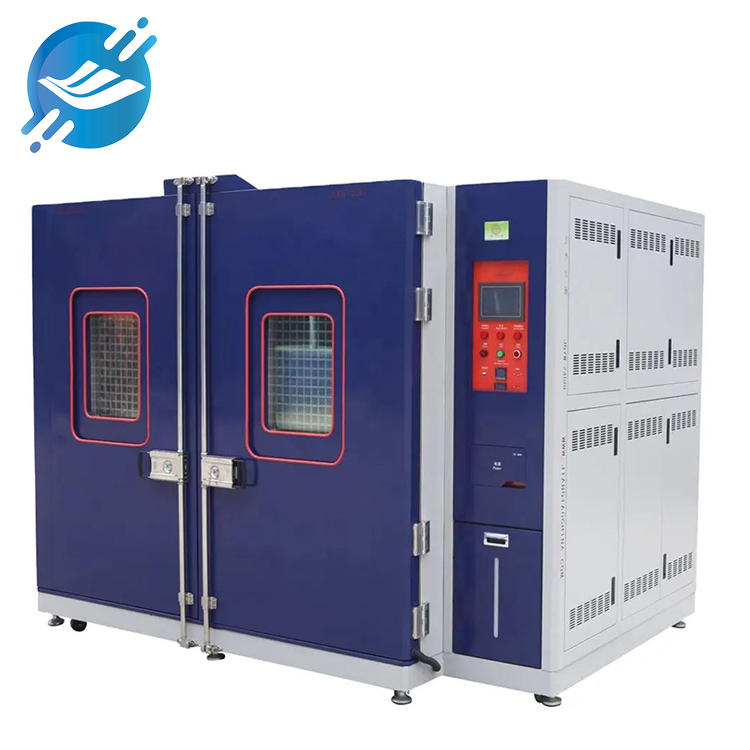
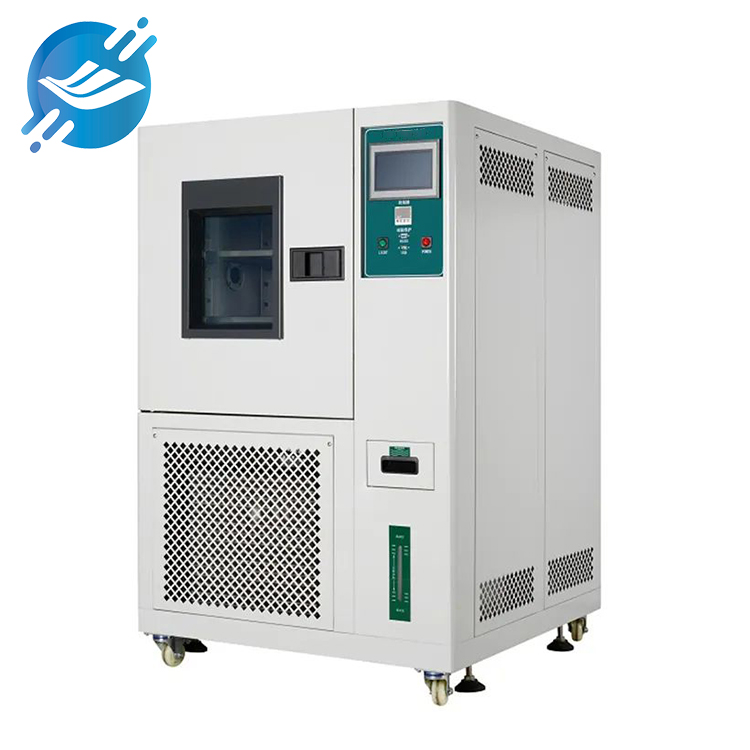
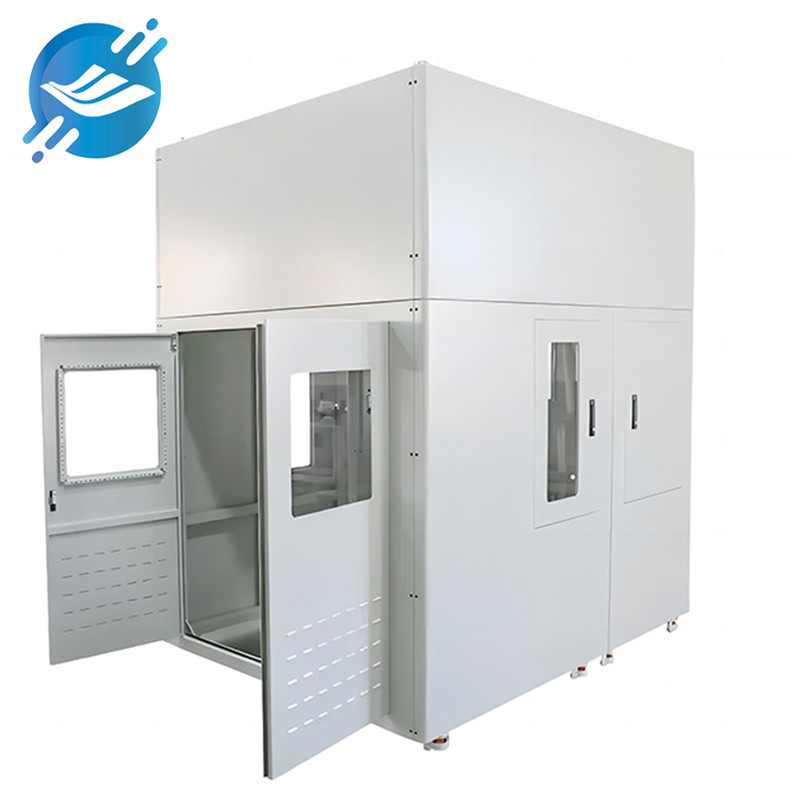
板金シャーシは電子機器の一般的な構造部品であり、内部の電子部品や接続線を保護するために使用されます。板金シャーシの加工には専門的な機器と工具が必要です。以下に、一般的に使用されている板金シャーシの例を示します。加工機器および工具.
1. CNCパンチングマシン:
CNCパンチングマシンCNCパンチングマシンは、板金加工において最も一般的に使用される装置の一つです。事前にプログラムされた図面に基づいて、板金に精密なパンチング、切断などの加工を行うことができます。CNCパンチングマシンは、高効率かつ高精度という特徴を持ち、大量生産に適しています。
2.レーザー切断機:
レーザー切断機は、高エネルギーのレーザービームを用いて板金を切断するため、複雑な形状や高精度な切断が可能です。レーザー切断機は、高速性、熱影響部の小ささ、高精度といった利点を持ち、様々な材料の切断に適しています。
3. 曲げ加工機:
曲げ加工機は、金属板を曲げる装置です。平らな金属板を様々な角度や形状の曲げ加工部品に加工できます。曲げ加工機は、手動式曲げ加工機とCNC曲げ加工機に分けられます。加工ニーズに応じて適切な装置を選択してください。
材料が曲がると、丸みを帯びた角の外層は引き伸ばされ、内層は圧縮されます。材料の厚さが一定の場合、内側のrが小さいほど、材料にかかる引張応力と圧縮応力は大きくなります。外側フィレットの引張応力が材料の極限強度を超えると、亀裂や破損が発生します。したがって、曲面部品の構造設計においては、過度に小さな曲げフィレット半径は避けるべきです。
4.溶接装置:
溶接は、板金シャーシ一般的に使用される溶接装置には、アーク溶接機、ガスシールド溶接機、レーザー溶接機などがあります。溶接装置の選定は、材料特性、溶接要件、およびプロセス特性に基づいて行う必要があります。
溶接方法には、主にアーク溶接、エレクトロスラグ溶接、ガス溶接、プラズマアーク溶接、融接、加圧溶接、ろう付けなどがあります。板金製品の溶接には、主にアーク溶接とガス溶接があります。
アーク溶接は、柔軟性、操作性、適用範囲が広く、あらゆる姿勢での溶接に使用できるという利点があります。使用する装置はシンプルで耐久性があり、メンテナンスコストも低くなっています。ただし、作業強度が高く、品質が十分に安定していないため、作業者のレベルに依存します。3mm以上の炭素鋼、低合金鋼、ステンレス鋼、銅やアルミニウムなどの非鉄合金の溶接に適しています。ガス溶接炎の温度と特性を調整できます。アーク溶接の熱源は、熱影響部よりも広くなっています。熱はアークほど集中していません。生産性は低くなっています。薄肉に適しています。構造物や小部品、溶接可能な鋼、鋳鉄、アルミニウム、銅とその合金、超硬合金などの溶接。
5.表面処理装置:
板金シャーシの加工後、製品の耐食性と美観を向上させるために表面処理が必要です。一般的に使用される表面処理装置には、サンドブラスト機、ショットブラスト機、塗装ブースなどがあります。表面処理装置の選定は、製品の要件と工程特性に基づいて決定する必要があります。
6.測定ツール:
板金シャーシの加工においては、正確な寸法測定が不可欠です。一般的に使用される測定ツールには、ノギス、マイクロメーター、ハイトゲージなどがあります。測定ツールの選定は、加工精度要件と測定範囲に基づいて行う必要があります。
7. 金型:
板金シャーシの加工には、打ち抜き金型、曲げ金型、延伸金型など、さまざまな金型が必要です。金型の選定は、製品の形状とサイズに基づいて決定する必要があります。
板金シャーシの加工には、さまざまな設備や工具が必要です。加工要件に応じて適切な設備や工具を選択することで、加工効率と製品品質を向上させることができます。同時に、作業者は板金加工に関する一定の知識と技能を習得し、加工工程の安全性と円滑性を確保する必要があります。
投稿日時:2024年1月11日


