

সাধারণ ব্যবহারের পাশাপাশিশিট মেটালের স্ব-নির্মিত যন্ত্রাংশএগুলোতে রিটালের প্রচলিত ১০% ছাড়ের প্রোফাইল, ১৬% ছাড়ের প্রোফাইল এবং অন্যান্য প্রোফাইলের মতো বিভিন্ন প্রোফাইলও রয়েছে। এগুলো ব্যবহার করে বিভিন্ন পণ্য তৈরি করা যায়। পণ্যের উপকরণগুলো সাধারণত কোল্ড-রোল্ড প্লেট, হট-রোল্ড প্লেট, প্রি-গ্যালভানাইজড প্লেট, স্টেইনলেস স্টিল প্লেট এবং ৫০৫২ অ্যালুমিনিয়াম প্লেট। পণ্যটি মোটামুটিভাবে বেস, ফ্রেম, ডোর প্যানেল, সাইড প্যানেল এবং টপ কভার দিয়ে গঠিত। চিত্র ৩: ১০-ফোল্ড প্রোফাইল এবং ১৬-ফোল্ড প্রোফাইল।
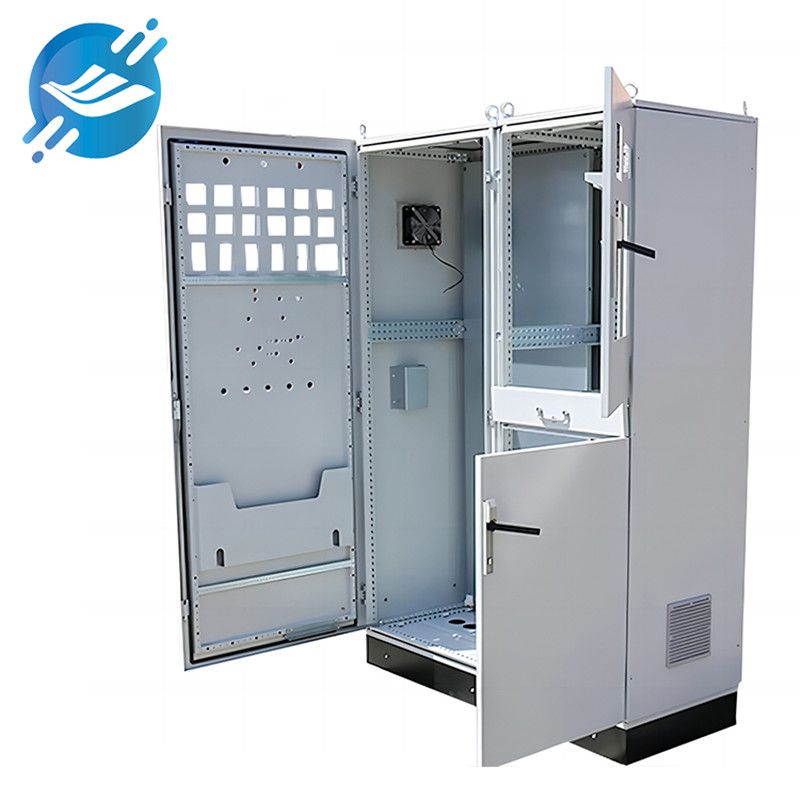
শিট মেটাল বেস:
বেসটি সাধারণত টি২.৫ বা তার উপরের প্লেট বেন্ডিং অথবা চ্যানেল স্টিল ওয়েল্ডিংয়ের মাধ্যমে তৈরি করা হয় এবং এর পৃষ্ঠতল প্রক্রিয়াকরণে হট-ডিপ গ্যালভানাইজিং বা পাউডার স্প্রেয়িং ব্যবহার করা হয়। চিত্র ৫ হলো একটি নির্দিষ্ট বেস পণ্যের নমুনার ওয়েল্ডিংয়ের উদাহরণ। পণ্যের উপাদানের উপর নির্ভর করে বেস ওয়েল্ডিংয়ের জন্য আর্গন আর্ক ওয়েল্ডিং বা কার্বন ডাইঅক্সাইড শিল্ডেড ওয়েল্ডিং ব্যবহার করা হয়; ওয়েল্ডিং প্রক্রিয়ার প্যারামিটারগুলো হলো: ওয়েল্ডিং মেশিনের কারেন্ট, ভোল্টেজ, তারের উপাদান, ব্যাস, তার ফিডিং স্পিড, ওয়েল্ডিং পদ্ধতি, দিক এবং ওয়েল্ডিং সেকশনের দৈর্ঘ্য ইত্যাদি।
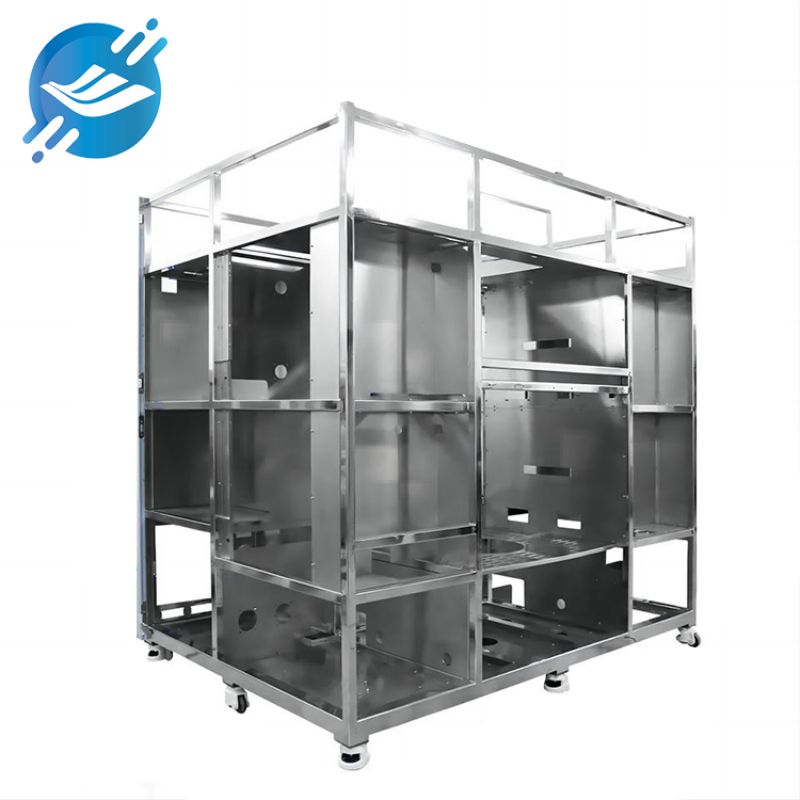
শিট মেটাল ফ্রেম:
দ্যফ্রেমএটি সাধারণত T1.5 বা তার উপরের প্লেট দিয়ে তৈরি হয়, যেগুলোকে বাঁকিয়ে এবং জোড়া লাগিয়ে (রিভেটেড বা স্ক্রু করা) অথবা ওয়েল্ড করা হয়, এবং এর পৃষ্ঠতল প্রক্রিয়াকরণ হলো পাউডার স্প্রেয়িং অথবা কোনো প্রক্রিয়াকরণ ছাড়াই (কোল্ড-রোল্ড স্টিল প্লেট ছাড়া)। ফ্রেমের নকশা সাধারণত অ্যাসেম্বলি বা ওয়েল্ডিং পদ্ধতিতে করা হয়; পণ্যের উপাদানের উপর নির্ভর করে ওয়েল্ডিং-এর জন্য আর্গন আর্ক ওয়েল্ডিং বা কার্বন ডাই অক্সাইড শিল্ডেড ওয়েল্ডিং ব্যবহার করা হয়; ওয়েল্ডিং প্রক্রিয়ার প্যারামিটারগুলো হলো: ওয়েল্ডিং মেশিনের কারেন্ট, ভোল্টেজ, তারের উপাদান, ব্যাস, তার ফিডিং স্পিড, ওয়েল্ডিং পদ্ধতি, দিক, ওয়েল্ডিং সেকশনের দৈর্ঘ্য ইত্যাদি। ফ্রেম ওয়েল্ডিং-এর ক্ষেত্রে ডায়াগোনাল টলারেন্স এবং ডিফরমেশন নিয়ন্ত্রণের উপর জোর দেওয়া হয়, এবং এর ব্যাচ সাইজের জন্য আগে থেকে তৈরি ওয়েল্ডিং টুলিং-এর উচ্চতর নির্ভরযোগ্যতা প্রয়োজন হয়।
শিট মেটালের দরজার প্যানেল:
দরজার প্যানেলগুলো সাধারণত T1.2 বা তার উপরের প্লেট বাঁকিয়ে এবং ঝালাই করে (কোণায় ঝালাই করে) তৈরি করা হয়, এবং এর উপরিভাগের প্রক্রিয়াকরণ পদ্ধতি হলো স্প্রে কোটিং। চিত্র ৭-এ একটি জালের দরজার প্যানেল দেখানো হয়েছে। পণ্যের উপাদানের উপর নির্ভর করে দরজার প্যানেল ঝালাই করার জন্য আর্গন আর্ক ওয়েল্ডিং, কার্বন ডাই অক্সাইড শিল্ডেড ওয়েল্ডিং বা ফ্ল্যাট প্লেট বাট ওয়েল্ডিং ব্যবহার করা হয়; ঝালাই প্রক্রিয়ার প্যারামিটারগুলো হলো: ওয়েল্ডিং মেশিনের কারেন্ট, ভোল্টেজ, ঝালাই তারের উপাদান, ব্যাস, তার খাওয়ানোর গতি, ঝালাই পদ্ধতি, দিক এবং ঝালাই অংশের দৈর্ঘ্য ইত্যাদি। জালের দরজার প্যানেলের ক্ষেত্রে, ঝালাই করার সময় ঝালাইজনিত পীড়ন এবং বিকৃতি নিয়ন্ত্রণের দিকে মনোযোগ দিতে হয়। চিত্র ৭ জালের দরজার প্যানেল
শিট মেটালের উপরের কভার:
এটি সাধারণত T1.0 বা তার উপরের প্লেটকে বাঁকানো এবং ঝালাই (কোণা ঝালাই) করে তৈরি করা হয় এবং এর পৃষ্ঠতল প্রক্রিয়াকরণ পদ্ধতি হলো স্প্রে কোটিং। টপ কভার সাধারণত ইনডোর টাইপ এবং আউটডোর টাইপে বিভক্ত; পণ্যের উপাদানের ভিন্নতার উপর ভিত্তি করে আর্গন আর্ক ওয়েল্ডিং বা কার্বন ডাই অক্সাইড শিল্ডেড ওয়েল্ডিং ব্যবহার করে ঝালাই করা হয়; ঝালাই প্রক্রিয়ার প্যারামিটারগুলো হলো: ওয়েল্ডিং মেশিনের কারেন্ট, ভোল্টেজ, তারের উপাদান, ব্যাস, তার ফিডিং স্পিড, ঝালাই পদ্ধতি, দিক, ঝালাই অংশের দৈর্ঘ্য ইত্যাদি। টপ কভার ঝালাইয়ের ক্ষেত্রে, আউটডোর টপ কভারের সম্পূর্ণ ঝালাইয়ের ফলে এর সমতলতা এবং তির্যক সহনশীলতার উপর যে প্রভাব পড়ে, তা নিয়ন্ত্রণের উপর মনোযোগ দেওয়া হয়। উৎকৃষ্ট মানের টুলিং এবং ফিক্সচার সলিউশন ঝালাইয়ের গুণমান এবং কার্যকারিতা উল্লেখযোগ্যভাবে উন্নত করে।
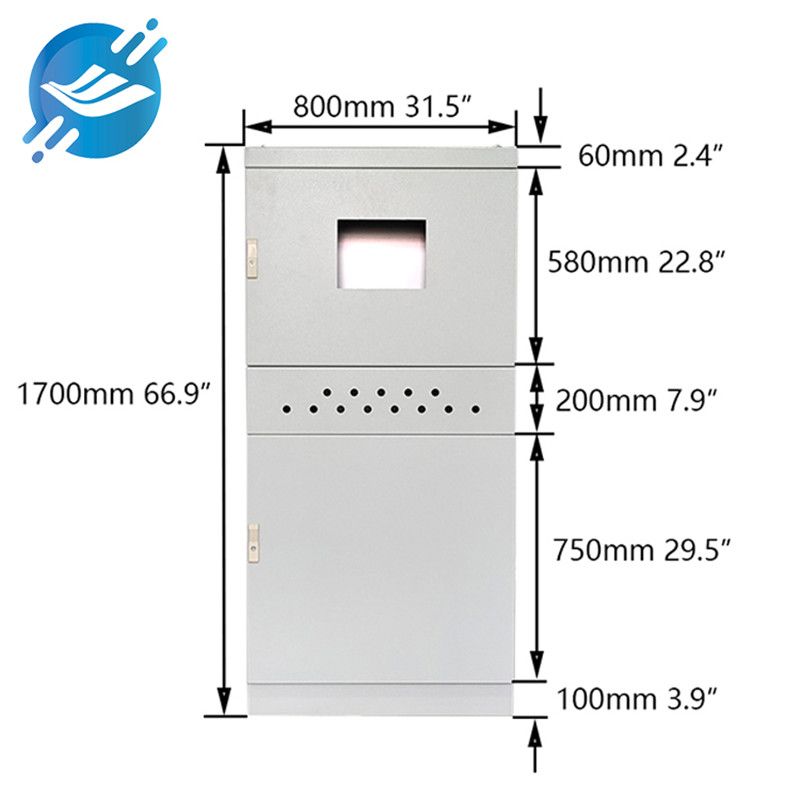
শিট মেটালের অভ্যন্তরীণ মাউন্টিং যন্ত্রাংশ:
অভ্যন্তরীণ ইনস্টলেশন অংশগুলিকে সাধারণত কাঠামোগত অংশের ইনস্টলেশন এবং উপাদানের ইনস্টলেশন—এই দুই ভাগে ভাগ করা হয়, যা "XX পণ্য অ্যাসেম্বলি/বৈদ্যুতিক ইনস্টলেশন কাজের নির্দেশাবলী" কঠোরভাবে অনুসরণ করে পরিচালনা করতে হয়। বৈদ্যুতিক ইনস্টলেশন সম্পন্ন হওয়ার পর, সাধারণত বিভিন্ন পারফরম্যান্স পরীক্ষা সম্পন্ন করার প্রয়োজন হয়।
বৈশিষ্ট্য এবং প্রবণতাশীট মেটাল পণ্য:
উপরোক্ত উপাদান বিভাজন এবং মডিউল ব্যাখ্যার মাধ্যমে দেখা যায় যে, শিট মেটাল পণ্যগুলির নিম্নলিখিত তিনটি বৈশিষ্ট্য রয়েছে:
(২) প্রোফাইলিং। এটি প্রোডাক্ট প্ল্যাটফর্ম ডিজাইনের অনুভূমিক বিকাশে সহায়ক এবং ব্যাপক উৎপাদন খরচ কমাতে সাহায্য করে।
২. মডিউলারাইজেশন। প্রতিটি মডিউলের বৈশিষ্ট্য অনুযায়ী, নমনীয় নকশাটি মডিউল আকারে ক্রয় ও সংযোজন করা যায়, যা সংগ্রহ প্রক্রিয়াকে সংক্ষিপ্ত করতে সাহায্য করে।
⑶ ক্রমিকীকরণ। সিস্টেমের প্রয়োজনীয়তা মেটাতে বিভিন্ন কনফিগারেশন চাহিদা অনুযায়ী প্ল্যাটফর্ম পণ্যগুলি তৈরি করা হয়, যার মাধ্যমে ধারাবাহিক পণ্য, কিউরিং প্রক্রিয়া এবং ছাঁচ-ভিত্তিক উৎপাদনের মাধ্যমে উৎপাদন দক্ষতা বৃদ্ধি করা হয় ও সরবরাহ চক্র সংক্ষিপ্ত করা হয়।
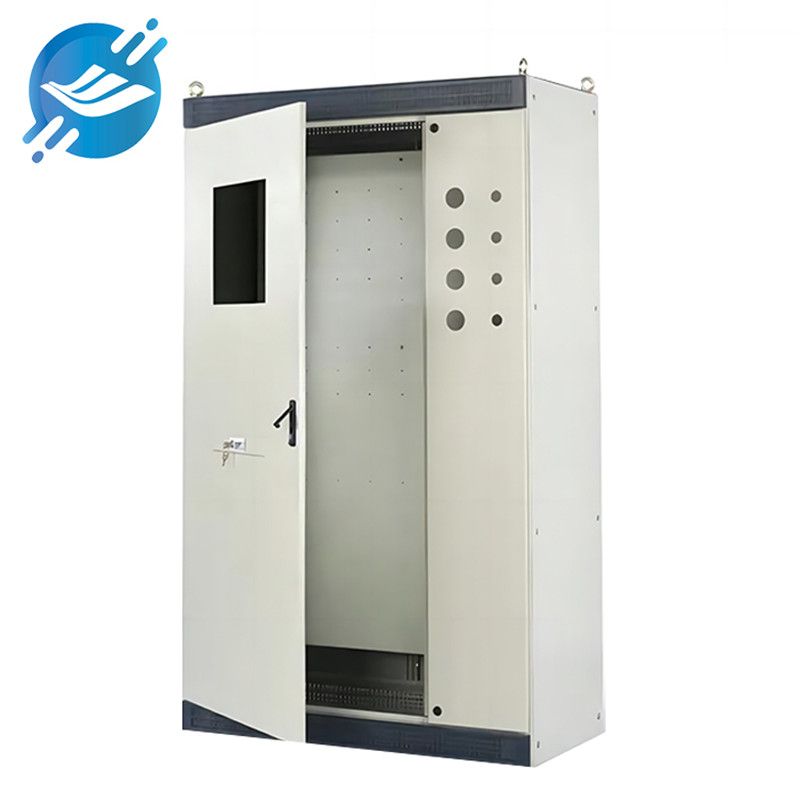
সংক্ষেপে, নিম্ন-ভোল্টেজ বৈদ্যুতিক সরঞ্জাম শিল্পের উন্নয়ন একটি স্থিতিশীল প্রবণতা দেখাচ্ছে, এবং এই শিল্পের উন্নয়নে সহায়তাকারী শিট মেটাল উৎপাদনকারী সরবরাহকারীরা নতুন পণ্যের নকশা ও নতুন প্রক্রিয়ার উন্নয়ন থেকে শুরু করে উৎপাদন অটোমেশন পর্যন্ত আরও বেশি চিন্তাভাবনা করছে। তারা সরঞ্জামের ব্যবহার হার এবং মজুদ আবর্তন হার উন্নত করছে এবং "লিন প্রোডাকশন" বা স্বল্পব্যয়ী উৎপাদনকে উৎসাহিত করছে। "ইন্ডাস্ট্রি ৪.০"-এর নতুন ধারণার সাথে, আমরা উৎপাদন থেকে "বুদ্ধিমান উৎপাদন"-এর দিকে অগ্রসর হব এবং শিট মেটালের গণ্ডি ছাড়িয়ে যেতে নেটওয়ার্ক রিসোর্সের যথাযথ ব্যবহার করব। উৎপাদন ও প্রক্রিয়াকরণে "স্বল্প মুনাফা"-র বর্তমান পরিস্থিতি নিম্ন-ভোল্টেজ বৈদ্যুতিক সরঞ্জাম শিল্পে শিট মেটাল উৎপাদনকে একটি উচ্চতর পর্যায়ে নিয়ে এসেছে। সুযোগ ও চ্যালেঞ্জের মুখোমুখি হয়ে, গ্রাহকদের জন্য নিরাপদ, স্মার্ট এবং পরিবেশবান্ধব বৈদ্যুতিক সমাধান প্রদান করাই এখন সাধারণ প্রবণতা।
পোস্ট করার সময়: ৩১ অক্টোবর, ২০২৩


