
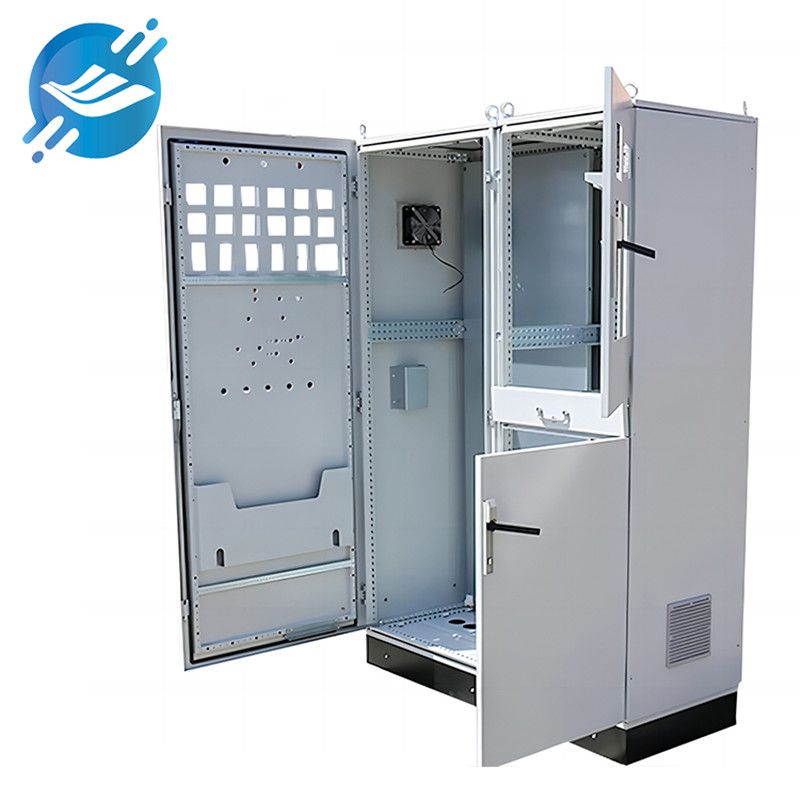
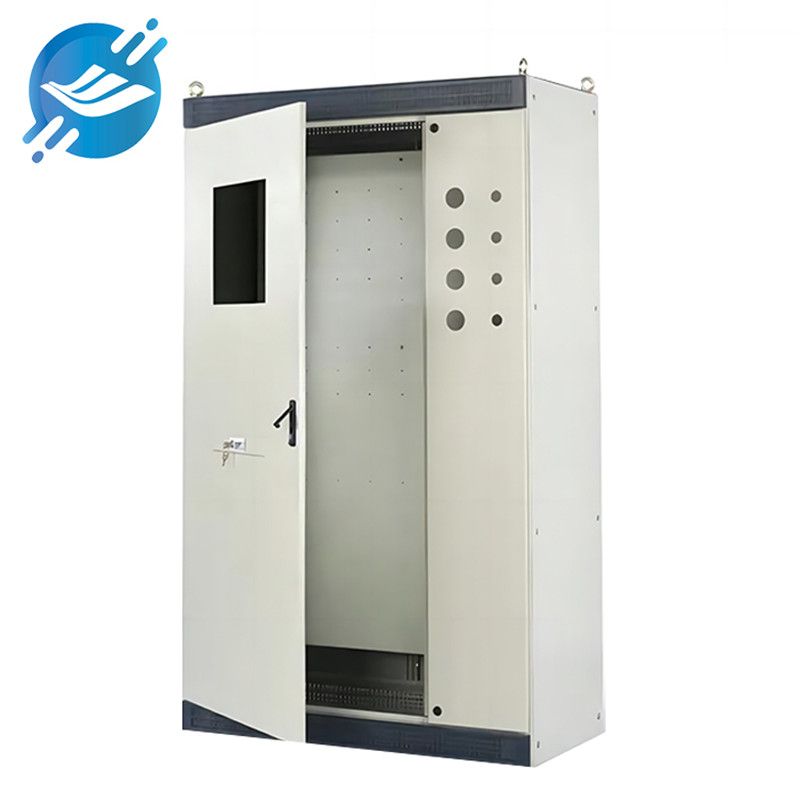
除了使用通用方法外自制钣金零件此外,它们还配备了主流的九折型材、十六折型材以及利达推广的其他型材,可用于开发不同的产品。产品材料一般为冷轧板、热轧板、预镀锌板、不锈钢板和5052铝合金板。产品大致由底座、框架、门板、侧板和顶盖组成。图3:十折型材和十六折型材。
金属板底座:
基材通常采用T2.5级或以上钢板弯曲或槽钢焊接而成,表面处理工艺采用热浸镀锌或粉末喷涂。图5为某基材产品样品的焊接示例。基材焊接根据产品材质采用氩弧焊或二氧化碳保护焊;焊接工艺参数包括:焊机电流、电压、焊丝材质、直径、送丝速度、焊接方法、焊接方向和焊接段长度等。
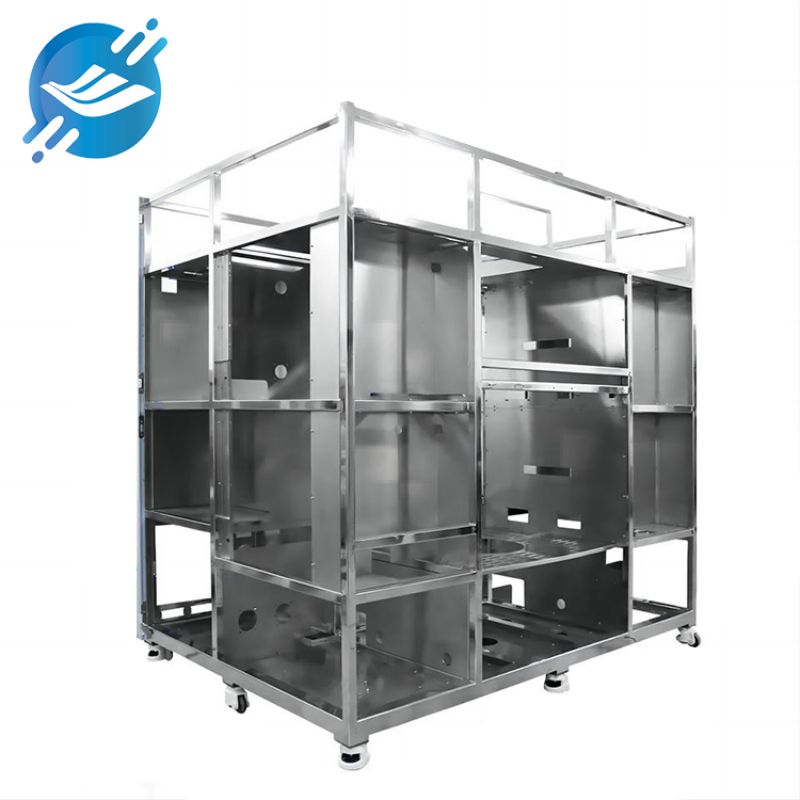
金属板框架:
这框架通常采用T1.5级或以上钢板,经弯曲拼接(铆接或螺钉连接)或焊接而成,表面处理工艺为粉末喷涂或不进行处理(冷轧钢板除外)。框架设计一般采用装配或焊接方式;焊接根据产品材料采用氩弧焊或二氧化碳保护焊;焊接工艺参数包括:焊机电流、电压、焊丝材料、直径、送丝速度、焊接方法、焊接方向、焊接段长度等。框架焊接注重对角公差和变形的控制,其批量生产对预制焊接工装的可靠性要求较高。
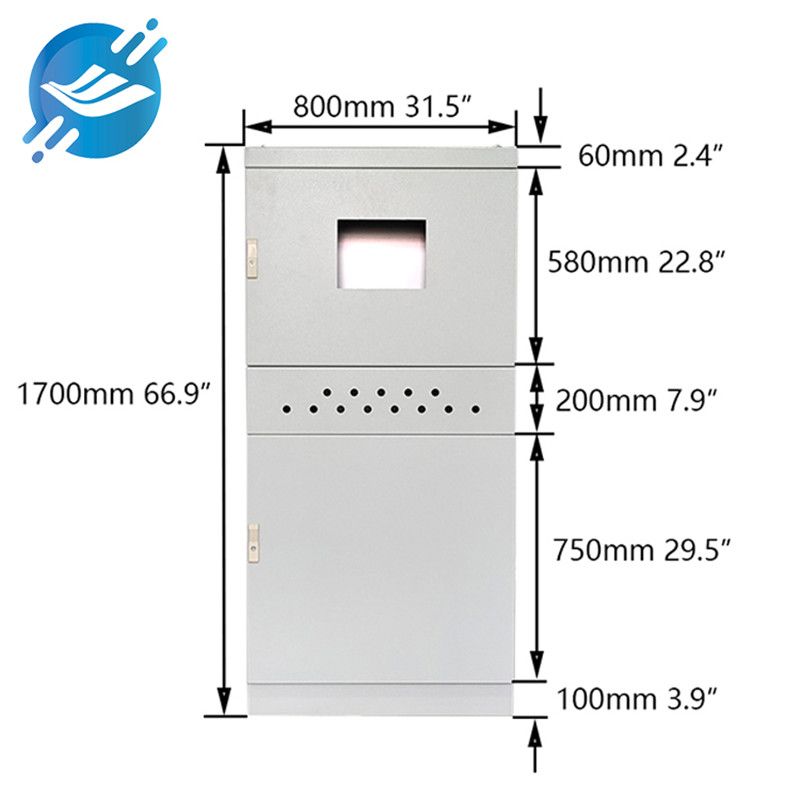
金属板门板:
门板通常采用T1.2级或以上钢板,经弯曲焊接(焊接角)制成,表面处理工艺为喷涂。图7所示为网状门板。门板焊接根据产品材质的不同,可采用氩弧焊、二氧化碳保护焊或平板对接焊;焊接工艺参数包括:焊机电流、电压、焊丝材质、直径、送丝速度、焊接方法、焊接方向和焊接段长度等。对于网状门板,应注意控制焊接过程中的应力和变形。图7 网状门板
金属顶盖:
顶盖通常采用T1.0级或以上钢板,经弯曲焊接(焊接角)制成,表面处理工艺为喷涂。顶盖一般分为室内型和室外型;焊接方式根据产品材质不同,采用氩弧焊或二氧化碳保护焊;焊接工艺参数包括:焊机电流、电压、焊丝材质、直径、送丝速度、焊接方法、焊接方向、焊接段长度等。顶盖焊接的重点在于控制室外顶盖全焊对平面度和对角公差的影响。优秀的工装夹具方案将显著提高焊接质量和效率。
钣金内部安装零件:
内部安装部分通常分为结构件安装和部件安装,均需严格按照“XX产品组装/电气安装工作指导书”进行操作。电气安装完成后,一般需要进行各种性能测试。
特点和趋势钣金制品:
通过上述部件分解和模块解释,可以看出钣金产品具有以下三个特点:
⑴ 细分市场。有利于产品平台设计的横向发展,大规模生产有助于降低成本。
⑵模块化。根据每个模块的特性,灵活的设计可以模块化地购买和组装,这有助于缩短采购周期。
⑶系列化。平台产品根据不同的配置要求进行开发,以满足系统要求,形成一系列产品、固化工艺和基于模具的生产,以提高生产效率并缩短供应周期。
总之,低压电器行业发展呈现稳定趋势,支撑低压电器行业发展的钣金制造供应商也进行了更多思考,从新产品设计、新工艺开发、生产自动化等各个方面入手,力求提高设备利用率和库存周转率,推进“精益生产”。在“工业4.0”新理念的引领下,我们将从传统制造迈向“智能制造”,充分利用网络资源,超越钣金制造的范畴。当前生产加工利润微薄的现状,促使低压电器钣金制造迈向更高层次。面对机遇与挑战,为客户提供更安全、更智能、更环保的电气解决方案已成为大势所趋。
发布时间:2023年10月31日


