

Гомуми кулланудан тышүз кулың белән ясалган металл пластина детальләре, алар шулай ук Rittal тарафыннан тәкъдим ителгән 10% ташламалы профильләр, 16% ташламалы профильләр һәм башка профильләр белән җиһазландырылган. Төрле продуктлар эшләү өчен кулланылырга мөмкин. Продукция материаллары, гадәттә, салкын җәелгән пластиналар, кайнар җәелгән пластиналар, алдан гальванизацияләнгән пластиналар, дат басмас корыч пластиналар һәм 5052 алюминий пластиналар. Продукция якынча нигездән, рамнан, ишек панеленнән, ян панельдән һәм өске каплаудан тора. 3 нче рәсем: 10 катлы профиль һәм 16 катлы профиль.
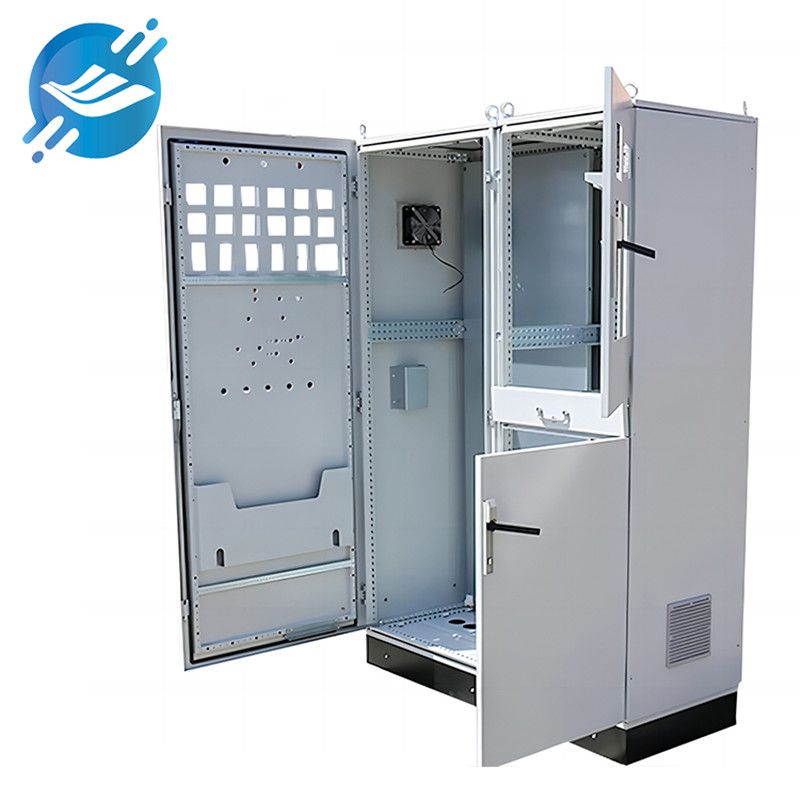
Металл пластина нигезе:
Нигез гадәттә T2.5 яки аннан югарырак пластина бөкләү яки каналлы корыч эретеп ябыштырудан ясала, һәм өслекне эшкәртү процессында кайнар гальванизацияләү яки порошок сиптерү кулланыла. 5 нче рәсемдә билгеле бер төп продукт үрнәген эретеп ябыштыру мисалы күрсәтелгән. Нигез эретеп ябыштыруда продукт материалына карап аргон дугалы эретеп ябыштыру яки углекислый газ белән сакланган эретеп ябыштыру кулланыла; эретеп ябыштыру процессы параметрлары: эретеп ябыштыру машинасы тогы, көчәнеш, чыбык материалы, диаметр, чыбык бирү тизлеге, эретеп ябыштыру ысулы, юнәлеш һәм эретеп ябыштыру кисемтәсенең озынлыгы һ.б.
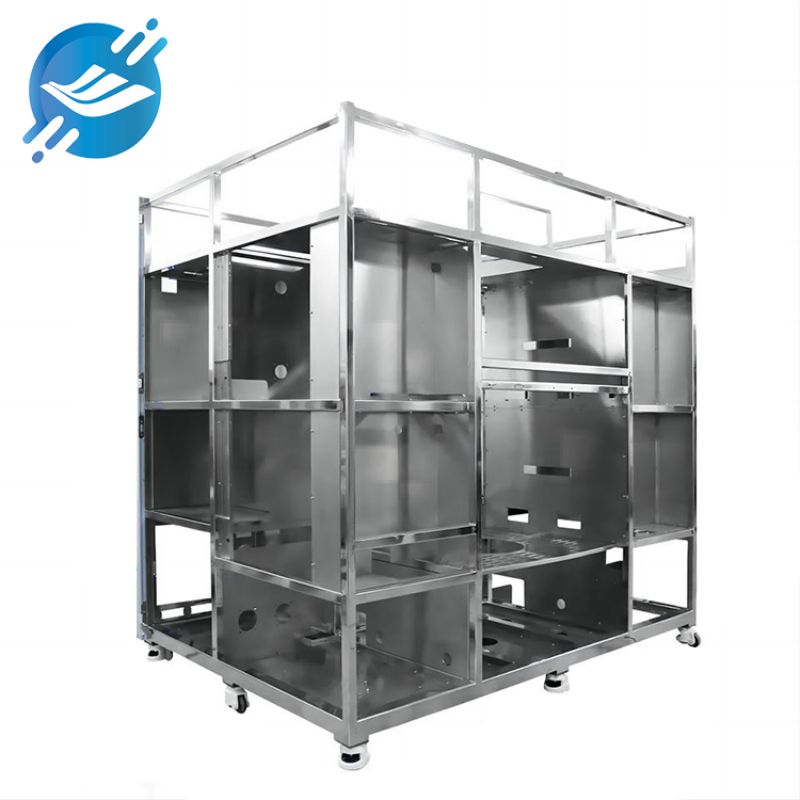
Металл рамка:
...рамкагадәттә бөгелгән һәм беркетелгән (капсырылган яки винтланган) яки эретеп ябыштырылган T1.5 яки аннан югарырак пластиналардан ясала, һәм өслек эшкәртү процессы порошок сиптерү яки эшкәртүсез (салкын җәелгән корыч пластиналардан кала) үткәрелә. Рамка конструкциясе, гадәттә, җыю яки эретеп ябыштырудан тора; эретеп ябыштыру продукт материалына карап, аргон дугалы эретеп ябыштыру яки углекислый газ белән сакланган эретеп ябыштыруны куллана; эретеп ябыштыру процессы параметрлары: эретеп ябыштыру машинасы тогы, көчәнеш, чыбык материалы, диаметр, чыбык бирү тизлеге, эретеп ябыштыру ысулы, юнәлеше, эретеп ябыштыру кисемтәсенең озынлыгы һ.б. Рамка эретеп ябыштыру диагональ түземлелекләрне һәм деформацияләрне контрольдә тотуга юнәлтелгән, һәм аның партия зурлыгы алдан ясалган эретеп ябыштыру коралларының югарырак ышанычлылыгын таләп итә.
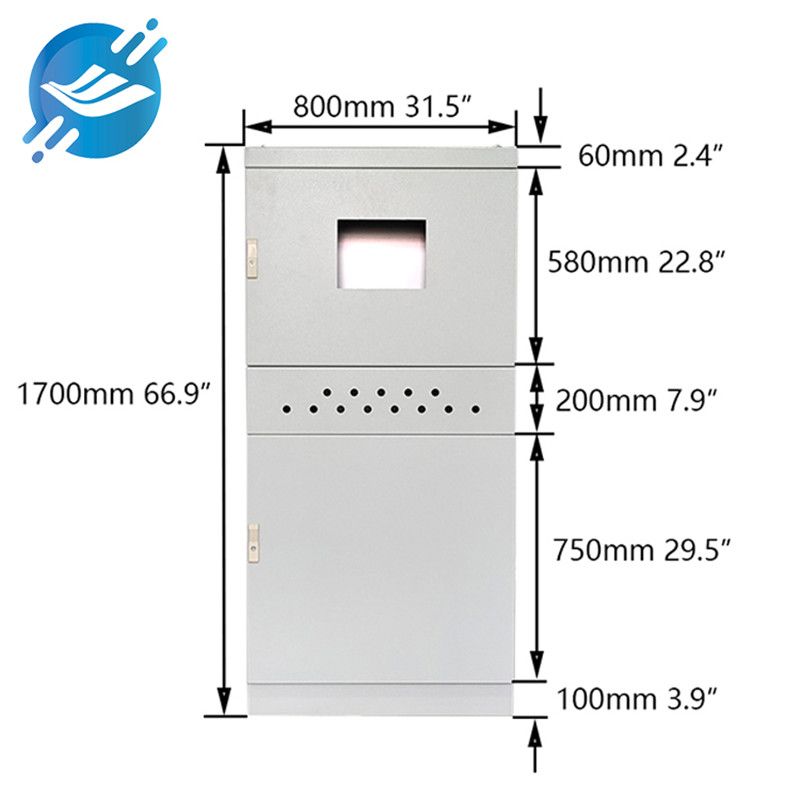
Металл ишек панеле:
Ишек панельләре гадәттә T1.2 яки аннан югарырак пластиналардан бөкләү һәм эретеп ябыштыру (почмакларны эретеп ябыштыру) юлы белән ясала, ә өслекне эшкәртү процессы сиптерү белән каплаудан гыйбарәт. 7 нче рәсемдә челтәрле ишек панеле күрсәтелгән. Ишек панелен эретеп ябыштыруда аргон дугалы эретеп ябыштыру, углерод диоксиды белән сакланган эретеп ябыштыру яки яссы пластиналы төп эретеп ябыштыру кулланыла, бу продукт материалына карап; эретеп ябыштыру процессы параметрлары: эретеп ябыштыру машинасы тогы, көчәнеш, эретеп ябыштыру чыбыгы материалы, диаметр, чыбык бирү тизлеге, эретеп ябыштыру ысулы, юнәлеш һәм эретеп ябыштыру кисемтәсенең озынлыгы һ.б. Челтәрле ишек панельләре өчен эретеп ябыштыру вакытында эретеп ябыштыру көчәнешен һәм деформациясен контрольдә тотарга кирәк. 7 нче рәсем Челтәрле ишек панеле
Металл өске тышлык:
Гадәттә ул T1.0 яки аннан югарырак пластиналардан бөкләү һәм эретеп ябыштыру (почмакларны эретеп ябыштыру) юлы белән ясала, ә өслекне эшкәртү процессы сиптергеч каплаудан гыйбарәт. Өске каплау, гадәттә, эчке һәм тышкы төрләргә бүленә; эретеп ябыштыру төрле продукт материалларына нигезләнә, аргон дугалы эретеп ябыштыру яки углерод диоксиды белән сакланган эретеп ябыштыру ысулы кулланыла; эретеп ябыштыру процессы параметрлары: эретеп ябыштыру машинасы тогы, көчәнеш, чыбык материалы, диаметр, чыбык бирү тизлеге, эретеп ябыштыру ысулы, юнәлеше, эретеп ябыштыру кисемтәсенең озынлыгы һ.б. Өске каплауны эретеп ябыштыру тышкы өске каплауларны тулысынча эретеп ябыштыруның яссылыкка һәм диагональ түземлелеккә йогынтысын контрольдә тотарга юнәлтелгән. Бик яхшы кораллар һәм җайланмалар чишелешләре эретеп ябыштыру сыйфатын һәм нәтиҗәлелеген сизелерлек яхшыртачак.
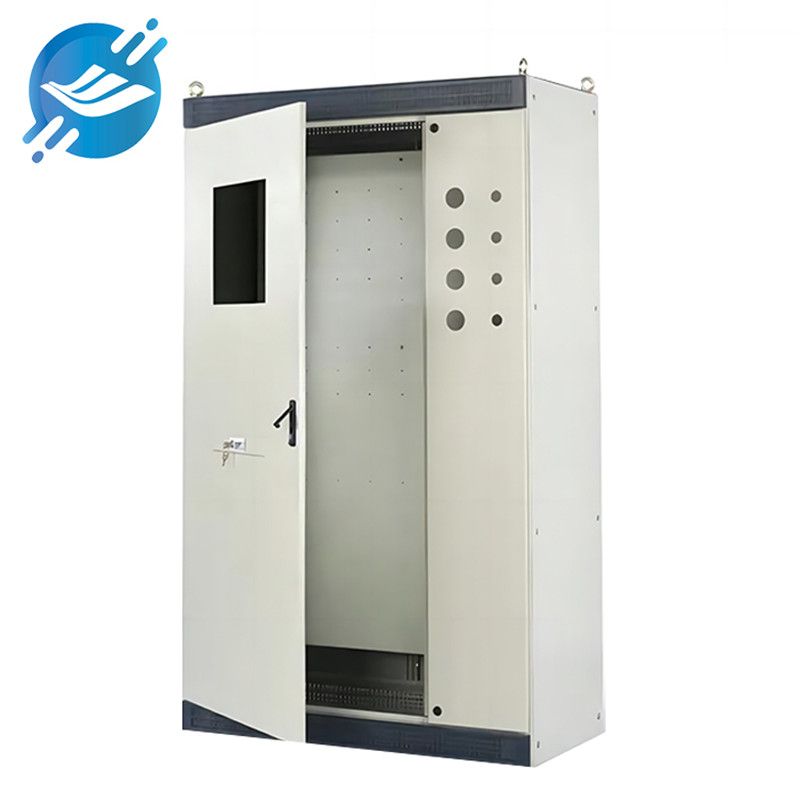
Металл листка эчке урнаштыру өлешләре:
Эчке урнаштыру өлешләре гадәттә конструкция өлешләрен урнаштыру һәм компонентларны урнаштыруга бүленә, аларны "XX продукт җыю/электр урнаштыру эшләре күрсәтмәләре" нигезендә катгый рәвештә кулланырга кирәк. Электр урнаштыру тәмамланганнан соң, гадәттә төрле эш сынауларын үтәргә кирәк.
үзенчәлекләре һәм тенденцияләреметалл табаклы әйберләр:
Югарыда күрсәтелгән компонентларны декомпозицияләү һәм модульләрне аңлату аша, металл табаклы әйберләрнең түбәндәге өч үзенчәлеккә ия булуын күрергә мөмкин:
⑴Профильләштерү. Бу продукт платформасы дизайнының горизонталь үсешенә ярдәм итә, һәм күпләп җитештерү чыгымнарны киметүгә ярдәм итә.
⑵Модульләштерү. Һәр модульнең үзенчәлекләренә карап, сыгылмалы дизайнны модульләрдә сатып алырга һәм җыярга мөмкин, бу сатып алу циклын кыскартырга ярдәм итә.
⑶Серияләштерү. Платформа продуктлары система таләпләренә туры китереп төрле конфигурация таләпләренә туры китереп эшләнә, җитештерү нәтиҗәлелеген арттыру һәм тәэмин итү циклын кыскарту өчен берничә продукт сериясен формалаштыра, катыру процессын һәм форма нигезендә җитештерүне куллана.
Кыскасы, түбән вольтлы электр җиһазлары сәнәгате үсеше тотрыклы үсеш тенденциясен күрсәтә, һәм түбән вольтлы электр җиһазлары сәнәгате үсешен хуплый торган металл пластина җитештерүчеләр яңа продуктлар проектлаудан һәм яңа процесслар эшләүдән башлап, җитештерүне автоматлаштыруны үстерүдән башлап күбрәк фикерләргә ия. Җиһазларны куллану дәрәҗәсен һәм товар запаслары әйләнеше дәрәҗәсен яхшыртырга, "сак җитештерүне" алга этәрергә. "Сәнәгать 4.0" яңа концепциясе белән без җитештерүдән "акыллы җитештерү"гә күчәчәкбез һәм металл пластиналардан тыш челтәр ресурсларын яхшы файдаланачакбыз. Хәзерге вакытта җитештерү һәм эшкәртүдә "аз табыш" булу сәбәпле, түбән вольтлы электр җиһазларында металл пластина җитештерү югарырак дәрәҗәгә күтәрелде. Мөмкинлекләр һәм кыенлыклар белән очрашканда, клиентларга куркынычсызрак, акыллырак һәм яшелрәк электр чишелешләре тәкъдим итү гомуми тенденция булып тора.
Бастырып чыгару вакыты: 2023 елның 31 октябре


