

除了使用通用方法外自製鈑金零件此外,它們還配備了主流的九折型材、十六折型材以及利達推廣的其他型材,可用於開發不同的產品。產品材質一般為冷軋板、熱軋板、預鍍鋅板、不鏽鋼板及5052鋁合金板。產品大致由底座、框架、門板、側板和頂蓋組成。圖3:十折型材和十六折型材。
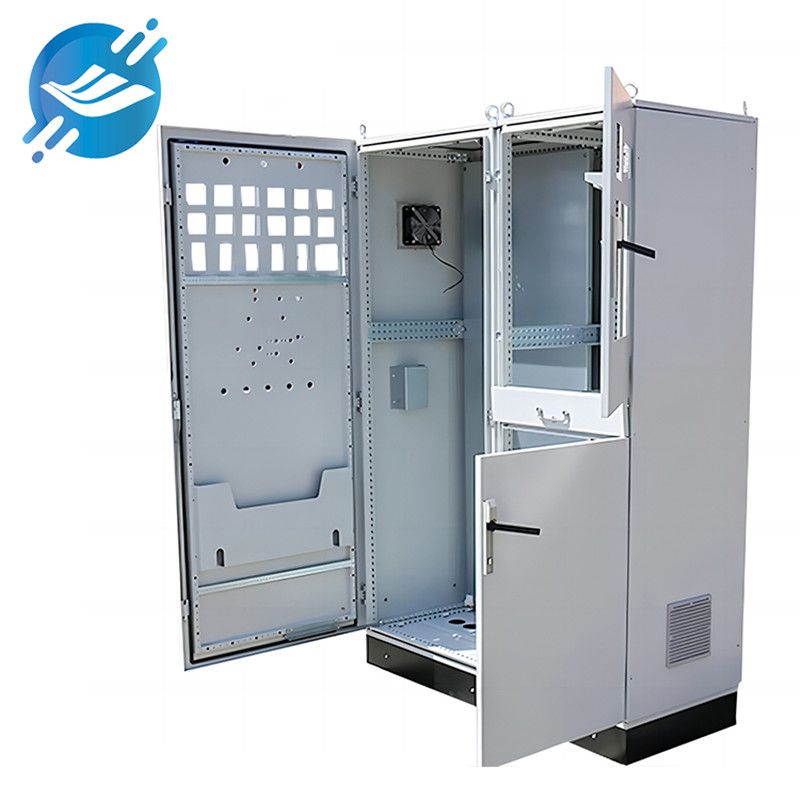
金屬板底座:
基材通常採用T2.5級或以上鋼板彎曲或槽鋼焊接而成,表面處理工藝採用熱浸鍍鋅或粉末噴塗。圖5為某基材產品樣品的焊接範例。基材焊接依產品材質採用氬弧焊或二氧化碳保護焊;焊接製程參數包括:焊機電流、電壓、焊絲材質、直徑、送絲速度、焊接方法、焊接方向及焊接段長度等。
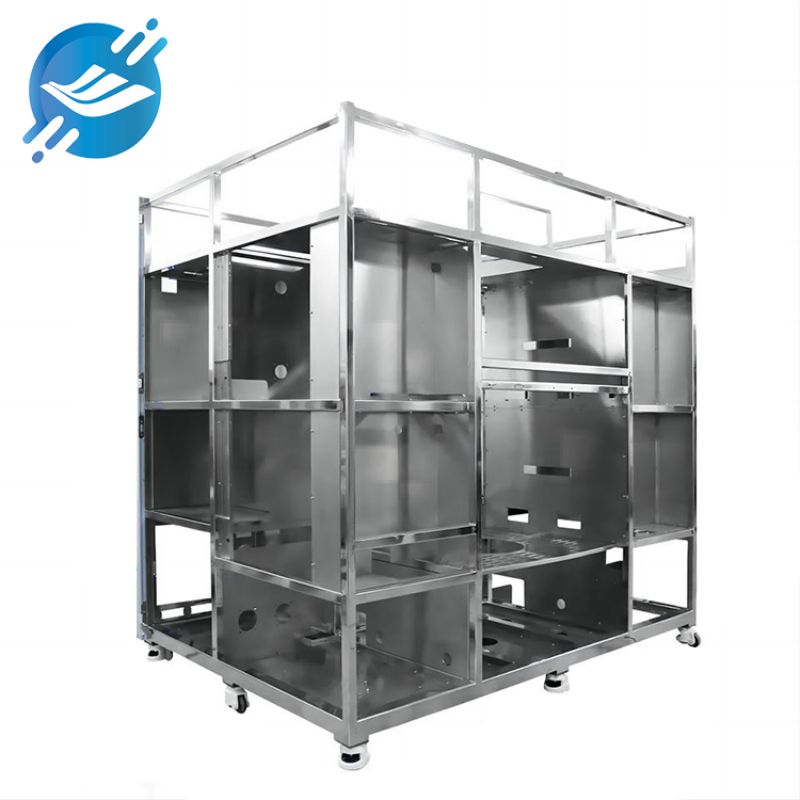
金屬板框架:
這框架通常採用T1.5級或以上鋼板,經彎曲拼接(鉚接或螺絲連接)或焊接而成,表面處理工藝為粉末噴灑或不進行處理(冷軋鋼板除外)。框架設計一般採用組裝或焊接方式;焊接依據產品材料採用氬弧焊或二氧化碳保護焊;焊接製程參數包括:焊機電流、電壓、焊絲材料、直徑、送絲速度、焊接方法、焊接方向、焊接段長度等。框架焊接著重對角公差和變形的控制,其大量生產對預製焊接工裝的可靠性要求較高。
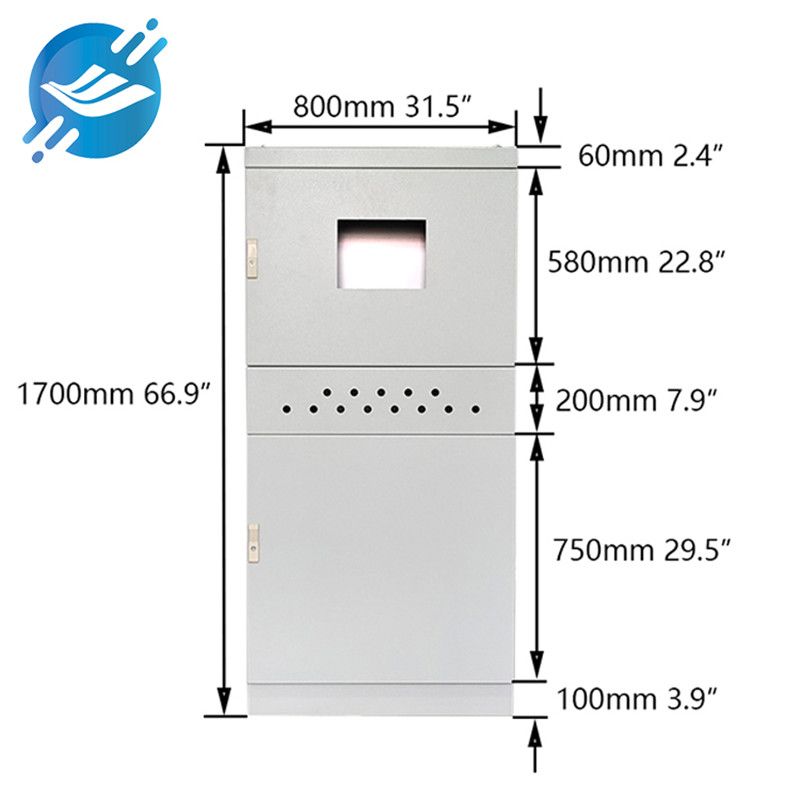
金屬板門板:
門板通常採用T1.2級或以上鋼板,經彎曲焊接(焊接角)製成,表面處理工藝為噴塗。圖7所示為網狀門板。門板焊接依產品材質的不同,可採用氬弧焊、二氧化碳保護焊或平板對接焊;焊接製程參數包括:焊機電流、電壓、焊絲材質、直徑、送絲速度、焊接方法、焊接方向及焊接段長度等。對於網狀門板,應注意控制焊接過程中的應力和變形。圖7 網狀門板
金屬頂蓋:
頂蓋通常採用T1.0級或以上鋼板,經彎曲焊接(焊接角)製成,表面處理過程為噴塗。頂蓋一般分為室內型及室外型;焊接方式依產品材質不同,採用氬弧焊或二氧化碳保護焊;焊接製程參數包括:焊機電流、電壓、焊絲材質、直徑、送絲速度、焊接方法、焊接方向、焊接段長度等。頂蓋焊接的重點在於控制室外頂蓋全焊對平面度和對角公差的影響。優秀的工裝夾具方案將顯著提高焊接品質和效率。
鈑金內部安裝零件:
內部安裝部分通常分為結構件安裝和零件安裝,均需嚴格遵守「XX產品組裝/電氣安裝工作指導書」進行操作。電氣安裝完成後,一般需要進行各種性能測試。
特點和趨勢鈑金製品:
透過上述零件分解和模組解釋,可以看出鈑金產品有以下三個特點:
⑴ 細分市場。有利於產品平台設計的橫向發展,大規模生產有助於降低成本。
⑵模組化。根據每個模組的特性,靈活的設計可以模組化地購買和組裝,這有助於縮短採購週期。
⑶系列化。平台產品根據不同的配置要求進行開發,以滿足系統要求,形成一系列產品、固化製程和基於模具的生產,以提高生產效率並縮短供應週期。
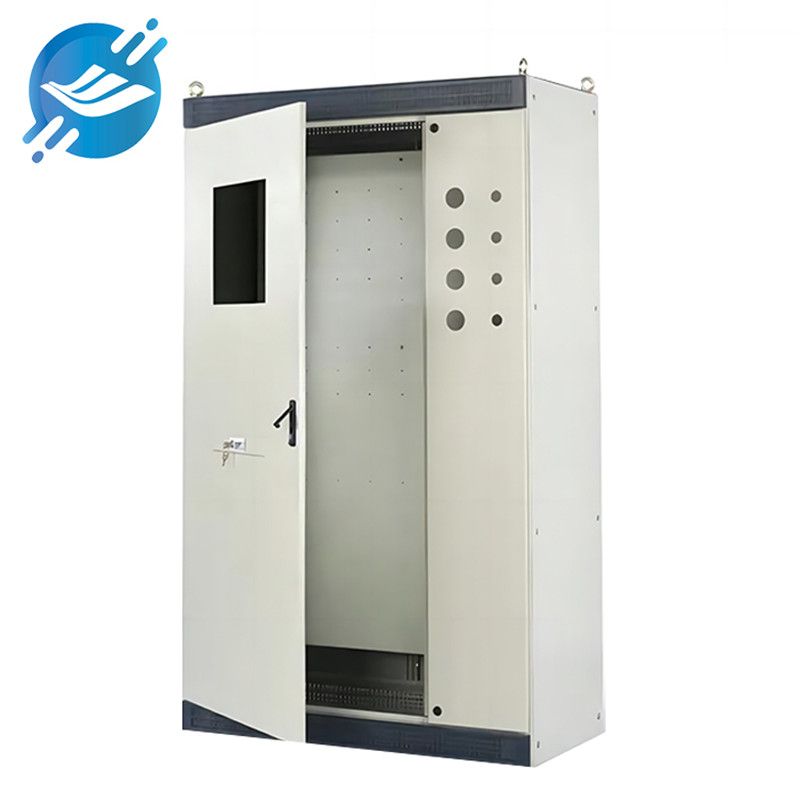
總之,低壓電器產業發展呈現穩定趨勢,支撐低壓電器產業發展的鈑金製造供應商也進行了更多思考,從新產品設計、新製程開發、生產自動化等各個面向入手,力求提高設備利用率和庫存週轉率,推進「精益生產」。在「工業4.0」新概念的引領下,我們將從傳統製造邁向「智慧製造”,充分利用網路資源,超越鈑金製造的範疇。目前生產加工利潤微薄的現狀,促使低壓電器鈑金製造邁向更高層次。面對機會與挑戰,為客戶提供更安全、更智慧、更環保的電氣解決方案已成為大勢所趨。
發佈時間:2023年10月31日


