

Pamusoro pekushandisa generalzvikamu zvesimbi zvakagadzirwa nemaoko, vanewo ma profiles akadai sema profiles anowanikwa ne10% kubva pamutengo, ma profiles e16% kubva pamutengo, uye mamwe ma profiles anosimudzirwa neRittal. Anogona kushandiswa kugadzira zvigadzirwa zvakasiyana. Zvigadzirwa zvinowanzova ma plates anotonhorera anotonhora, ma plates anotonhorera anodziya, ma plates akagadziriswa kare, ma plates esimbi isingatsvi uye ma aluminium plates 5052. Chigadzirwa chacho chakagadzirwa ne base, furemu, door panel, side panel uye top cover. Mufananidzo 3: 10-fold profile uye 16-fold profile.
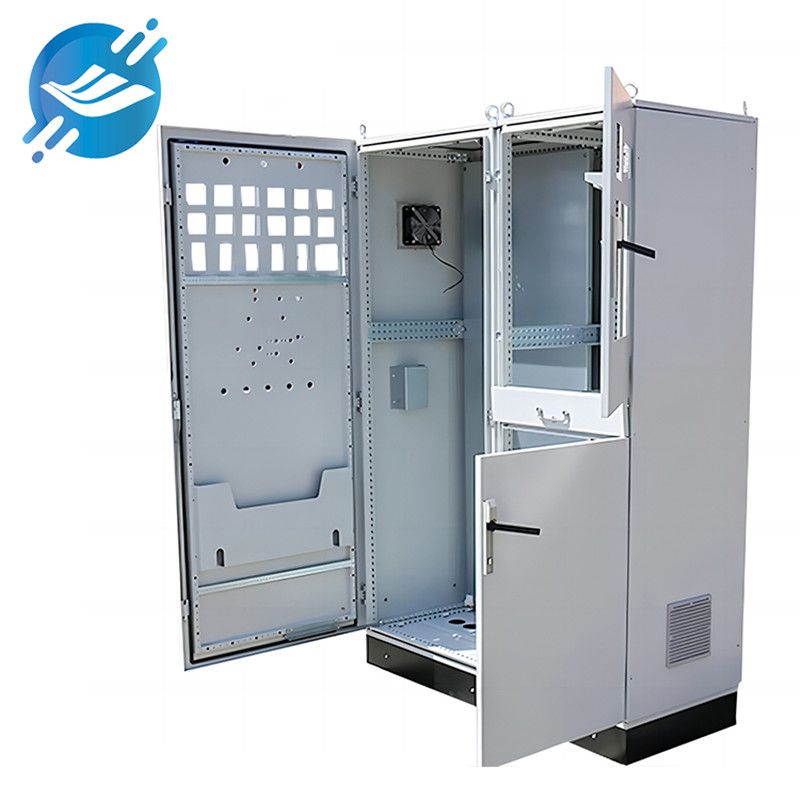
Chigadziko chesimbi:
Hwaro hunowanzogadzirwa neT2.5 kana pamusoro pekukotama kweplate kana welding yesimbi yechiteshi, uye maitiro ekugadzirisa pamusoro pemvura anoshandisa hot-dip galvanizing kana spraying yeupfu. Mufananidzo 5 muenzaniso wekusunga chigadziko chimwe chigadzirwa chechigadziko. Kusunga chigadziko kunoshandisa argon arc welding kana carbon dioxide shielded welding zvichienderana nechinhu chacho; maparamita ekugadzirisa welding: welding machine current, voltage, waya, dhayamita, wire feeding speed, welding method, direction uye welding section length, nezvimwewo.
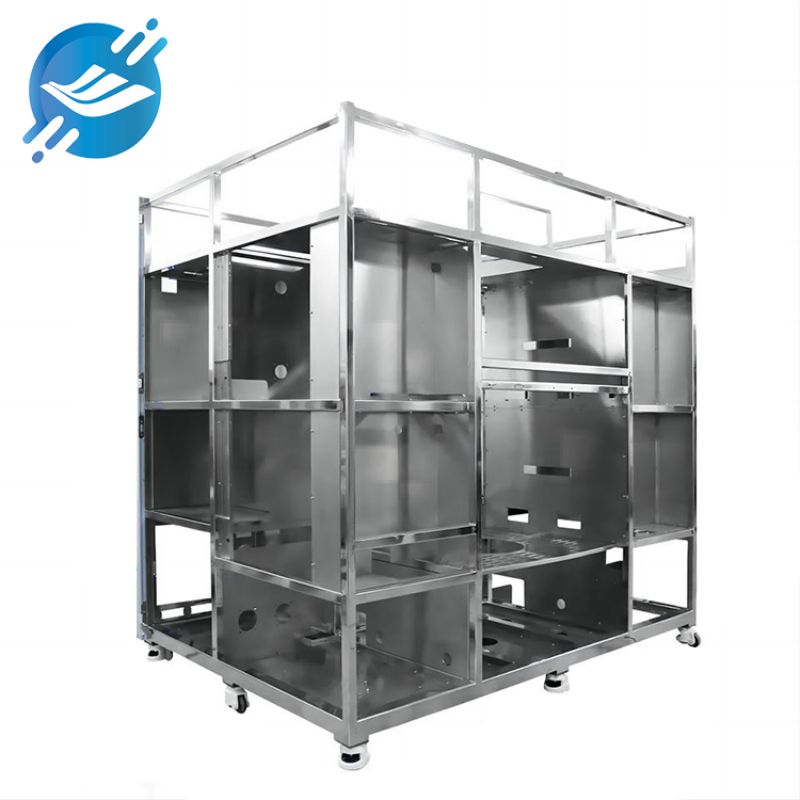
Furemu yesimbi yepepa:
IyofuremuKazhinji inogadzirwa nemapurati eT1.5 kana pamusoro ayo akakombama uye akasunganidzwa (akatsemurwa kana kuskuruwa) kana akasungirirwa, uye nzira yekurapa pamusoro ndeyekupfapfaidza nehupfu kana kuti hapana mushonga (kunze kwemapurati esimbi akaputirwa nechando). Dhizaini yefuremu inowanzo kuve yekuunganidza kana kusungirirwa; kusungirirwa kunoshandisa argon arc welding kana carbon dioxide shielded welding zvichienderana nechinhu chakagadzirwa; maparamita ekugadzirisa kusungirirwa: welding machine current, voltage, waya material, dhayamita, wire feeding speed, welding method, direction, Welding section length, etc. Furemu welding inotarisa pakudzora diagonal tolerances uye deformations, uye saizi yayo yebatch inoda kuvimbika kwakanyanya kwemidziyo yewelding yakagadzirwa kare.
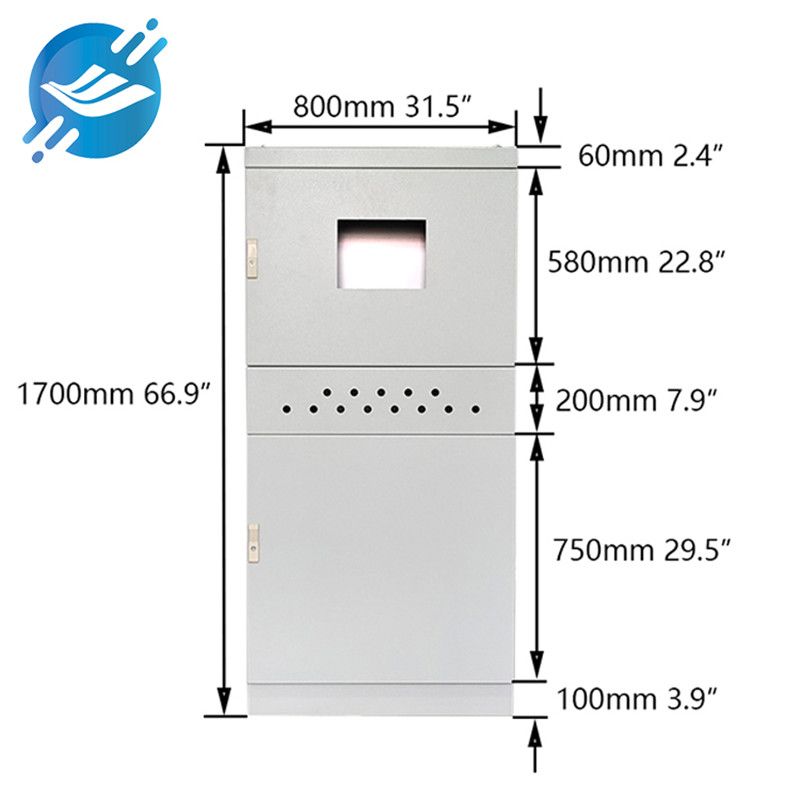
Panera remusuwo wesimbi yepepa:
Mapaneru emusuwo anowanzogadzirwa nemaplate T1.2 kana kupfuura nekukotama nekunamira (makona ekunamira), uye nzira yekurapa pamusoro ndeyekupfapfaidza. Mufananidzo 7 unoratidza paneru remusuwo rine mesh. Kunamira paneru remusuwo kunoshandisa argon arc welding, carbon dioxide shielded welding kana flat plate butt welding zvichienderana nechinhu chakagadzirwa; maparamita ekugadzirisa welding: welding machine current, voltage, welding wire material, dhayamita, wire feeding speed, welding method, direction uye welding section length, nezvimwewo. Kune mapaneru emusuwo ane mesh, nyatsoteerera kudzora welding stress uye deformation panguva yekunamira. Mufananidzo 7 Paneru remusuwo rine mesh
Chifukidziro chepamusoro chesimbi:
Kazhinji inogadzirwa nemapuratifomu eT1.0 kana pamusoro pemapuratifomu nekukotama nekunamira (makona ekunamira), uye nzira yekurapa pamusoro pemapuratifomu ndeyekupfapfaidza. Chifukidziro chepamusoro chinowanzo kamurwa kuva mhando yemukati neyekunze; kunamira kunobva pazvinhu zvakasiyana-siyana, uchishandisa argon arc welding kana carbon dioxide shielded welding; maparamendi ekugadzirisa: welding machine current, voltage, waya, dhayamita, wire feeding speed, welding method, direction, welding section length, etc. Kunamira pamusoro pechifukidziro kunotarisa pakudzora kukanganiswa kwe full welding yema outdoor top covers pa flatness uye diagonal tolerances. Maturusi akanaka uye fixtures achavandudza zvakanyanya kunaka kwe welding uye kushanda zvakanaka.
Zvikamu Zvemukati Zvekuisa Sheet Metal:
Zvikamu zvemukati zvekuisa zvinowanzokamurwa kuita zvikamu zvekuvaka uye zvikamu zvekuisa, izvo zvinofanirwa kushandiswa zvichitevedza "XX Product Assembly/Electrical Installation Work Instructions". Mushure mekunge kuiswa kwemagetsi kwapera, bvunzo dzakasiyana-siyana dzekushanda dzinofanirwa kupedzwa.
Zvinhu uye mafambiro ezvigadzirwa zvesimbi:
Kuburikidza nekuputsika kwezvikamu uye kududzirwa kwemamodule, zvinogona kuonekwa kuti zvigadzirwa zvesimbi zvine hunhu hutatu hunotevera:
⑴Kugadzira chimiro chepuratifomu. Zvinobatsira pakugadzirwa kwepuratifomu yechigadzirwa nenzira yakatwasuka, uye kugadzirwa kwakawanda kunobatsira kuderedza mitengo.
⑵Modularization. Zvichienderana nehunhu hwemodule yega yega, dhizaini inochinjika inogona kutengwa uye kuunganidzwa mumamodule, izvo zvinobatsira kupfupisa nguva yekutenga.
⑶Kugadzirwa kwezvikamu zviviri. Zvigadzirwa zvepuratifomu zvinogadzirwa zvichienderana nezvinodiwa zvakasiyana kuti zvisangane nezvinodiwa zvesystem, zvichigadzira zvigadzirwa zvakasiyana-siyana, maitiro ekugadzirisa, uye kugadzirwa kwakavakirwa pamould kuti zvivandudze kushanda zvakanaka kwekugadzira uye kupfupisa kutenderera kwekugovera.
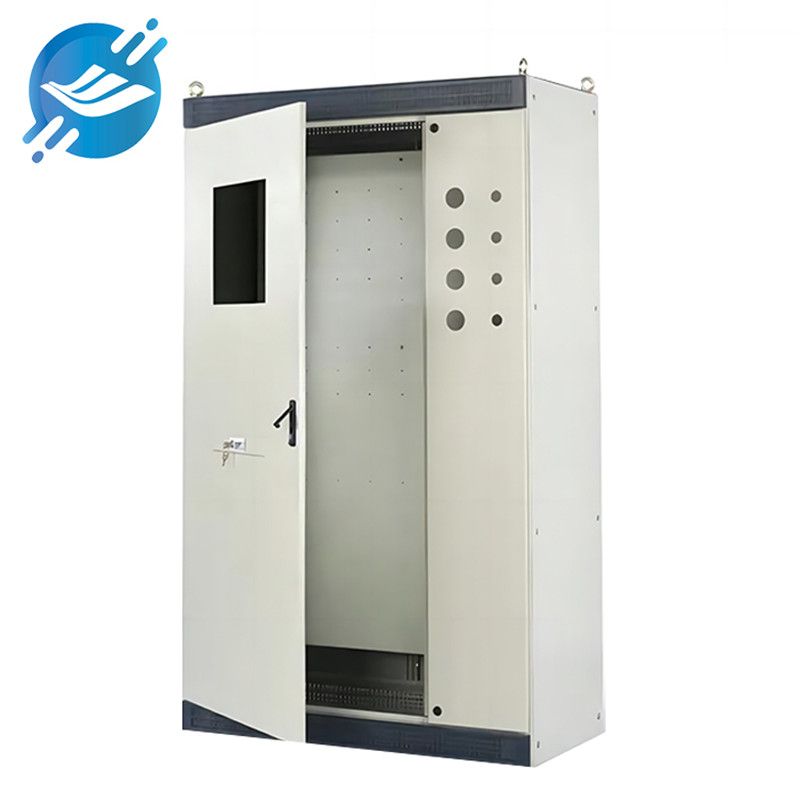
Muchidimbu, kukura kweindasitiri yemidziyo yemagetsi ine simba shoma kunoratidza kufambira mberi kwakagadzikana, uye vatengesi vemachira esimbi vanotsigira kukura kweindasitiri yemidziyo yemagetsi ine simba shoma vane pfungwa dzakawanda, kutanga kubva pakugadzira zvigadzirwa zvitsva nekuvandudzwa kwemaitiro matsva, uye kugadzira otomatiki yekugadzira. Kuvandudza mwero wekushandiswa kwemidziyo uye mwero wekuchinjana kwezvinhu, uye kukurudzira "kugadzirwa kwakaderera". Nepfungwa itsva ye "Industry 4.0", tichafambira mberi kubva pakugadzira kuenda ku "kugadzira kwakangwara" uye kushandisa zvakanaka zviwanikwa zvenetwork kuti tipfuure simbi yesimbi. Mamiriro aripo e "purofiti shoma" mukugadzira nekugadzirisa akaunza kugadzirwa kwesimbi yesimbi mumidziyo yemagetsi ine simba shoma padanho repamusoro. Tichitarisana nemikana nematambudziko, ndiyo tsika yakajairika yekupa vatengi mhinduro dzemagetsi dzakachengeteka, dzakangwara uye dzakasvibirira.
Nguva yekutumira: Gumiguru-31-2023


