

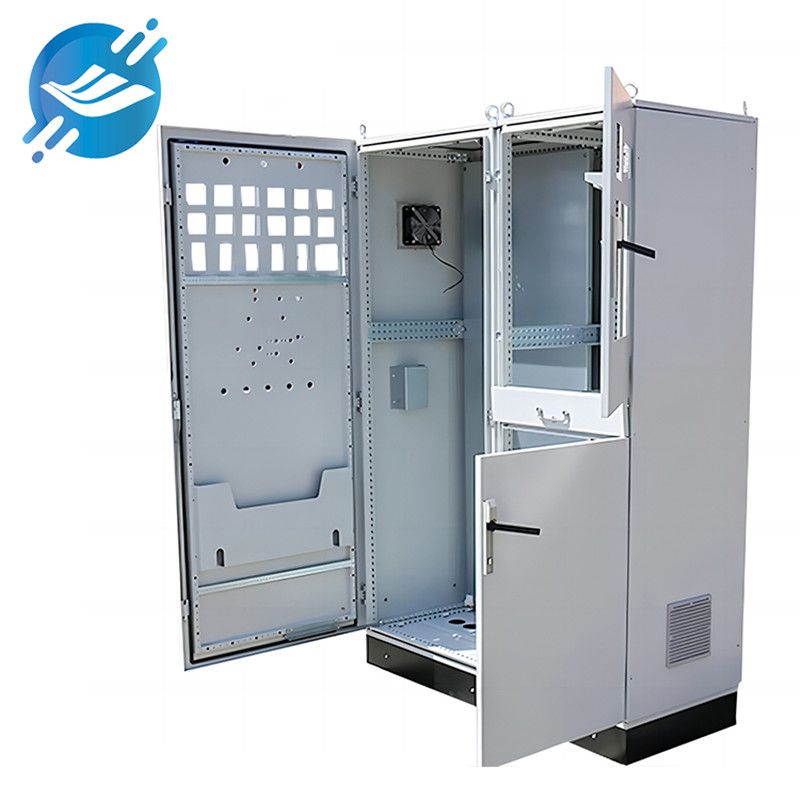
సాధారణంగా ఉపయోగించడంతో పాటుషీట్ మెటల్ స్వయంగా తయారు చేసిన భాగాలుఅంతేకాకుండా, రిట్టల్ ప్రమోట్ చేసే ప్రధానమైన 10% తగ్గింపు ప్రొఫైల్స్, 16% తగ్గింపు ప్రొఫైల్స్ మరియు ఇతర ప్రొఫైల్స్ కూడా వీటిలో అమర్చబడి ఉంటాయి. వీటిని వివిధ ఉత్పత్తులను అభివృద్ధి చేయడానికి ఉపయోగించవచ్చు. ఉత్పత్తి మెటీరియల్స్ సాధారణంగా కోల్డ్-రోల్డ్ ప్లేట్లు, హాట్-రోల్డ్ ప్లేట్లు, ప్రీ-గాల్వనైజ్డ్ ప్లేట్లు, స్టెయిన్లెస్ స్టీల్ ప్లేట్లు మరియు 5052 అల్యూమినియం ప్లేట్లు. ఈ ఉత్పత్తిలో స్థూలంగా బేస్, ఫ్రేమ్, డోర్ ప్యానెల్, సైడ్ ప్యానెల్ మరియు టాప్ కవర్ ఉంటాయి. చిత్రం 3: 10-రెట్ల ప్రొఫైల్ మరియు 16-రెట్ల ప్రొఫైల్.
షీట్ మెటల్ బేస్:
బేస్ సాధారణంగా T2.5 లేదా అంతకంటే ఎక్కువ ప్లేట్ బెండింగ్ లేదా ఛానల్ స్టీల్ వెల్డింగ్తో తయారు చేయబడుతుంది, మరియు ఉపరితల చికిత్స ప్రక్రియలో హాట్-డిప్ గాల్వనైజింగ్ లేదా పౌడర్ స్ప్రేయింగ్ ఉపయోగించబడుతుంది. పటం 5 ఒక నిర్దిష్ట బేస్ ఉత్పత్తి నమూనాను వెల్డింగ్ చేయడానికి ఒక ఉదాహరణ. ఉత్పత్తి మెటీరియల్ను బట్టి బేస్ వెల్డింగ్లో ఆర్గాన్ ఆర్క్ వెల్డింగ్ లేదా కార్బన్ డయాక్సైడ్ షీల్డెడ్ వెల్డింగ్ ఉపయోగిస్తారు; వెల్డింగ్ ప్రక్రియ పారామితులు: వెల్డింగ్ మెషిన్ కరెంట్, వోల్టేజ్, వైర్ మెటీరియల్, వ్యాసం, వైర్ ఫీడింగ్ వేగం, వెల్డింగ్ పద్ధతి, దిశ మరియు వెల్డింగ్ సెక్షన్ పొడవు మొదలైనవి.
షీట్ మెటల్ ఫ్రేమ్:
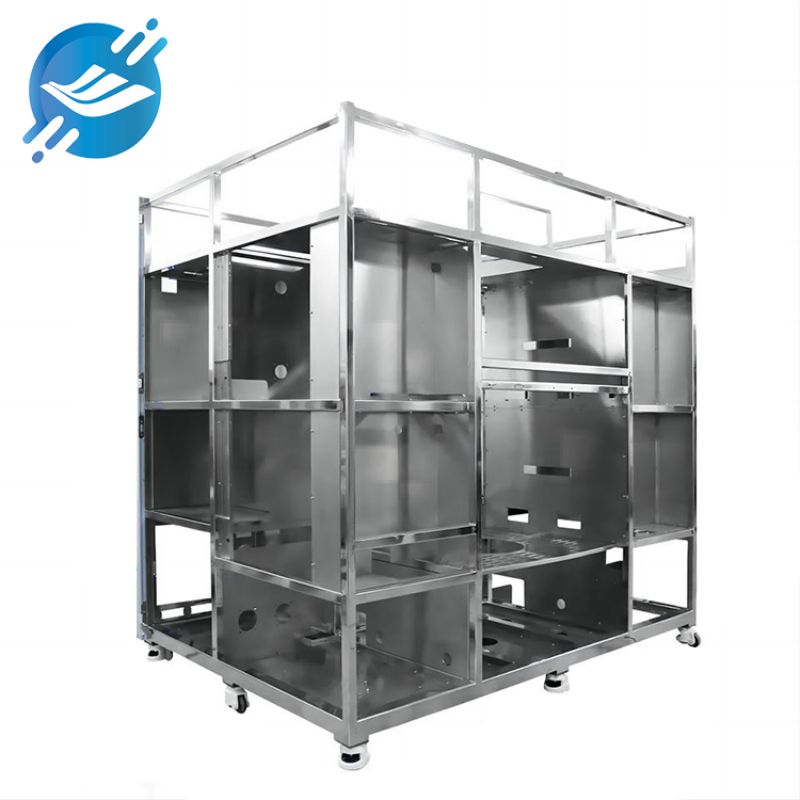
దిఫ్రేమ్ఇది సాధారణంగా T1.5 లేదా అంతకంటే ఎక్కువ గ్రేడ్ ఉన్న ప్లేట్లతో తయారు చేయబడుతుంది, వీటిని వంచి, స్ప్లైస్ (రివెట్ లేదా స్క్రూ) లేదా వెల్డింగ్ చేస్తారు. దీని ఉపరితల ట్రీట్మెంట్ ప్రక్రియ పౌడర్ స్ప్రేయింగ్ లేదా ఎటువంటి ట్రీట్మెంట్ లేకుండా ఉంటుంది (కోల్డ్-రోల్డ్ స్టీల్ ప్లేట్లు మినహా). ఫ్రేమ్ యొక్క డిజైన్ సాధారణంగా అసెంబ్లీ లేదా వెల్డింగ్ పద్ధతిలో ఉంటుంది; ఉత్పత్తి మెటీరియల్ను బట్టి వెల్డింగ్ కోసం ఆర్గాన్ ఆర్క్ వెల్డింగ్ లేదా కార్బన్ డయాక్సైడ్ షీల్డెడ్ వెల్డింగ్ను ఉపయోగిస్తారు; వెల్డింగ్ ప్రక్రియ పారామితులు: వెల్డింగ్ మెషిన్ కరెంట్, వోల్టేజ్, వైర్ మెటీరియల్, వ్యాసం, వైర్ ఫీడింగ్ వేగం, వెల్డింగ్ పద్ధతి, దిశ, వెల్డింగ్ సెక్షన్ పొడవు మొదలైనవి. ఫ్రేమ్ వెల్డింగ్లో వికర్ణ టాలరెన్స్లు మరియు వైకల్యాలను నియంత్రించడంపై దృష్టి పెడతారు, మరియు దీని బ్యాచ్ పరిమాణానికి ముందుగా తయారు చేసిన వెల్డింగ్ టూలింగ్ యొక్క అధిక విశ్వసనీయత అవసరం.
షీట్ మెటల్ డోర్ ప్యానెల్:
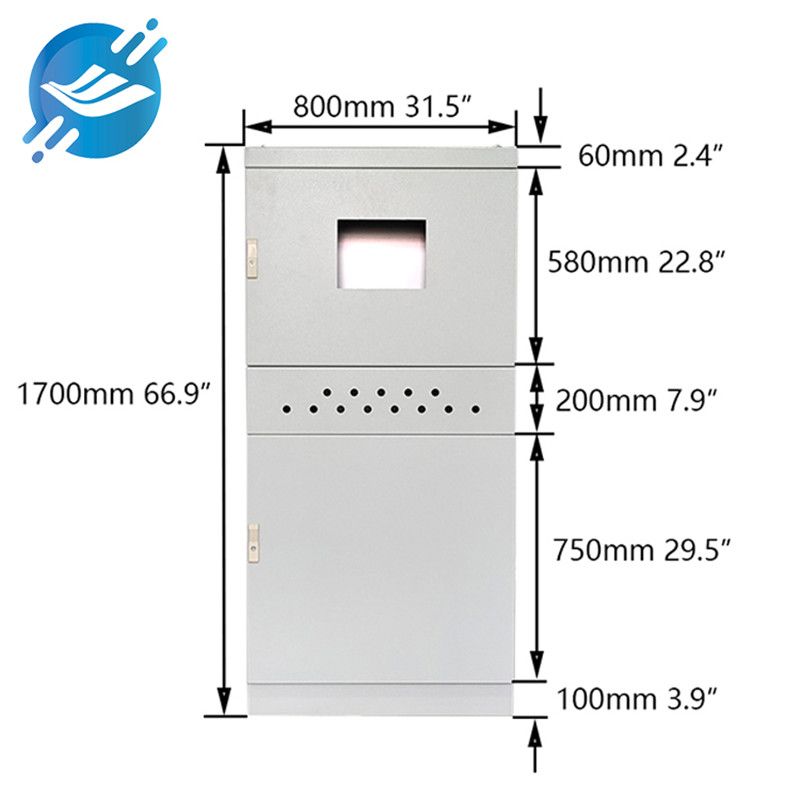
డోర్ ప్యానెల్లను సాధారణంగా T1.2 లేదా అంతకంటే ఎక్కువ నాణ్యత గల ప్లేట్లను వంచి మరియు వెల్డింగ్ (మూలలను వెల్డింగ్ చేయడం) ద్వారా తయారు చేస్తారు, మరియు ఉపరితల పూత ప్రక్రియ స్ప్రే కోటింగ్ పద్ధతిలో ఉంటుంది. చిత్రం 7 ఒక మెష్ డోర్ ప్యానెల్ను చూపిస్తుంది. ఉత్పత్తి మెటీరియల్ను బట్టి డోర్ ప్యానెల్ వెల్డింగ్ కోసం ఆర్గాన్ ఆర్క్ వెల్డింగ్, కార్బన్ డయాక్సైడ్ షీల్డెడ్ వెల్డింగ్ లేదా ఫ్లాట్ ప్లేట్ బట్ వెల్డింగ్ను ఉపయోగిస్తారు; వెల్డింగ్ ప్రక్రియ పారామితులు: వెల్డింగ్ మెషిన్ కరెంట్, వోల్టేజ్, వెల్డింగ్ వైర్ మెటీరియల్, వ్యాసం, వైర్ ఫీడింగ్ వేగం, వెల్డింగ్ పద్ధతి, దిశ మరియు వెల్డింగ్ సెక్షన్ పొడవు మొదలైనవి. మెష్ డోర్ ప్యానెల్ల కోసం, వెల్డింగ్ సమయంలో వెల్డింగ్ ఒత్తిడి మరియు వైకల్యాన్ని నియంత్రించడంపై శ్రద్ధ వహించాలి. చిత్రం 7 మెష్ డోర్ ప్యానెల్
షీట్ మెటల్ టాప్ కవర్:
దీనిని సాధారణంగా T1.0 లేదా అంతకంటే ఎక్కువ గ్రేడ్ ఉన్న ప్లేట్లను వంచి మరియు వెల్డింగ్ (మూలలను వెల్డింగ్ చేయడం) ద్వారా తయారు చేస్తారు, మరియు ఉపరితల పూత ప్రక్రియ స్ప్రే కోటింగ్ పద్ధతిలో ఉంటుంది. పై కవర్ను సాధారణంగా ఇండోర్ రకం మరియు అవుట్డోర్ రకంగా విభజిస్తారు; వెల్డింగ్ అనేది వివిధ ఉత్పత్తి పదార్థాలపై ఆధారపడి ఉంటుంది, దీనికోసం ఆర్గాన్ ఆర్క్ వెల్డింగ్ లేదా కార్బన్ డయాక్సైడ్ షీల్డెడ్ వెల్డింగ్ను ఉపయోగిస్తారు; వెల్డింగ్ ప్రక్రియ పారామితులు: వెల్డింగ్ మెషిన్ కరెంట్, వోల్టేజ్, వైర్ పదార్థం, వ్యాసం, వైర్ ఫీడింగ్ వేగం, వెల్డింగ్ పద్ధతి, దిశ, వెల్డింగ్ సెక్షన్ పొడవు మొదలైనవి. అవుట్డోర్ టాప్ కవర్ల పూర్తి వెల్డింగ్ వల్ల వాటి సమతలం మరియు వికర్ణ సహనాలపై కలిగే ప్రభావాన్ని నియంత్రించడంపై టాప్ కవర్ వెల్డింగ్ దృష్టి పెడుతుంది. అద్భుతమైన టూలింగ్ మరియు ఫిక్చర్ పరిష్కారాలు వెల్డింగ్ నాణ్యతను మరియు సామర్థ్యాన్ని గణనీయంగా మెరుగుపరుస్తాయి.
షీట్ మెటల్ అంతర్గత మౌంటింగ్ భాగాలు:
అంతర్గత సంస్థాపన భాగాలను సాధారణంగా నిర్మాణ భాగాల సంస్థాపన మరియు భాగాల సంస్థాపనగా విభజిస్తారు, వీటిని "XX ఉత్పత్తి అసెంబ్లీ/విద్యుత్ సంస్థాపన పని సూచనలు"కు ఖచ్చితంగా అనుగుణంగా నిర్వహించాల్సి ఉంటుంది. విద్యుత్ సంస్థాపన పూర్తయిన తర్వాత, సాధారణంగా వివిధ పనితీరు పరీక్షలను పూర్తి చేయాల్సి ఉంటుంది.
లక్షణాలు మరియు పోకడలుషీట్ మెటల్ ఉత్పత్తులు:
పై భాగాల విభజన మరియు మాడ్యూల్ వివరణ ద్వారా, షీట్ మెటల్ ఉత్పత్తులు ఈ క్రింది మూడు లక్షణాలను కలిగి ఉన్నాయని చూడవచ్చు:
⑴ప్రొఫైలింగ్. ఇది ఉత్పత్తి ప్లాట్ఫారమ్ రూపకల్పన యొక్క క్షితిజ సమాంతర అభివృద్ధికి దోహదపడుతుంది మరియు భారీ ఉత్పత్తి ఖర్చులను తగ్గించడంలో సహాయపడుతుంది.
⑵మాడ్యులరైజేషన్. ప్రతి మాడ్యూల్ యొక్క లక్షణాల ప్రకారం, ఫ్లెక్సిబుల్ డిజైన్ను మాడ్యూల్స్గా కొనుగోలు చేసి, అసెంబుల్ చేయవచ్చు, ఇది సేకరణ చక్రాన్ని తగ్గించడంలో సహాయపడుతుంది.
⑶సీరియలైజేషన్. సిస్టమ్ అవసరాలను తీర్చడానికి, విభిన్న కాన్ఫిగరేషన్ అవసరాలకు అనుగుణంగా ప్లాట్ఫారమ్ ఉత్పత్తులు అభివృద్ధి చేయబడతాయి. ఉత్పత్తి సామర్థ్యాన్ని మెరుగుపరచడానికి మరియు సరఫరా చక్రాన్ని తగ్గించడానికి ఉత్పత్తుల శ్రేణి, క్యూరింగ్ ప్రక్రియ మరియు అచ్చు ఆధారిత ఉత్పత్తిని ఏర్పాటు చేస్తారు.
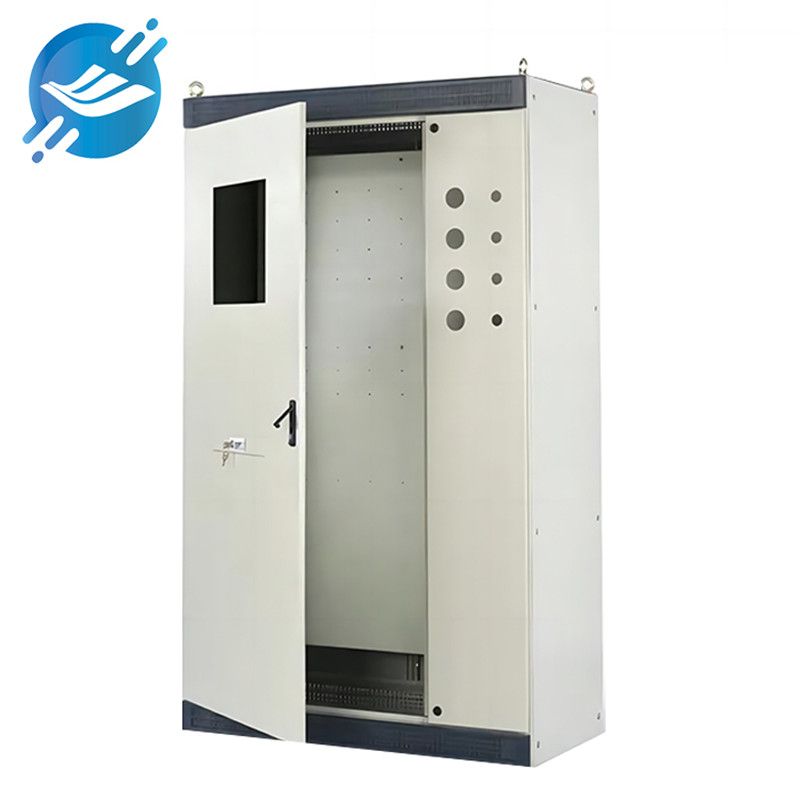
సంక్షిప్తంగా, తక్కువ-వోల్టేజ్ విద్యుత్ ఉపకరణాల పరిశ్రమ అభివృద్ధి ఒక స్థిరమైన ధోరణిని చూపుతోంది. ఈ పరిశ్రమ అభివృద్ధికి తోడ్పడే షీట్ మెటల్ తయారీ సరఫరాదారులు, కొత్త ఉత్పత్తుల రూపకల్పన, కొత్త ప్రక్రియల అభివృద్ధి, మరియు ఉత్పత్తి ఆటోమేషన్ను అభివృద్ధి చేయడం వంటి వాటిపై ఎక్కువ దృష్టి సారిస్తున్నారు. పరికరాల వినియోగ రేటును, ఇన్వెంటరీ టర్నోవర్ రేటును మెరుగుపరచడం, మరియు "లీన్ ప్రొడక్షన్"ను ప్రోత్సహించడం వంటివి చేస్తున్నారు. "ఇండస్ట్రీ 4.0" అనే కొత్త భావనతో, మనం తయారీ రంగం నుండి "ఇంటెలిజెంట్ మాన్యుఫ్యాక్చరింగ్" వైపు పురోగమిస్తాము మరియు షీట్ మెటల్ రంగాన్ని దాటి ముందుకు వెళ్లడానికి నెట్వర్క్ వనరులను సద్వినియోగం చేసుకుంటాము. ఉత్పత్తి మరియు ప్రాసెసింగ్లో ఉన్న "అల్ప లాభం" అనే ప్రస్తుత పరిస్థితి, తక్కువ-వోల్టేజ్ విద్యుత్ ఉపకరణాలలో షీట్ మెటల్ ఉత్పత్తిని ఉన్నత స్థాయికి తీసుకువచ్చింది. అవకాశాలు మరియు సవాళ్లను ఎదుర్కొంటూ, వినియోగదారులకు సురక్షితమైన, తెలివైన మరియు పర్యావరణ అనుకూలమైన విద్యుత్ పరిష్కారాలను అందించడం ఒక సాధారణ ధోరణిగా మారింది.
పోస్ట్ సమయం: అక్టోబర్-31-2023


