

一般的な使用に加えて板金製の自作部品また、主流の10%オフプロファイル、16%オフプロファイル、およびリタールが推進するその他のプロファイルなどのプロファイルも装備されています。さまざまな製品の開発に使用できます。製品の材料は一般的に冷間圧延鋼板、熱間圧延鋼板、亜鉛メッキ鋼板、ステンレス鋼板、およびアルミニウム板5052です。製品は大まかにベース、フレーム、ドアパネル、サイドパネル、およびトップカバーで構成されています。図3:10倍プロファイルと16倍プロファイル。
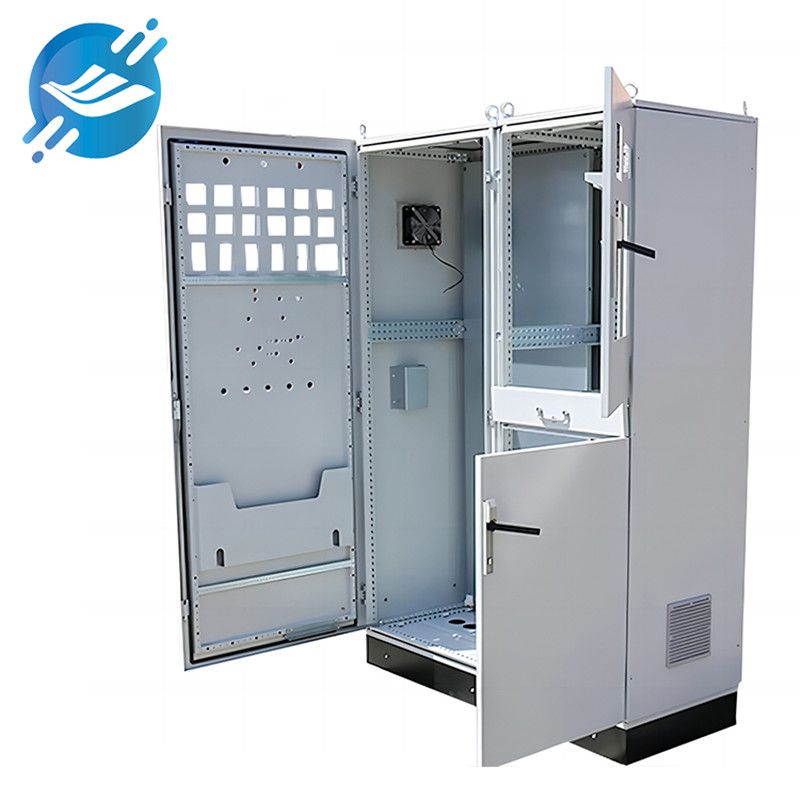
板金ベース:
ベースは通常、T2.5以上の鋼板曲げ加工またはチャンネル鋼溶接で作られ、表面処理工程では溶融亜鉛めっきまたは粉体塗装が用いられます。図5は、あるベース製品サンプルの溶接例です。ベース溶接は、製品材料に応じてアルゴンアーク溶接または二酸化炭素シールド溶接を用います。溶接工程パラメータには、溶接機の電流、電圧、ワイヤ材料、直径、ワイヤ送給速度、溶接方法、方向、溶接部長さなどが含まれます。
板金フレーム:
のフレーム通常、T1.5以上の鋼板を曲げて接合(リベット留めまたはねじ止め)または溶接して作られ、表面処理は粉体塗装または無処理(冷間圧延鋼板を除く)です。フレームの設計は一般的に組み立てまたは溶接で、溶接は製品の材料に応じてアルゴンアーク溶接または二酸化炭素シールド溶接を使用します。溶接プロセスのパラメータには、溶接機の電流、電圧、ワイヤ材料、直径、ワイヤ送給速度、溶接方法、方向、溶接セクションの長さなどがあります。フレーム溶接は、対角公差と変形の制御に重点を置いており、バッチサイズが大きいため、事前に製作された溶接治具の信頼性が高くなります。
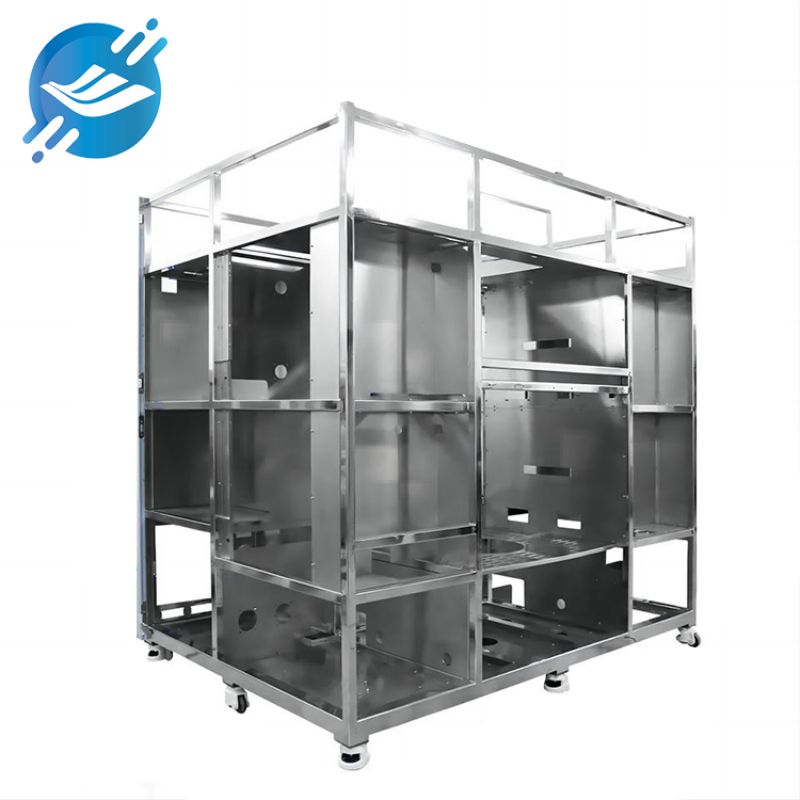
板金製ドアパネル:
ドアパネルは通常、T1.2以上の鋼板を曲げ加工と溶接(コーナー溶接)によって製造され、表面処理はスプレーコーティングです。図7はメッシュドアパネルを示しています。ドアパネルの溶接には、製品の材質に応じてアルゴンアーク溶接、二酸化炭素シールド溶接、または平板突合せ溶接が使用されます。溶接工程パラメータには、溶接機の電流、電圧、溶接ワイヤの材質、直径、ワイヤ送給速度、溶接方法、方向、溶接部の長さなどが含まれます。メッシュドアパネルの場合、溶接中の溶接応力と変形を制御することに注意が必要です。図7 メッシュドアパネル
板金製トップカバー:
通常はT1.0以上の鋼板を曲げ溶接(溶接コーナー)して作られ、表面処理はスプレーコーティングです。トップカバーは一般的に屋内タイプと屋外タイプに分けられます。溶接は製品の材質に応じて、アルゴンアーク溶接または二酸化炭素シールド溶接を使用します。溶接プロセスパラメータには、溶接機の電流、電圧、ワイヤ材質、直径、ワイヤ送給速度、溶接方法、方向、溶接セクションの長さなどがあります。トップカバーの溶接では、屋外トップカバーの全面溶接が平面度と対角公差に与える影響を制御することに重点を置いています。優れた工具と治具ソリューションにより、溶接品質と効率が大幅に向上します。
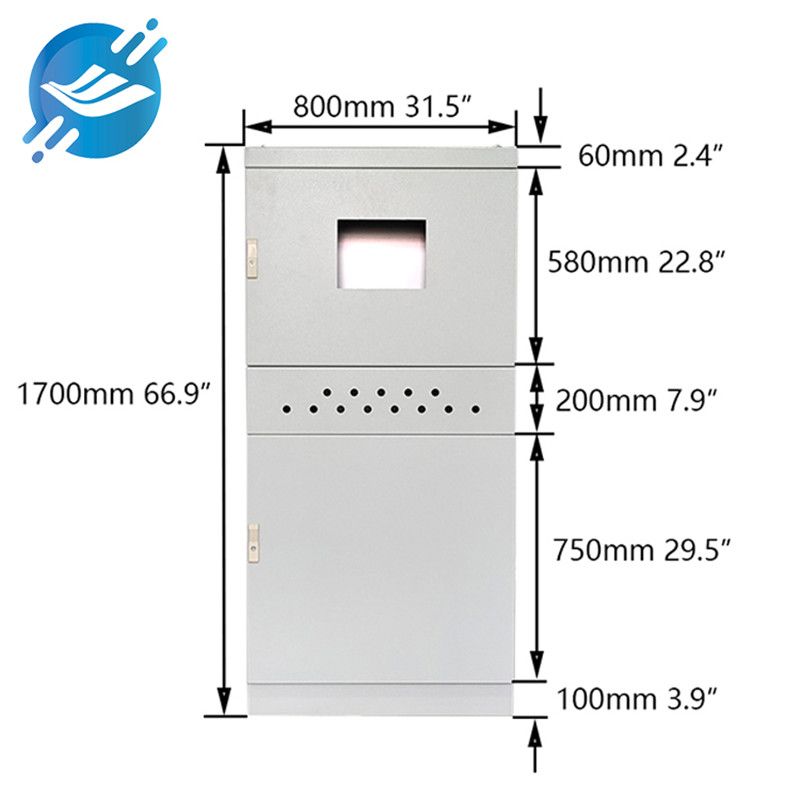
板金製内部取付部品:
内部設置作業は通常、構造部品の設置と部品の設置に分けられ、いずれも「XX製品組立/電気設置作業指示書」に厳密に従って実施する必要があります。電気設置が完了した後には、一般的に各種性能試験を実施する必要があります。
特徴とトレンド板金製品:
上記の構成要素の分解とモジュールの解釈を通して、板金製品には以下の3つの特徴があることがわかる。
⑴プロファイリング。製品プラットフォーム設計の水平展開に適しており、量産はコスト削減に役立ちます。
⑵モジュール化。各モジュールの特性に応じて、柔軟な設計をモジュール単位で購入・組み立てることができ、調達サイクルの短縮に役立ちます。
⑶シリアル化。プラットフォーム製品は、システム要件を満たすためにさまざまな構成要件に従って開発され、一連の製品、硬化プロセス、金型ベースの生産を形成し、生産効率を向上させ、供給サイクルを短縮します。
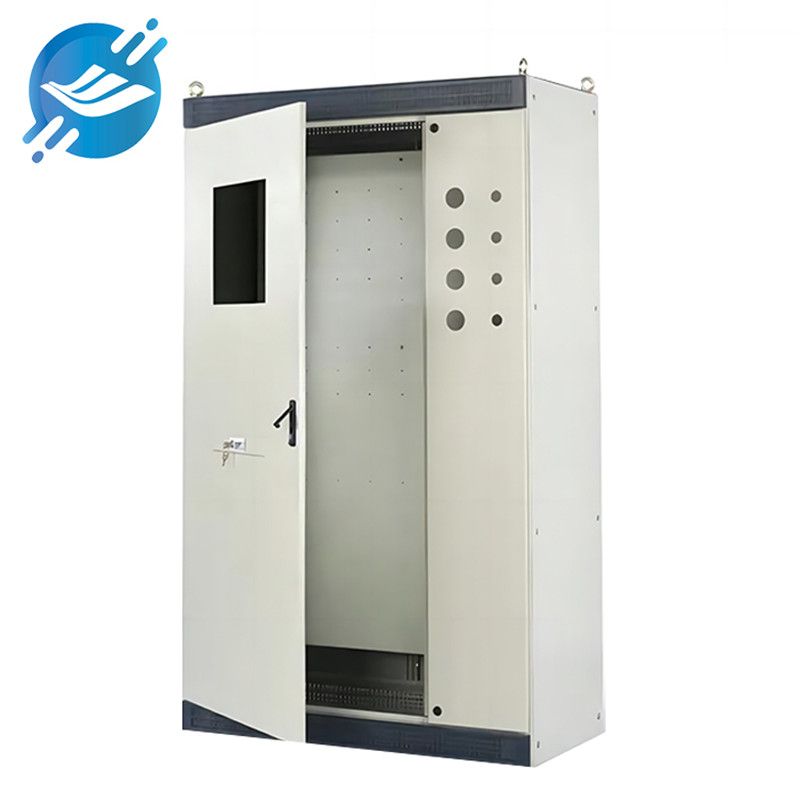
要するに、低電圧電気機器産業の発展は安定した発展傾向を示しており、低電圧電気機器産業の発展を支える板金製造サプライヤーは、新製品の設計や新プロセスの開発から生産自動化の開発まで、より多くのことを考えています。設備稼働率と在庫回転率を向上させ、「リーン生産」を推進します。「インダストリー4.0」という新しい概念により、製造から「インテリジェント製造」へと進み、ネットワークリソースを有効活用して板金の枠を超えていきます。生産・加工における「わずかな利益」という現状は、低電圧電気機器の板金生産をより高いレベルへと引き上げました。機会と課題に直面し、顧客に安全でスマートで環境に優しい電気ソリューションを提供することが一般的な流れとなっています。
投稿日時:2023年10月31日


