

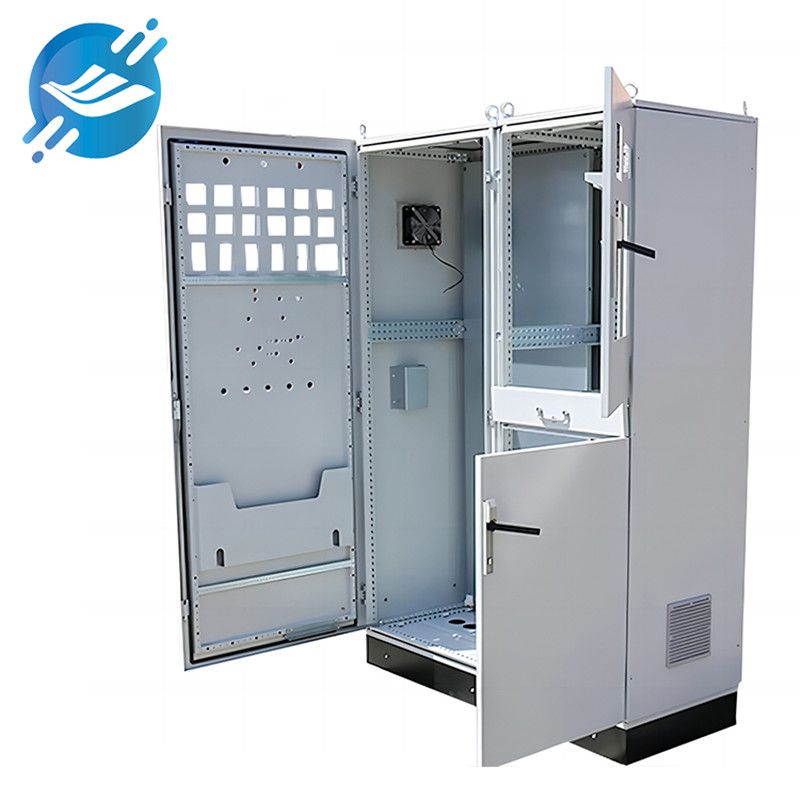
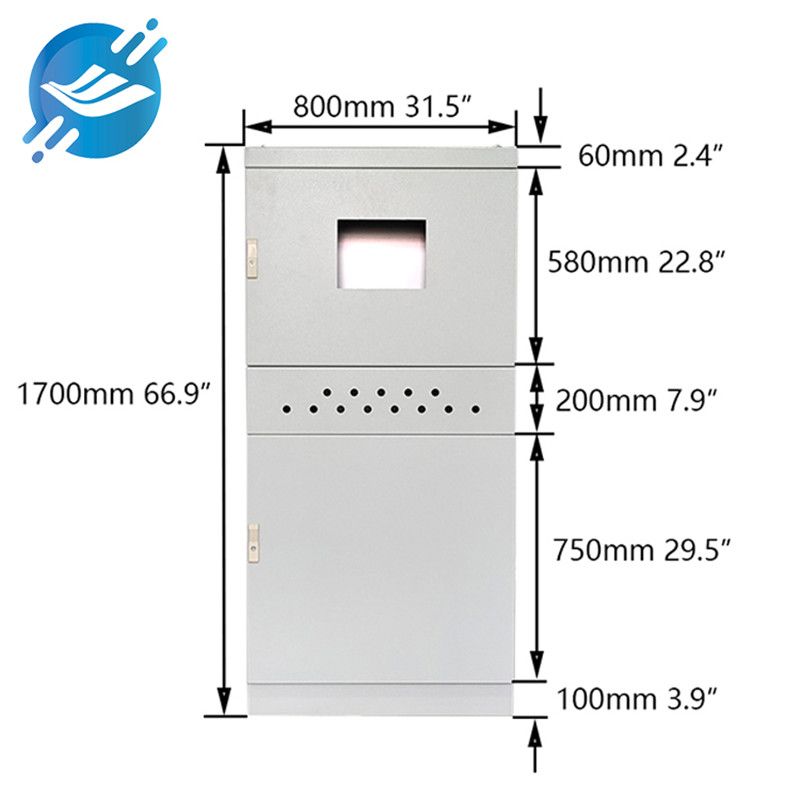
Жалпы пайдаланудан басқаөздігінен жасалған металл парақ бөлшектері, олар сондай-ақ Rittal ұсынатын негізгі 10% жеңілдік профильдері, 16% жеңілдік профильдері және басқа да профильдермен жабдықталған. Әртүрлі өнімдерді әзірлеу үшін пайдаланылуы мүмкін. Өнім материалдары әдетте суықтай жайылған пластиналар, ыстықтай жайылған пластиналар, алдын ала мырышталған пластиналар, тот баспайтын болат пластиналар және 5052 алюминий пластиналары болып табылады. Өнім шамамен негізден, жақтаудан, есік панелінен, бүйір панелінен және үстіңгі қақпақтан тұрады. 3-сурет: 10 бүктелген профиль және 16 бүктелген профиль.
Металл табақша негізі:
Негіз әдетте T2.5 немесе одан жоғары пластинаны иілуден немесе арналы болат дәнекерлеуден жасалады, ал бетті өңдеу процесінде ыстықтай мырыштау немесе ұнтақ бүрку қолданылады. 5-суретте белгілі бір негізгі өнім үлгісін дәнекерлеудің мысалы келтірілген. Негізді дәнекерлеу өнім материалына байланысты аргон доғалы дәнекерлеу немесе көмірқышқыл газымен қорғалған дәнекерлеуді қолданады; дәнекерлеу процесінің параметрлері: дәнекерлеу машинасының тогы, кернеуі, сым материалы, диаметрі, сым беру жылдамдығы, дәнекерлеу әдісі, бағыты және дәнекерлеу қимасының ұзындығы және т.б.
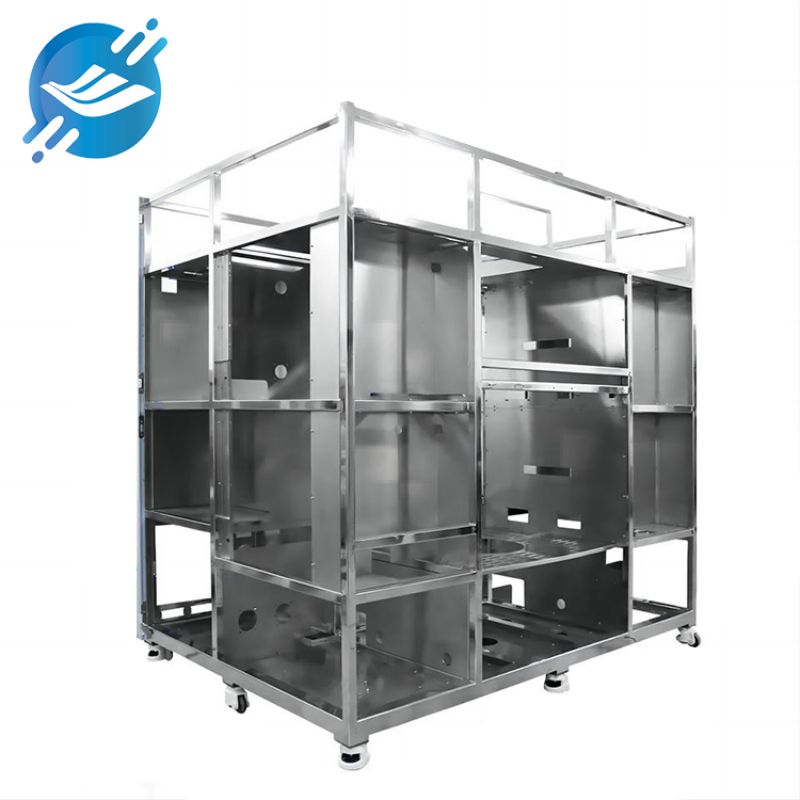
Металл қаңқа:
Theжақтауәдетте майысып, біріктірілген (шегеленген немесе бұрандалы) немесе дәнекерленген T1.5 немесе одан жоғары пластиналардан жасалады, ал бетін өңдеу процесі ұнтақ бүрку немесе өңдеусіз (суықтай жайылған болат пластиналардан басқа). Раманың дизайны әдетте құрастыру немесе дәнекерлеу болып табылады; дәнекерлеу өнім материалына байланысты аргон доғалық дәнекерлеуді немесе көмірқышқыл газымен қорғалған дәнекерлеуді қолданады; дәнекерлеу процесінің параметрлері: дәнекерлеу машинасының тогы, кернеуі, сым материалы, диаметрі, сым беру жылдамдығы, дәнекерлеу әдісі, бағыты, дәнекерлеу қимасының ұзындығы және т.б. Раманы дәнекерлеу диагональды төзімділік пен деформацияларды басқаруға бағытталған, ал оның партия өлшемі алдын ала дайындалған дәнекерлеу құралдарының сенімділігін талап етеді.
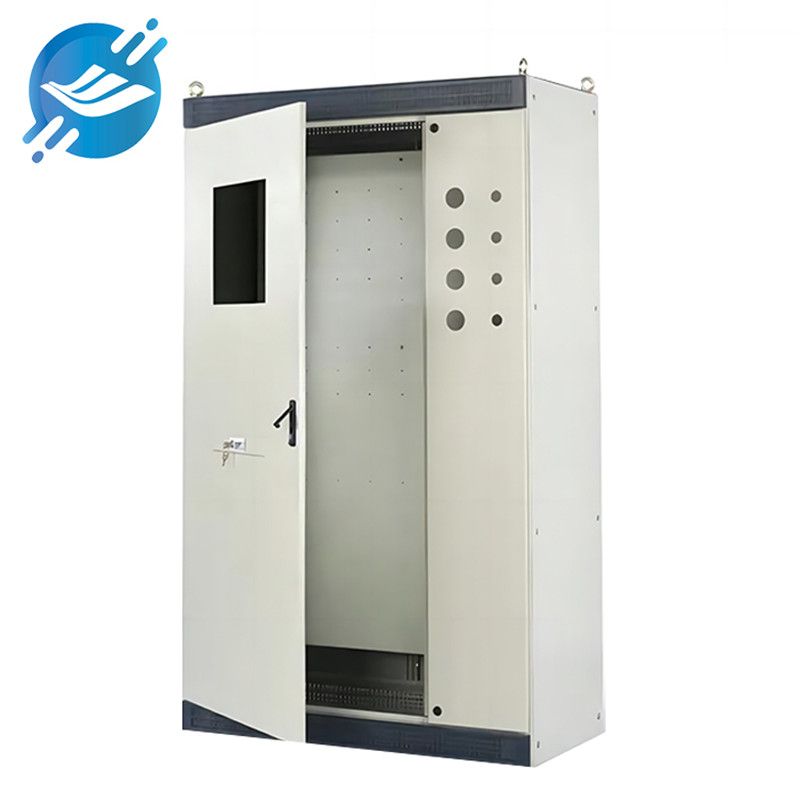
Металл есік панелі:
Есік панельдері әдетте T1.2 немесе одан жоғары пластиналардан иілу және дәнекерлеу (бұрыштарды дәнекерлеу) арқылы жасалады, ал бетін өңдеу процесі бүріккіш жабынмен қаптау болып табылады. 7-суретте торлы есік панелі көрсетілген. Есік панелін дәнекерлеу өнім материалына байланысты аргон доғалы дәнекерлеуді, көмірқышқыл газымен қорғалған дәнекерлеуді немесе жалпақ пластиналы түйіспені дәнекерлеуді қолданады; дәнекерлеу процесінің параметрлері: дәнекерлеу машинасының тогы, кернеуі, дәнекерлеу сымының материалы, диаметрі, сым беру жылдамдығы, дәнекерлеу әдісі, бағыты және дәнекерлеу қимасының ұзындығы және т.б. Торлы есік панельдері үшін дәнекерлеу кезінде дәнекерлеу кернеуі мен деформациясын басқаруға назар аударыңыз. 7-сурет Торлы есік панелі
Металл парақтың үстіңгі қақпағы:
Әдетте ол T1.0 немесе одан жоғары пластиналардан иілу және дәнекерлеу (бұрыштарды дәнекерлеу) арқылы жасалады, ал бетті өңдеу процесі бүріккіш жабынмен жабу болып табылады. Үстіңгі қақпақ әдетте ішкі және сыртқы түрге бөлінеді; дәнекерлеу аргон доғалық дәнекерлеу немесе көмірқышқыл газымен қорғалған дәнекерлеуді қолдана отырып, әртүрлі өнім материалдарына негізделген; дәнекерлеу процесінің параметрлері: дәнекерлеу машинасының тогы, кернеуі, сым материалы, диаметрі, сым беру жылдамдығы, дәнекерлеу әдісі, бағыты, дәнекерлеу қимасының ұзындығы және т.б. Үстіңгі қақпақты дәнекерлеу сыртқы үстіңгі қақпақтарды толық дәнекерлеудің жазықтыққа және диагональды төзімділікке әсерін басқаруға бағытталған. Керемет құрал-саймандар мен бекіту шешімдері дәнекерлеу сапасы мен тиімділігін айтарлықтай жақсартады.
Металл қаңылтырдың ішкі бекіту бөлшектері:
Ішкі орнату бөлшектері әдетте құрылымдық бөлшектерді орнату және компоненттерді орнату болып бөлінеді, оларды «XX өнімді жинау/электрлік орнату жұмыстарының нұсқауларына» қатаң сәйкес пайдалану қажет. Электрлік орнату аяқталғаннан кейін, әдетте, әртүрлі өнімділік сынақтарын жүргізу қажет.
ерекшеліктері мен үрдістеріқаңылтыр металл бұйымдары:
Жоғарыда келтірілген компоненттердің бөлшектенуі және модульдердің түсіндірмесі арқылы қаңылтыр металл бұйымдарының келесі үш сипаттамасы бар екенін көруге болады:
⑴Профильдеу. Бұл өнім платформасының дизайнын көлденең дамытуға ықпал етеді, ал жаппай өндіріс шығындарды азайтуға көмектеседі.
⑵Модульдеу. Әрбір модульдің сипаттамаларына сәйкес икемді дизайнды модульдерде сатып алуға және жинауға болады, бұл сатып алу циклін қысқартуға көмектеседі.
⑶Серияландыру. Платформа өнімдері жүйелік талаптарға сай әртүрлі конфигурация талаптарына сәйкес әзірленеді, өндіріс тиімділігін арттыру және жеткізу циклін қысқарту үшін бірқатар өнімдерді, қатайту процесін және қалыпқа негізделген өндірісті қалыптастырады.
Қысқасы, төмен вольтты электр құрылғылары өнеркәсібінің дамуы тұрақты даму үрдісін көрсетеді, ал төмен вольтты электр құрылғылары өнеркәсібінің дамуын қолдайтын металл парақтарын өндірушілер жаңа өнімдерді жобалау мен жаңа процестерді әзірлеуден бастап, өндірісті автоматтандыруды дамытуға көбірек ой салады. Жабдықтарды пайдалану деңгейін және қорлардың айналымын жақсартып, «арзан өндірісті» ілгерілету. «4.0 индустриясы» жаңа тұжырымдамасымен біз өндірістен «ақылды өндіріске» ауысамыз және металл парақтарынан тыс шығу үшін желілік ресурстарды тиімді пайдаланамыз. Өндіріс пен өңдеудегі «аз пайда» жағдайы төмен вольтты электр құрылғыларындағы металл парақтарын өндіруді жоғары деңгейге көтерді. Мүмкіндіктер мен қиындықтарға тап болған кезде, тұтынушыларға қауіпсіз, ақылды және экологиялық таза электрлік шешімдер ұсыну жалпы үрдіс болып табылады.
Жарияланған уақыты: 2023 жылғы 31 қазан


