
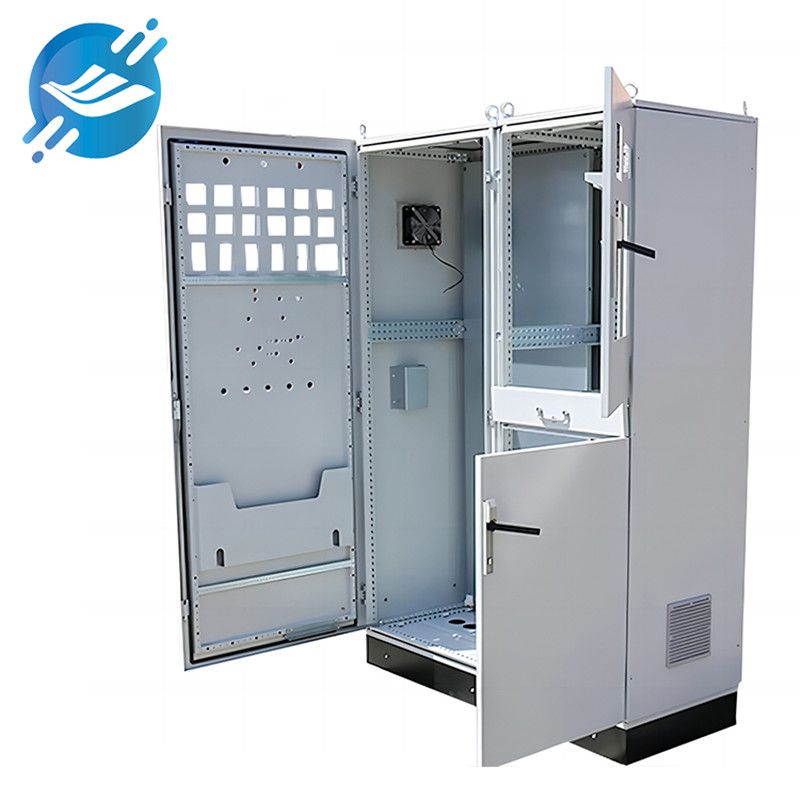
Zusätzlich zur Verwendung allgemeinerSelbstgefertigte BlechteileSie sind außerdem mit Profilen wie den gängigen 10%- und 16%-Profilen sowie weiteren von Rittal angebotenen Profilen ausgestattet. Diese können zur Entwicklung verschiedener Produkte verwendet werden. Als Material dienen in der Regel kaltgewalzte, warmgewalzte, vorverzinkte, Edelstahl- und Aluminiumbleche (5052). Das Produkt besteht im Wesentlichen aus Sockel, Rahmen, Türblatt, Seitenwand und Deckel. Abbildung 3: 10-fach und 16-fach gewölbtes Profil.
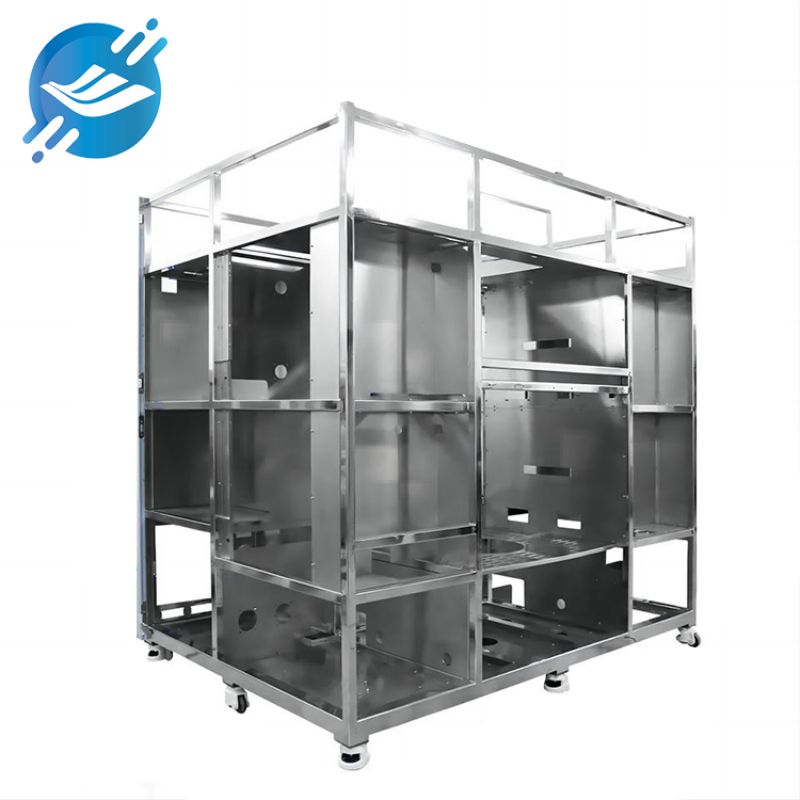
Blechsockel:
Die Grundplatte besteht üblicherweise aus T2.5- oder höherwertigem Blech, das gebogen oder als U-Profil geschweißt wird. Die Oberflächenbehandlung erfolgt durch Feuerverzinken oder Pulverbeschichten. Abbildung 5 zeigt ein Beispiel für das Schweißen eines bestimmten Grundprodukts. Je nach Werkstoff wird das Grundmaterial mit Argon-Schutzgas oder Kohlendioxid geschweißt. Zu den Schweißparametern gehören: Stromstärke, Spannung, Drahtmaterial, Durchmesser, Drahtvorschubgeschwindigkeit, Schweißverfahren, Schweißrichtung und Schweißabschnittslänge.
Blechrahmen:
DerrahmenDie Rahmenkonstruktion besteht üblicherweise aus Blechen der Festigkeitsklasse T1.5 oder höher, die gebogen und verbunden (genietet oder verschraubt) oder geschweißt werden. Die Oberflächenbehandlung erfolgt durch Pulverbeschichtung oder unbehandelt (außer bei kaltgewalzten Stahlblechen). Die Rahmenkonstruktion wird in der Regel montiert oder geschweißt. Je nach Werkstoff wird Argon-Schutzgasschweißen oder CO₂-Schutzgasschweißen eingesetzt. Zu den Schweißparametern gehören Stromstärke, Spannung, Drahtmaterial, Durchmesser, Drahtvorschubgeschwindigkeit, Schweißverfahren, Schweißrichtung und Schweißabschnittslänge. Beim Rahmenschweißen liegt der Fokus auf der Einhaltung von Diagonaltoleranzen und Verformungen. Die Losgröße erfordert eine hohe Zuverlässigkeit der vorgefertigten Schweißwerkzeuge.
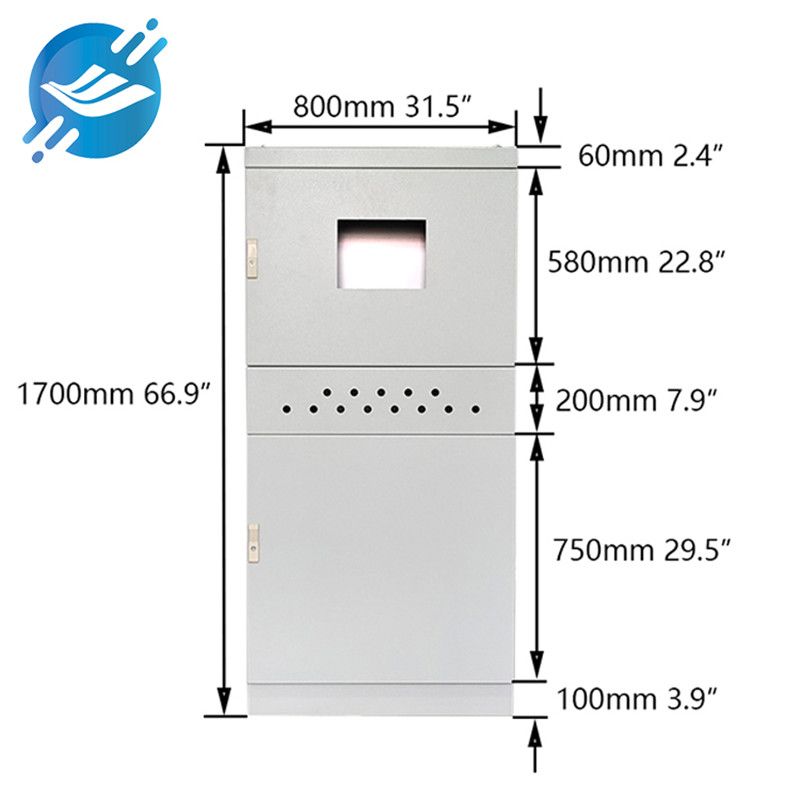
Türpaneel aus Blech:
Türpaneele werden üblicherweise aus T1.2- oder höherwertigen Blechen durch Biegen und Schweißen (Eckenschweißen) hergestellt. Die Oberflächenbehandlung erfolgt durch Sprühlackierung. Abbildung 7 zeigt ein Gittertürpaneel. Das Schweißen der Türpaneele erfolgt je nach Material mittels Argon-Schutzgasschweißen, CO₂-Schutzgasschweißen oder Stumpfschweißen von Flachblechen. Zu den Schweißparametern gehören: Stromstärke der Schweißanlage, Spannung, Schweißdrahtmaterial, Durchmesser, Drahtvorschubgeschwindigkeit, Schweißverfahren, Schweißrichtung und Schweißabschnittslänge. Bei Gittertürpaneelen ist auf die Kontrolle von Schweißspannungen und Verformungen während des Schweißvorgangs zu achten. Abbildung 7: Gittertürpaneel
Blechdeckel:
Die Abdeckung wird üblicherweise aus Blechen der Festigkeitsklasse T1.0 oder höher durch Biegen und Schweißen (Eckenschweißen) hergestellt und anschließend spritzbeschichtet. Man unterscheidet zwischen Innen- und Außenabdeckungen. Die Schweißverfahren richten sich nach dem Material und umfassen Argon- oder CO₂-Schutzgasschweißen. Zu den relevanten Schweißparametern zählen Stromstärke, Spannung, Drahtmaterial, Durchmesser, Drahtvorschubgeschwindigkeit, Schweißverfahren, Schweißrichtung und Schweißabschnittslänge. Beim Schweißen von Außenabdeckungen liegt der Fokus auf der Minimierung der Auswirkungen des Vollschweißens auf Ebenheit und Diagonaltoleranzen. Optimale Werkzeug- und Vorrichtungslösungen verbessern die Schweißqualität und -effizienz deutlich.
Innere Montageteile aus Blech:
Die internen Installationsarbeiten werden üblicherweise in die Montage von Strukturteilen und Komponenten unterteilt und müssen strikt gemäß der „Arbeitsanleitung für die Montage/Elektroinstallation des Produkts XX“ durchgeführt werden. Nach Abschluss der Elektroinstallation sind in der Regel verschiedene Leistungstests erforderlich.
Merkmale und Trends vonBlechprodukte:
Durch die obige Komponentenzerlegung und Modulinterpretation lässt sich erkennen, dass Blechprodukte die folgenden drei Merkmale aufweisen:
⑴Profilierung. Sie begünstigt die horizontale Entwicklung des Produktplattformdesigns, und die Massenproduktion trägt zur Kostensenkung bei.
⑵ Modularisierung. Entsprechend den Eigenschaften der einzelnen Module kann das flexible Design modular erworben und montiert werden, was zur Verkürzung des Beschaffungszyklus beiträgt.
⑶Serialisierung. Die Plattformprodukte werden gemäß unterschiedlicher Konfigurationsanforderungen entwickelt, um die Systemanforderungen zu erfüllen. Dabei werden eine Produktreihe, ein Aushärtungsprozess und eine formbasierte Produktion durchgeführt, um die Produktionseffizienz zu steigern und den Lieferzyklus zu verkürzen.
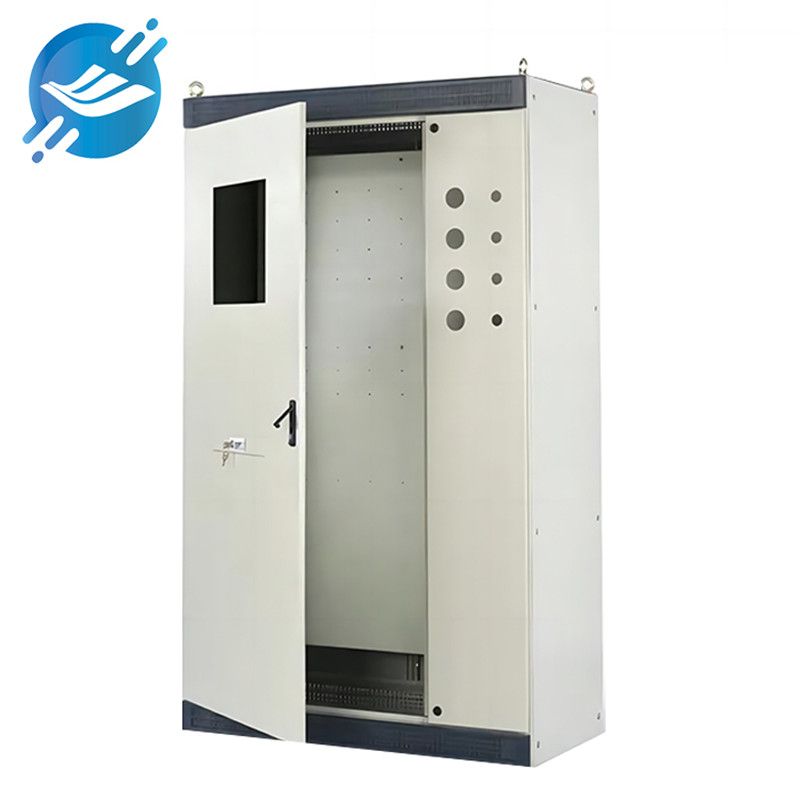
Kurz gesagt, die Entwicklung der Niederspannungs-Elektrogeräteindustrie zeigt einen stabilen Trend. Die Blechverarbeitungsbetriebe, die diese Entwicklung unterstützen, denken verstärkt darüber nach, neue Produkte und Prozesse zu entwickeln und die Produktion zu automatisieren. Ziel ist es, die Anlagenauslastung und den Lagerumschlag zu verbessern sowie eine schlanke Produktion zu fördern. Mit dem neuen Konzept der Industrie 4.0 schreiten wir von der Fertigung zur intelligenten Fertigung voran und nutzen Netzwerkressourcen optimal, um über die Blechverarbeitung hinauszugehen. Die derzeit geringe Rentabilität in der Produktion und Verarbeitung hat die Blechverarbeitung für Niederspannungs-Elektrogeräte auf ein höheres Niveau gehoben. Angesichts der Chancen und Herausforderungen liegt der allgemeine Trend darin, Kunden sicherere, intelligentere und umweltfreundlichere Elektrolösungen anzubieten.
Veröffentlichungsdatum: 31. Oktober 2023


