

பொதுவானவற்றைப் பயன்படுத்துவதோடு கூடுதலாகசுயமாகத் தயாரிக்கப்பட்ட உலோகத் தகடு பாகங்கள்மேலும், அவை ரிட்டல் நிறுவனத்தால் விளம்பரப்படுத்தப்படும் பிரதான 10% தள்ளுபடி புரொஃபைல்கள், 16% தள்ளுபடி புரொஃபைல்கள் மற்றும் பிற புரொஃபைல்கள் போன்றவற்றுடனும் பொருத்தப்பட்டுள்ளன. வெவ்வேறு தயாரிப்புகளை உருவாக்க இதைப் பயன்படுத்தலாம். தயாரிப்புப் பொருட்கள் பொதுவாக குளிர்-உருட்டப்பட்ட தகடுகள், சூடான-உருட்டப்பட்ட தகடுகள், முன்-துத்தநாகம் பூசப்பட்ட தகடுகள், துருப்பிடிக்காத எஃகு தகடுகள் மற்றும் 5052 அலுமினியத் தகடுகள் ஆகும். இந்தத் தயாரிப்பு தோராயமாக அடித்தளம், சட்டகம், கதவுப் பலகை, பக்கவாட்டுப் பலகை மற்றும் மேல் மூடி ஆகியவற்றால் ஆனது. படம் 3: 10-மடிப்பு புரொஃபைல் மற்றும் 16-மடிப்பு புரொஃபைல்.
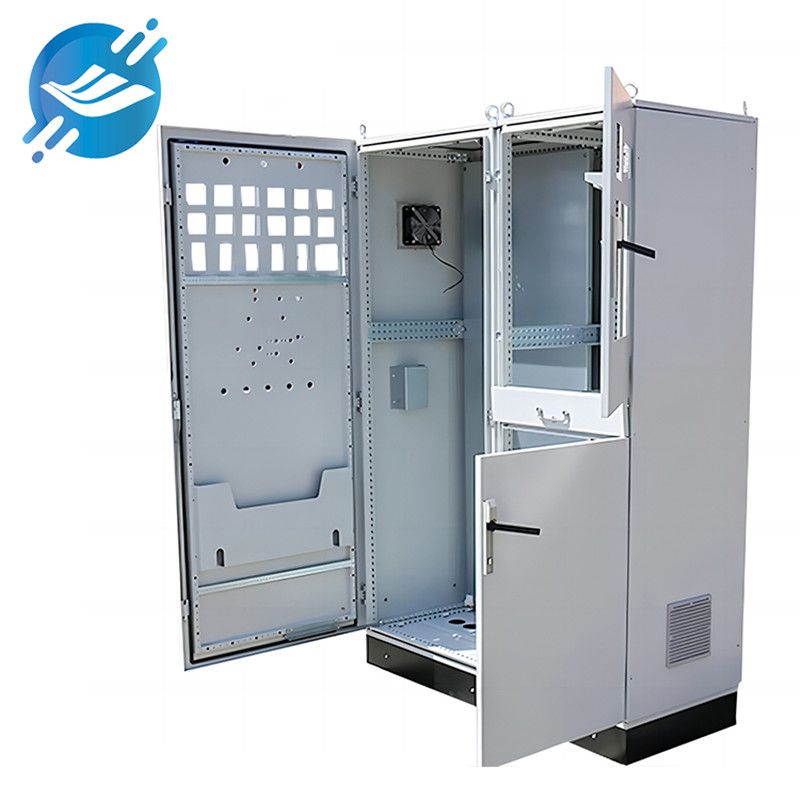
உலோகத் தகடு அடித்தளம்:
அடித்தளம் பொதுவாக T2.5 அல்லது அதற்கு மேற்பட்ட தகடு வளைத்தல் அல்லது சேனல் ஸ்டீல் வெல்டிங் மூலம் செய்யப்படுகிறது, மேலும் மேற்பரப்பு பதப்படுத்தும் செயல்முறைக்கு ஹாட்-டிப் கால்வனைசிங் அல்லது பவுடர் ஸ்ப்ரேயிங் பயன்படுத்தப்படுகிறது. படம் 5 ஒரு குறிப்பிட்ட அடித்தள தயாரிப்பு மாதிரியை வெல்டிங் செய்வதற்கான ஒரு எடுத்துக்காட்டாகும். அடித்தள வெல்டிங்கிற்கு, தயாரிப்புப் பொருளைப் பொறுத்து ஆர்கான் ஆர்க் வெல்டிங் அல்லது கார்பன் டை ஆக்சைடு ஷீல்டட் வெல்டிங் பயன்படுத்தப்படுகிறது; வெல்டிங் செயல்முறை அளவுருக்கள்: வெல்டிங் இயந்திர மின்னோட்டம், மின்னழுத்தம், கம்பிப் பொருள், விட்டம், கம்பி செலுத்தும் வேகம், வெல்டிங் முறை, திசை மற்றும் வெல்டிங் பகுதியின் நீளம் போன்றவை.
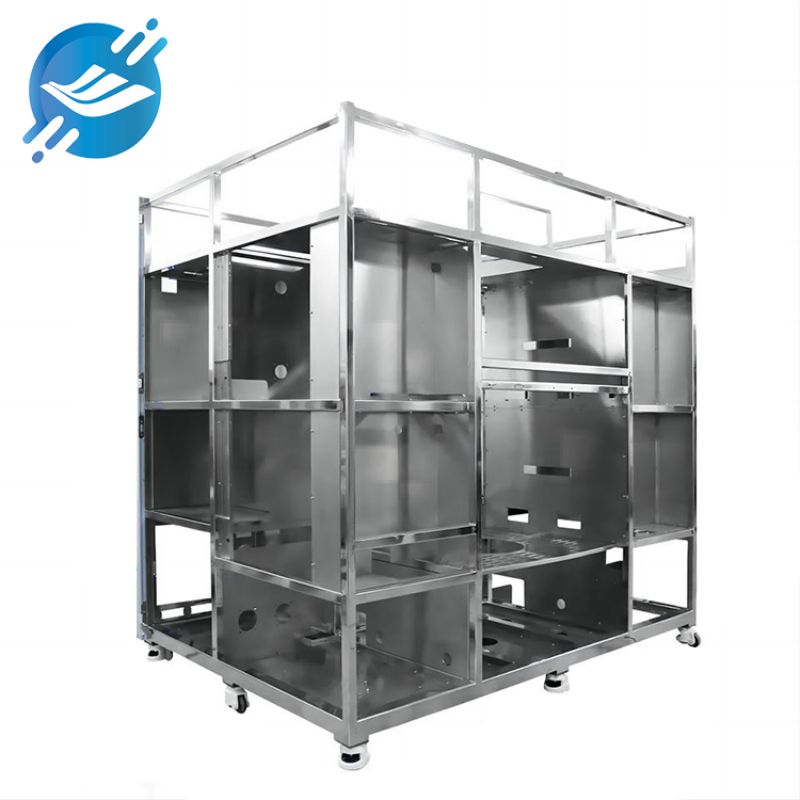
உலோகத் தகடு சட்டகம்:
திசட்டகம்இது பொதுவாக T1.5 அல்லது அதற்கு மேற்பட்ட தகடுகளால் ஆனது, அவை வளைக்கப்பட்டு, ரிவெட் அல்லது திருகு மூலம் இணைக்கப்பட்டு அல்லது பற்றவைக்கப்படுகின்றன. மேலும், இதன் மேற்பரப்பு பதப்படுத்தும் செயல்முறை பவுடர் தெளித்தல் அல்லது பதப்படுத்தப்படாமல் இருப்பது (குளிர் உருட்டப்பட்ட எஃகுத் தகடுகளைத் தவிர). சட்டகத்தின் வடிவமைப்பு பொதுவாக பொருத்துதல் அல்லது பற்றவைத்தல் ஆகும்; பற்றவைப்பிற்கு, பொருளின் மூலப்பொருளைப் பொறுத்து ஆர்கான் ஆர்க் பற்றவைப்பு அல்லது கார்பன் டை ஆக்சைடு கவச பற்றவைப்பு பயன்படுத்தப்படுகிறது; பற்றவைப்பு செயல்முறை அளவுருக்கள்: பற்றவைப்பு இயந்திர மின்னோட்டம், மின்னழுத்தம், கம்பியின் மூலப்பொருள், விட்டம், கம்பி செலுத்தும் வேகம், பற்றவைப்பு முறை, திசை, பற்றவைப்புப் பகுதியின் நீளம் போன்றவை. சட்டகப் பற்றவைப்பானது மூலைவிட்ட சகிப்புத்தன்மை மற்றும் உருக்குலைவுகளைக் கட்டுப்படுத்துவதில் கவனம் செலுத்துகிறது, மேலும் அதன் தொகுதி அளவிற்கு முன் தயாரிக்கப்பட்ட பற்றவைப்புக் கருவிகளின் அதிக நம்பகத்தன்மை தேவைப்படுகிறது.
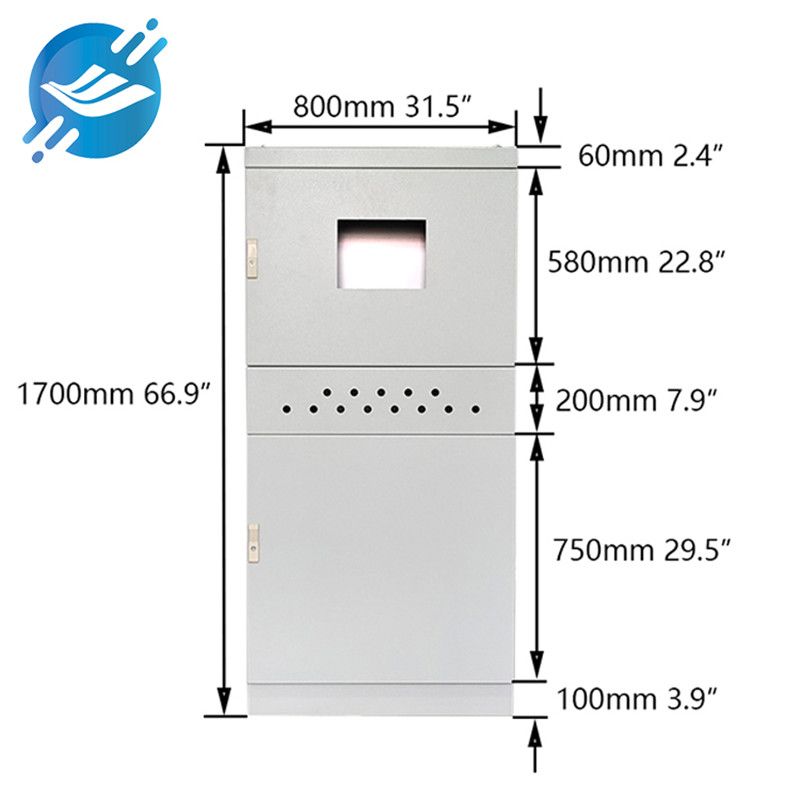
உலோகத் தகடு கதவுப் பலகை:
கதவுப் பலகைகள் பொதுவாக T1.2 அல்லது அதற்கு மேற்பட்ட தகடுகளை வளைத்து மற்றும் பற்றவைத்து (மூலைகளைப் பற்றவைத்து) செய்யப்படுகின்றன, மேலும் மேற்பரப்பு பூச்சு செயல்முறை தெளிப்புப் பூச்சு ஆகும். படம் 7 ஒரு வலைக் கதவுப் பலகையைக் காட்டுகிறது. கதவுப் பலகை பற்றவைப்பிற்கு, பொருளின் மூலப்பொருளைப் பொறுத்து ஆர்கான் ஆர்க் பற்றவைப்பு, கார்பன் டை ஆக்சைடு கவச பற்றவைப்பு அல்லது தட்டையான தகடு பட் பற்றவைப்பு பயன்படுத்தப்படுகிறது; பற்றவைப்பு செயல்முறை அளவுருக்கள்: பற்றவைப்பு இயந்திர மின்னோட்டம், மின்னழுத்தம், பற்றவைப்புக் கம்பியின் மூலப்பொருள், விட்டம், கம்பி செலுத்தும் வேகம், பற்றவைப்பு முறை, திசை மற்றும் பற்றவைப்புப் பகுதியின் நீளம் போன்றவை. வலைக் கதவுப் பலகைகளுக்கு, பற்றவைப்பின் போது ஏற்படும் பற்றவைப்பு அழுத்தம் மற்றும் உருக்குலைவைக் கட்டுப்படுத்துவதில் கவனம் செலுத்த வேண்டும். படம் 7 வலைக் கதவுப் பலகை
உலோகத் தகடு மேல் மூடி:
இது பொதுவாக T1.0 அல்லது அதற்கு மேற்பட்ட தகடுகளை வளைத்து மற்றும் பற்றவைத்து (மூலைகளைப் பற்றவைத்து) செய்யப்படுகிறது, மேலும் இதன் மேற்பரப்பு பூச்சு முறை தெளிப்புப் பூச்சு ஆகும். மேற்கூரை பொதுவாக உட்புற வகை மற்றும் வெளிப்புற வகை எனப் பிரிக்கப்படுகிறது; பற்றவைப்பு வெவ்வேறு தயாரிப்புப் பொருட்களைப் பொறுத்து, ஆர்கான் வில் பற்றவைப்பு அல்லது கார்பன் டை ஆக்சைடு கவசப் பற்றவைப்பு பயன்படுத்தப்படுகிறது; பற்றவைப்பு செயல்முறை அளவுருக்கள்: பற்றவைப்பு இயந்திர மின்னோட்டம், மின்னழுத்தம், கம்பிப் பொருள், விட்டம், கம்பி செலுத்தும் வேகம், பற்றவைப்பு முறை, திசை, பற்றவைப்புப் பகுதியின் நீளம் போன்றவை. மேற்கூரை பற்றவைப்பு, வெளிப்புற மேற்கூரைகளின் முழுமையான பற்றவைப்பினால் ஏற்படும் தட்டையான தன்மை மற்றும் மூலைவிட்ட சகிப்புத்தன்மை மீதான தாக்கத்தைக் கட்டுப்படுத்துவதில் கவனம் செலுத்துகிறது. சிறந்த கருவி மற்றும் பொருத்துதல் தீர்வுகள் பற்றவைப்பின் தரம் மற்றும் செயல்திறனை கணிசமாக மேம்படுத்தும்.
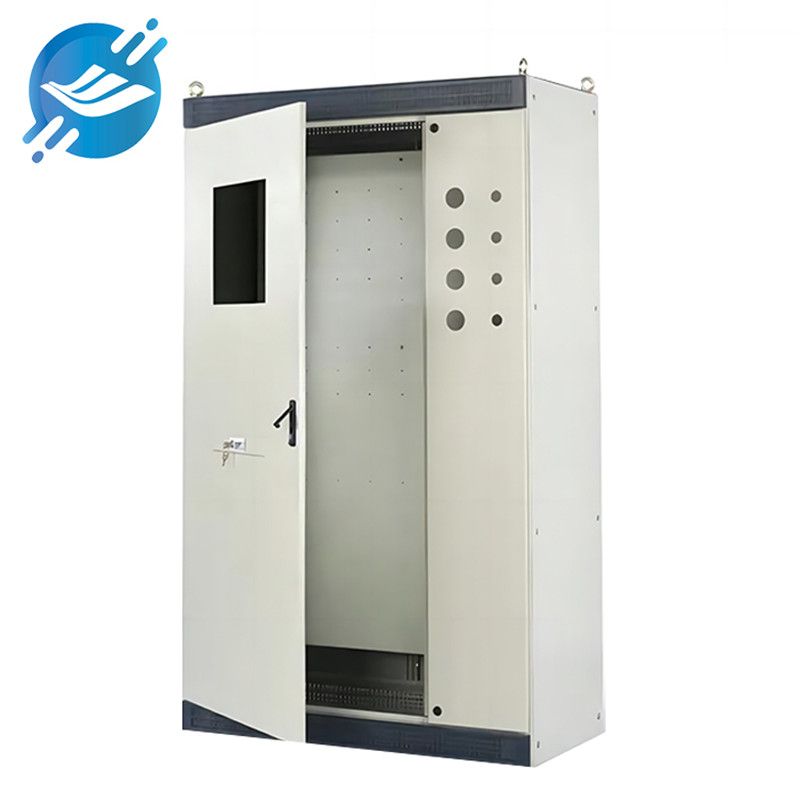
தகடு உலோக உள் பொருத்தும் பாகங்கள்:
உள்ளக நிறுவல் பாகங்கள் பொதுவாக கட்டமைப்புப் பாகங்கள் நிறுவல் மற்றும் கூறு நிறுவல் எனப் பிரிக்கப்படுகின்றன. இவை "XX தயாரிப்பு இணைப்பு/மின் நிறுவல் பணி அறிவுறுத்தல்கள்"-க்கு இணங்க கண்டிப்பாக இயக்கப்பட வேண்டும். மின் நிறுவல் முடிந்த பிறகு, பொதுவாக பல்வேறு செயல்திறன் சோதனைகளை முடிக்க வேண்டியிருக்கும்.
அம்சங்கள் மற்றும் போக்குகள்தாள் உலோகப் பொருட்கள்:
மேற்கண்ட கூறுப் பகுப்பு மற்றும் மட்டு விளக்கத்தின் மூலம், தகடு உலோகப் பொருட்கள் பின்வரும் மூன்று பண்புகளைக் கொண்டுள்ளன என்பதைக் காணலாம்:
⑴ செயல்திறன் பகுப்பாய்வு. இது தயாரிப்பு தள வடிவமைப்பின் கிடைமட்ட வளர்ச்சிக்கு உகந்தது, மேலும் பெருமளவு உற்பத்தி செலவுகளைக் குறைக்க உதவுகிறது.
⑵கூறுபடுத்தல். ஒவ்வொரு கூறின் பண்புகளுக்கு ஏற்ப, நெகிழ்வான வடிவமைப்பைக் கொண்டு கூறுகளைத் தொகுதிகளாக வாங்கி ஒன்றிணைக்க முடியும், இது கொள்முதல் சுழற்சியைக் குறைக்க உதவுகிறது.
⑶ தொடராக்கம். அமைப்புத் தேவைகளைப் பூர்த்தி செய்வதற்காக, வெவ்வேறு உள்ளமைவுத் தேவைகளுக்கு ஏற்ப தளத்தின் தயாரிப்புகள் உருவாக்கப்படுகின்றன. இதன் மூலம், உற்பத்தித் திறனை மேம்படுத்தவும் விநியோகச் சுழற்சியைக் குறைக்கவும், தொடர் தயாரிப்புகள், பதப்படுத்தும் செயல்முறை மற்றும் அச்சு அடிப்படையிலான உற்பத்தி ஆகியவை மேற்கொள்ளப்படுகின்றன.
சுருக்கமாக, குறைந்த மின்னழுத்த மின் சாதனத் துறையின் வளர்ச்சி ஒரு நிலையான வளர்ச்சிப் போக்கைக் காட்டுகிறது. மேலும், குறைந்த மின்னழுத்த மின் சாதனத் துறையின் வளர்ச்சிக்கு ஆதரவளிக்கும் தகடு உலோக உற்பத்தி வழங்குநர்கள், புதிய தயாரிப்புகளின் வடிவமைப்பு, புதிய செயல்முறைகளின் மேம்பாடு மற்றும் உற்பத்தித் தன்னியக்கத்தை வளர்ப்பது என பல சிந்தனைகளைக் கொண்டுள்ளனர். உபகரணங்களின் பயன்பாட்டு விகிதம் மற்றும் சரக்கு இருப்பு சுழற்சி விகிதத்தை மேம்படுத்தி, "சிக்கன உற்பத்தியை" ஊக்குவிக்கின்றனர். "தொழில் 4.0" என்ற புதிய கருத்தாக்கத்துடன், நாம் உற்பத்தியிலிருந்து "அறிவார்ந்த உற்பத்திக்கு" முன்னேறி, தகடு உலோகத்தைத் தாண்டிச் செல்ல இணைய வளங்களைச் சிறப்பாகப் பயன்படுத்துவோம். உற்பத்தி மற்றும் செயலாக்கத்தில் நிலவும் "குறைந்த இலாபம்" என்ற தற்போதைய நிலை, குறைந்த மின்னழுத்த மின் சாதனங்களில் தகடு உலோக உற்பத்தியை ஒரு உயர் நிலைக்குக் கொண்டு வந்துள்ளது. வாய்ப்புகளையும் சவால்களையும் எதிர்கொண்டு, வாடிக்கையாளர்களுக்குப் பாதுகாப்பான, அறிவார்ந்த மற்றும் பசுமையான மின் தீர்வுகளை வழங்குவதே பொதுவான போக்காக உள்ளது.
பதிவிட்ட நேரம்: அக்டோபர் 31, 2023


